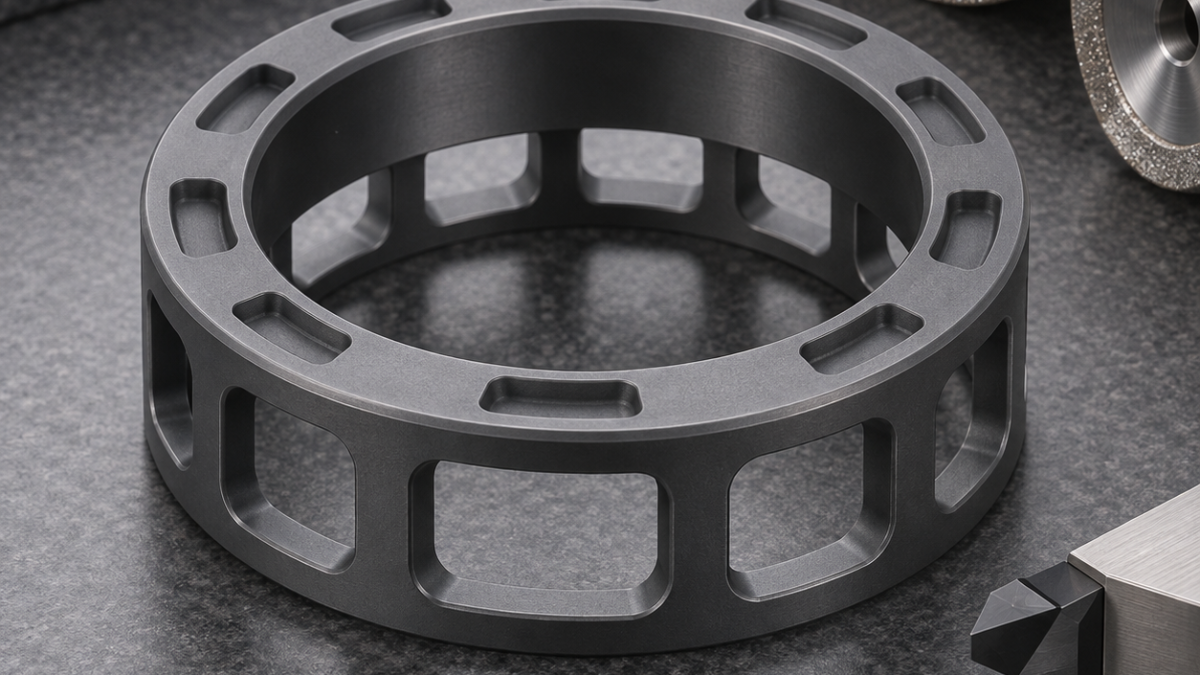
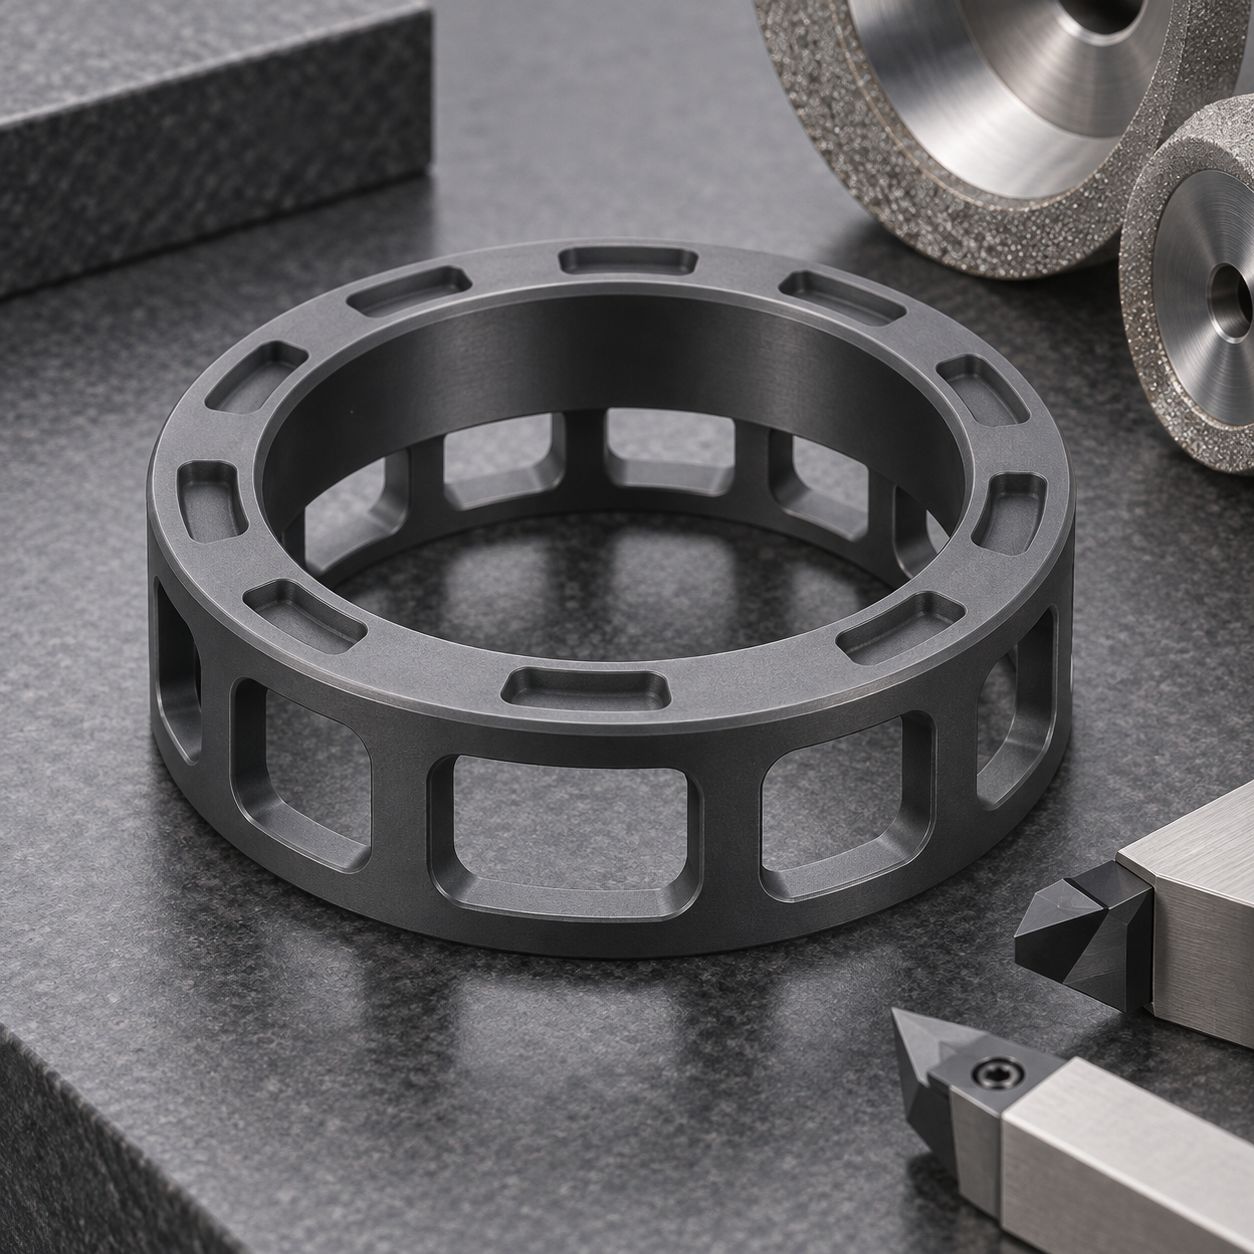
中文: 氮化硅高速轴承保持架薄窗与崩边控制金刚石配刀
这个案例从断裂风险而不是节拍开始。图纸严格限制薄窗边缘崩口,同时内孔圆度和两侧导轨平行度必须在所有窗口释放后仍合格。每把刀都要按受力方向、磨粒暴露和出口支撑方式评估。
围绕每个窗口圆角绘制断裂风险图
烧结毛坯用低收缩可去除胶粘到精密牺牲芯轴。环体完整时,以 800 目陶瓷结合剂金刚石内圆砂轮精磨内孔,再用对置杯形砂轮精磨两侧导轨。开窗前记录跳动,作为释放后的对照。
陶瓷保持架的金刚石刀具映射
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 精密内孔 | 800 目陶瓷结合剂金刚石砂轮,平衡内圆主轴 | 低亚表面损伤获得圆度;单点 PCD 留下方向性应力。 |
| 两侧导轨面 | 对置 400/800 目树脂结合剂杯形砂轮 | 平衡轴向力;单侧磨削会使环件碟形。 |
| 窗口端圆弧 | 6 mm 金属结合剂金刚石套料刀,主轴内冷 | 以压应力形成圆弧;直接用铣磨刀下插会集中角部载荷。 |
| 窗口连接壁 | 3 mm 电镀金刚石铣磨刀,短伸出,顺铣 | 开放磨粒排陶瓷粉;细砂轮粗切时会堵塞。 |
| 油穴与边缘 | 2 mm 树脂结合剂砂轮+1000 目倒角磨针 | 低力精修;手工油石造成崩边深度不均。 |
削弱环体之前建立精密内孔
每个窗口先用 6 mm 金属结合剂金刚石套料刀加工两个端部圆弧,再以 3 mm 电镀金刚石铣磨刀顺铣连接直壁。出口保留 0.15 mm 薄膜,翻到有支撑的一侧用新细粒度工具去除。直接全深穿透会让无支撑圆角承受拉应力。
用出口支撑打开薄窗
浅油穴用 2 mm 树脂结合剂金刚石砂轮、小径向接触和连续清洁冷却精磨。斜射光检查边缘,可疑处再用荧光渗透或显微镜确认;暗影不能直接判为裂纹。脱胶并恒温后重测内孔圆度,避免夹具掩盖回弹。
相关配刀案例: ceramic micro-orifice protection; post-sinter ceramic datum control.
氮化硅保持架加工问答
为什么不能用硬质合金? 它在氮化硅上快速摩擦并推动裂纹。窗口能否按顺序绕一圈加工? 应对称交替开窗以平衡环刚度。何时修整金刚石工具? 主轴功率或磨粒堵塞趋势变化时,不能等崩边出现。


