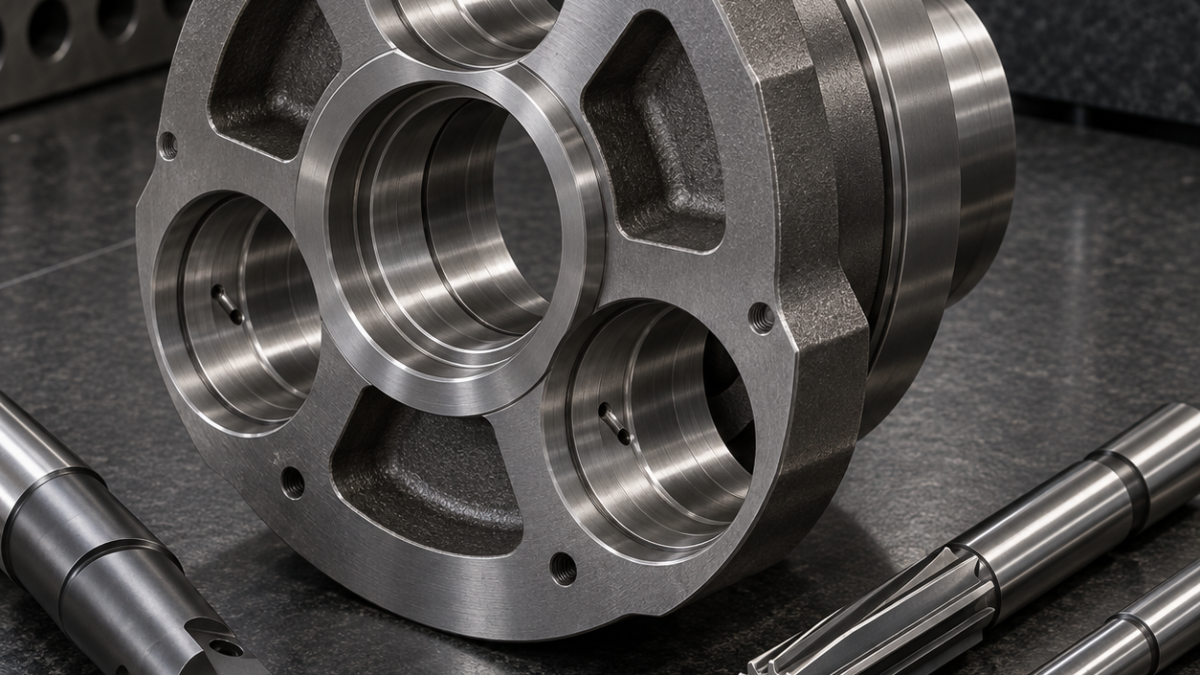
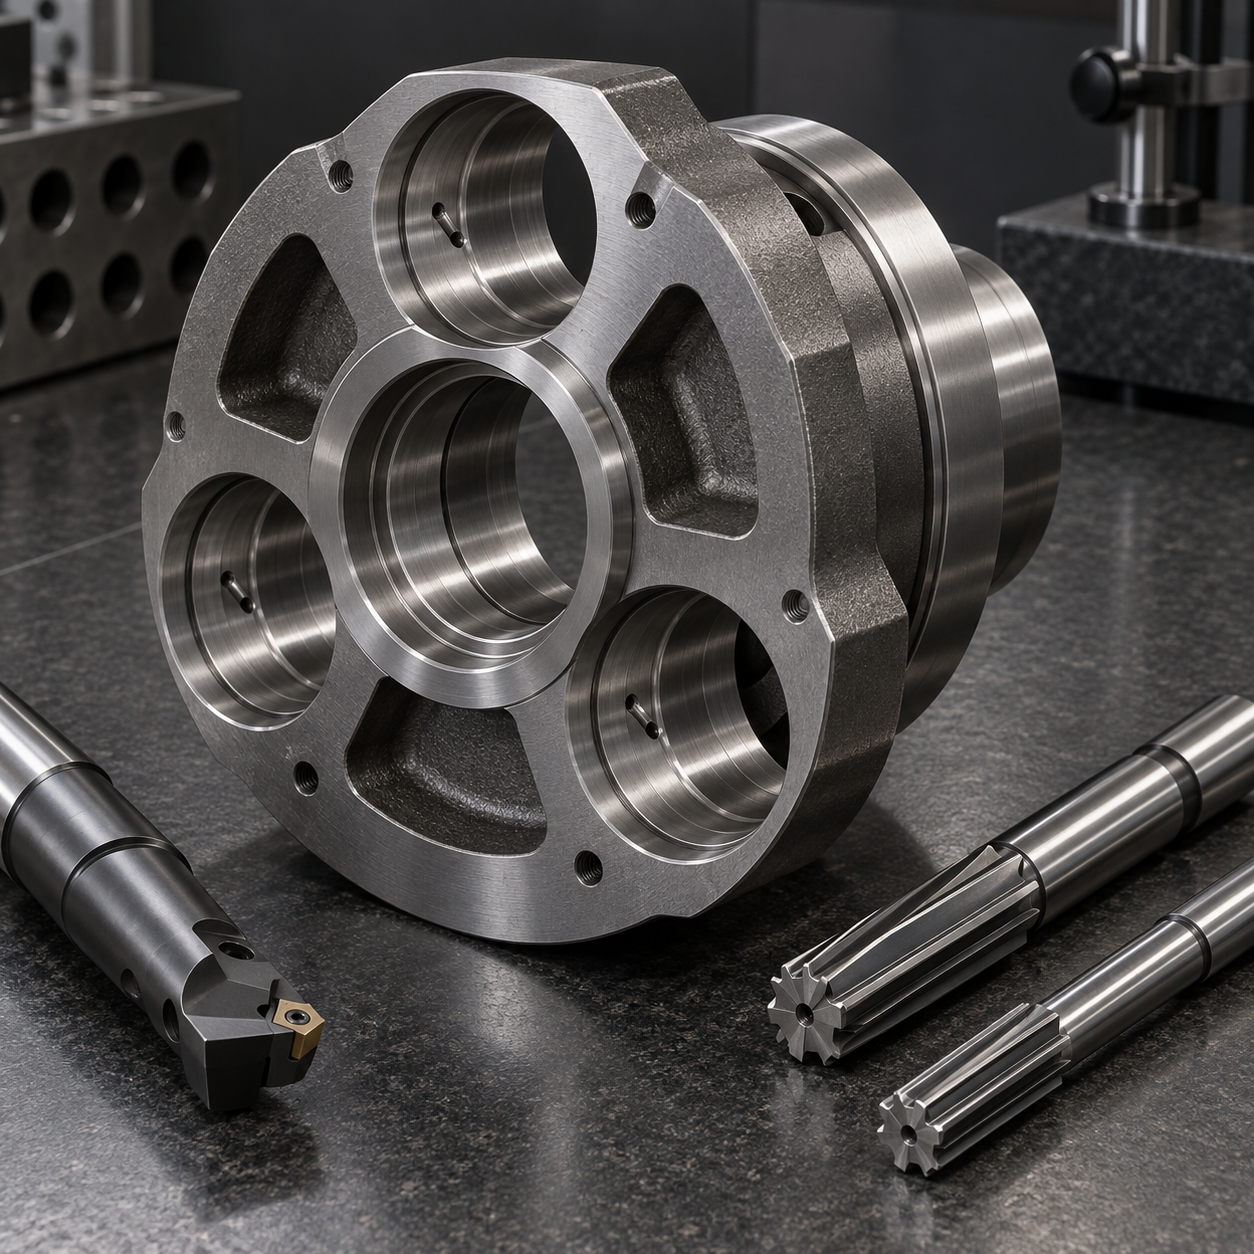
中文: AISI 9310 行星架销孔、轴承位与喷油孔配刀
这张图纸本质上是工序能力问题:三个行星销孔既要位置一致又要轴线质量,两端轴承位在渗碳后还必须同轴。不能把每项公差简单分给一台机床,而要在软加工、热处理和硬精加工之间分配余量与测量。
建立跨热处理的公差阶梯
卧式镗削装夹中同时加工两推力面并粗镗轴承位,按检测值保留径向和轴向余量。三个行星孔先用 16 mm 五刃 AlTiN 刀螺旋粗铣,再以中心定位外圆为回转基准半精镗。工艺见证台记录渗碳变形,判断各位置余量是否足够。
按能力门槛选择刀具
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 推力端面与外定位圆 | 80 mm 可转位面铣刀,韧性 CVD 刀片,双接触刀柄 | 均衡轴向余量;小立铣刀会造成热碟形。 |
| 软态行星孔粗加工 | 16 mm 五刃不等齿 AlTiN 立铣刀,液压刀柄 | 自适应铣控制负载;直接钻孔无法修正锻坯孔位。 |
| 渗碳后轴承位 | CBN 减振镗杆,最短伸出 | 保持两孔同轴;分开磨削会引入基准转移。 |
| 行星销孔精加工 | 细晶 PVD 微调镗头;稳定完整出口才用短多刃铰刀 | 镗削修正位置,铰刀只改善尺寸与纹理。 |
| 斜喷油孔 | 3 mm 内冷硬质合金钻+反倒角刀 | 排屑并控制交叉口;长高速钢钻易偏斜。 |
环体刚性最好时完成粗加工
热处理后以三个等高垫支撑腹板,在外圈附近夹紧。CBN 镗杆连续精镗两轴承位,不中断功能轴线;行星孔由细晶 PVD 微调镗头校正,只有出口完整且没有喷油孔断续时才用短多刃铰刀。位置必须由镗削修正,铰刀只负责稳定尺寸。
以同一轴线精加工硬化孔
斜喷油孔从减薄腹板一侧用 3 mm 内冷硬质合金钻加工,安排在轴承位终磨之前。内窥镜和流量确认贯通,反倒角刀去掉销孔内羽状毛刺。最终以同一坐标系的 CMM、气动量仪和圆度轨迹联合验收,不能只看三个塞规都通过。
相关配刀案例: eccentric journal datum control; robot flange bore alignment.
行星架加工问答
为什么允许各处余量不同? 实测渗碳移动需要定点补偿。所有孔都能铰吗? 不能,铰刀会跟随偏轴且不适合断续出口。主要刀寿信号是什么? CBN 在硬化层边界的沟槽磨损,以及孔形波纹上升。


