Related tooling references: GG25 Cast Iron Vacuum Pump End Cover CNC Tool Selection for Spiral Seal Groove and Dowel Bore Grid and Delrin AF Rotary Indexing Star Wheel CNC Tool Selection for Ratchet Teeth and Spring Detent Pockets.
中文: PPSU灭菌托盘锁扣导轨卡钩与排水槽配刀
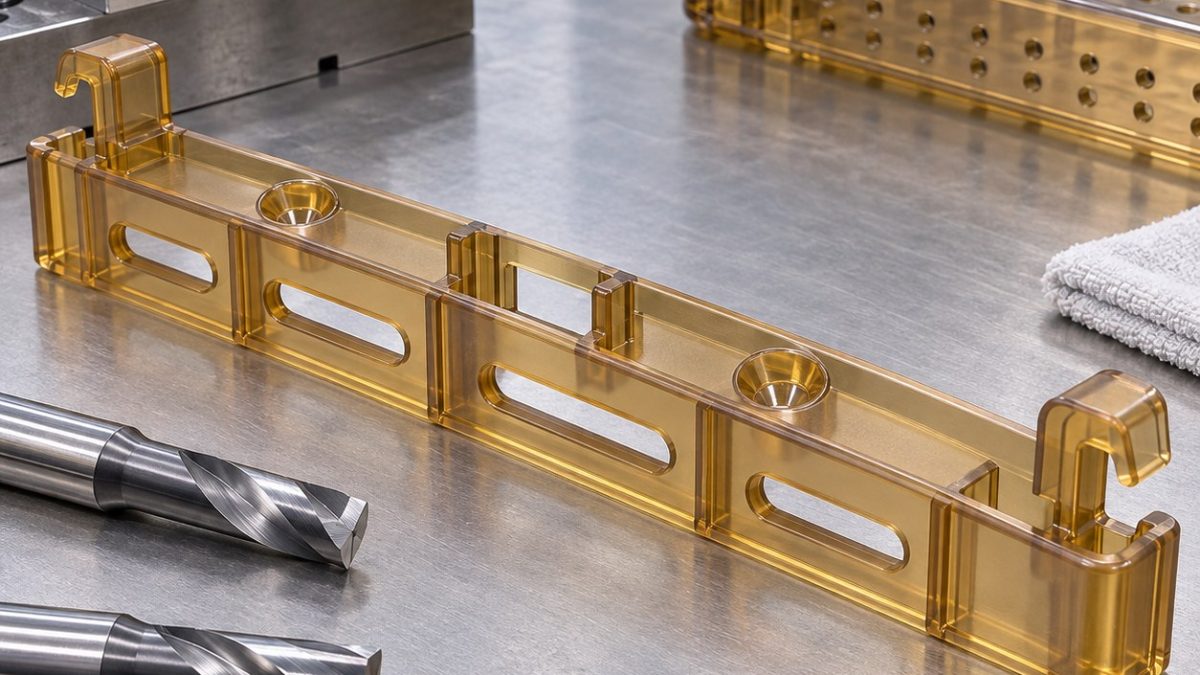
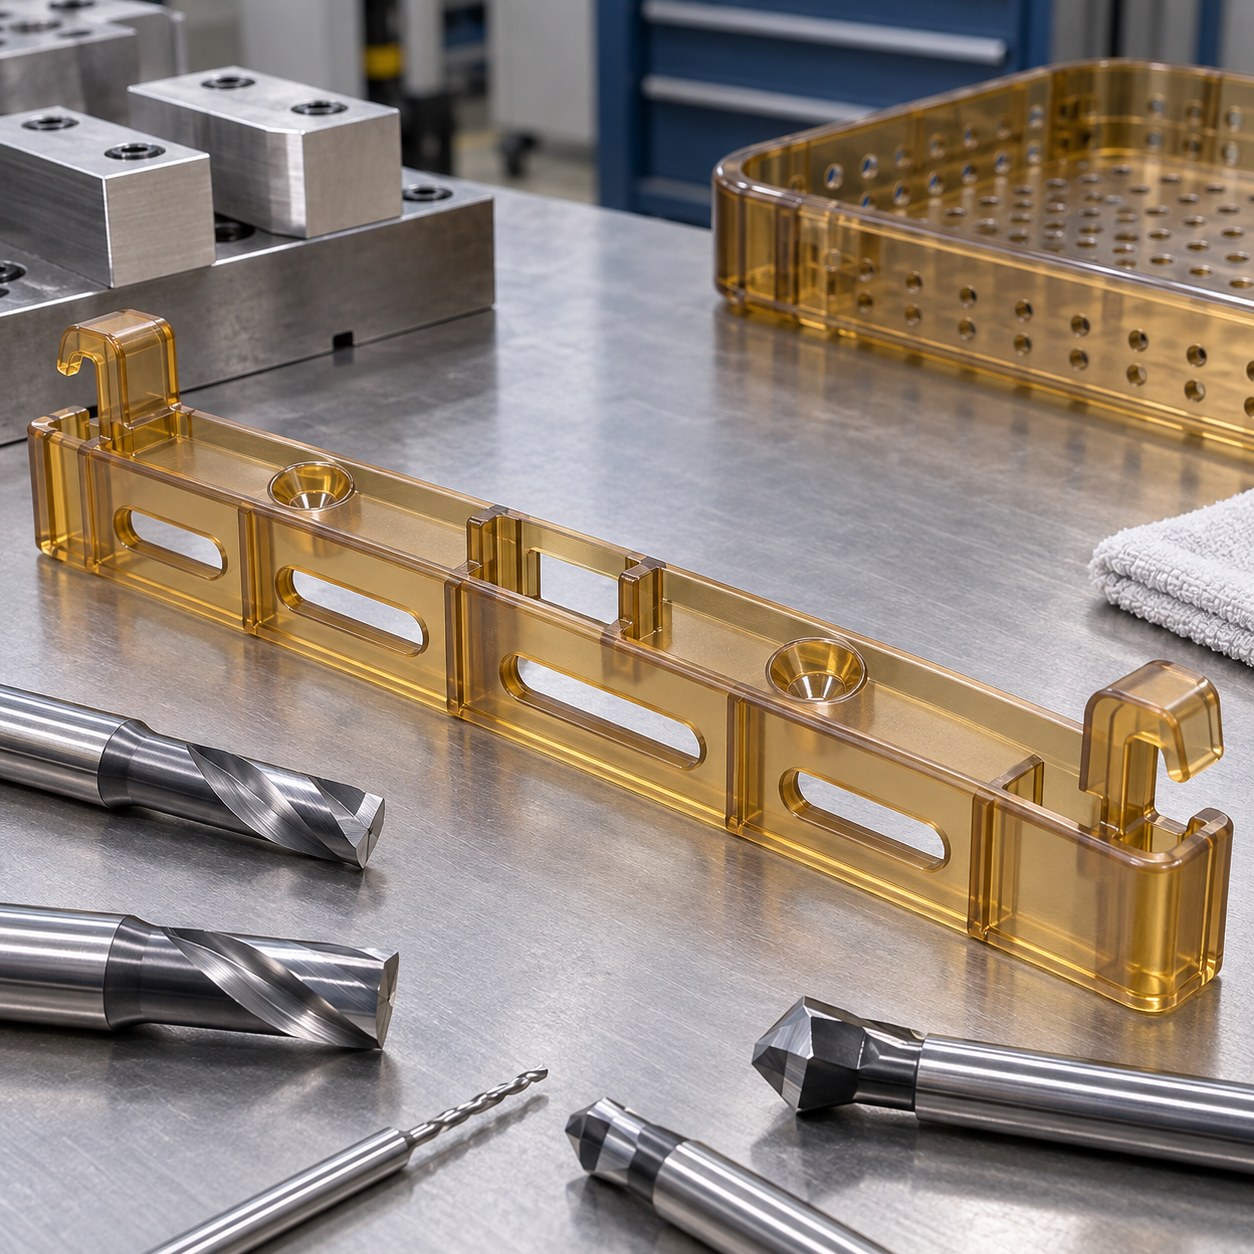
这个PPSU灭菌托盘锁扣导轨案例针对医用夹具塑料加工:如何在不让透明琥珀色PPSU白化的前提下,为卡钩、排水槽和沉头柱配刀。正确方向是大前角抛光刀具和释放前充分支撑的夹具。
PPSU锁扣导轨特征到刀具
| 塑料特征 | 刀具选择 | 如何保护零件 |
|---|---|---|
| 弹性卡钩 | 4 mm抛光单刃大前角硬质合金刀 | 干净剪切PPSU;金属粗刀会发热并造成应力白化。 |
| 长排水槽 | 3 mm O刃硬质合金槽刀和PCD修边 | 开口槽及时排出热屑,避免重新粘回透明边。 |
| 沉头安装柱 | 硬质合金钻、导向沉头刀、低摩擦PCD倒角刀 | 分刀控制螺钉座面,不挤压柱壁。 |
| 锁扣窗口 | 2 mm抛光硬质合金精刀,动平衡刀柄 | 保护窗口圆角;冲切或重插铣会使边缘开裂。 |
| 薄筋和外导轨 | 6 mm抛光精铣刀,真空支撑夹具 | 开槽后精修外形,软支撑防止翘曲。 |
薄壁聚合物结构的稳定顺序
先加工基准垫和螺钉柱,再在外形仍有支撑时打开排水槽。卡钩和锁扣窗口用小径向切深精修,外导轨轮廓最后切断,避免长零件在最终定尺寸前翘曲。
PPSU毛刺、白化和热量控制
PPSU韧性高且耐热,但加工热仍会产生应力痕。大排屑槽、气冷、真空支撑和抛光刃口优先于金属用重切涂层刀。毛刺控制是切削选择,不是零件释放后的刮修步骤。
灭菌托盘导轨检测
检测排水槽宽、用参考销感受卡钩弹性、沉头座面、灯光下透明边白化,以及松夹后的导轨直线度。尺寸合格但卡钩附近有应力裂纹迹象的零件不接受。
PPSU加工问答
PPSU为什么用单刃刀?
单刃有排屑空间和锋利剪切刃,热量更少。
主要拒收信号是什么?
卡钩附近出现白化或细裂,即使尺寸合格也拒收。
毛刺能加工后刮掉吗?
只能少量修整;主要毛刺控制必须来自刀具几何和支撑。


