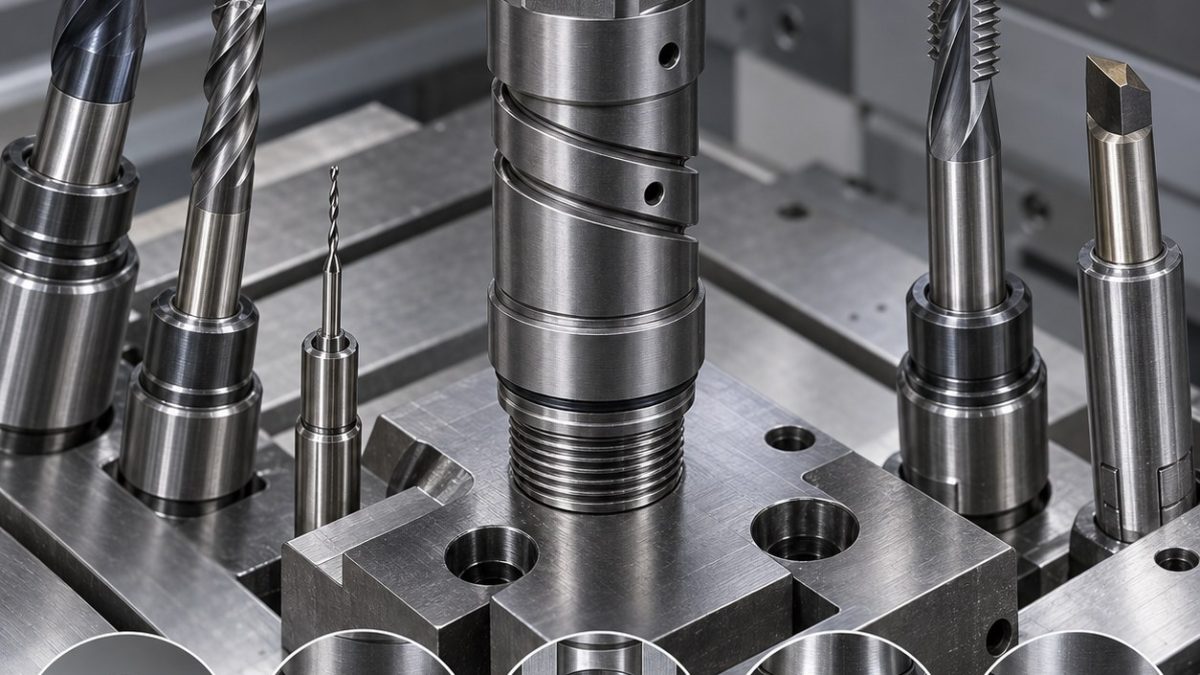
Related tooling references: GG25 Cast Iron Vacuum Pump End Cover CNC Tool Selection for Spiral Seal Groove and Dowel Bore Grid and Delrin AF Rotary Indexing Star Wheel CNC Tool Selection for Ratchet Teeth and Spring Detent Pockets.
中文: H13热流道喷嘴浇口锥座与螺旋加热槽配刀
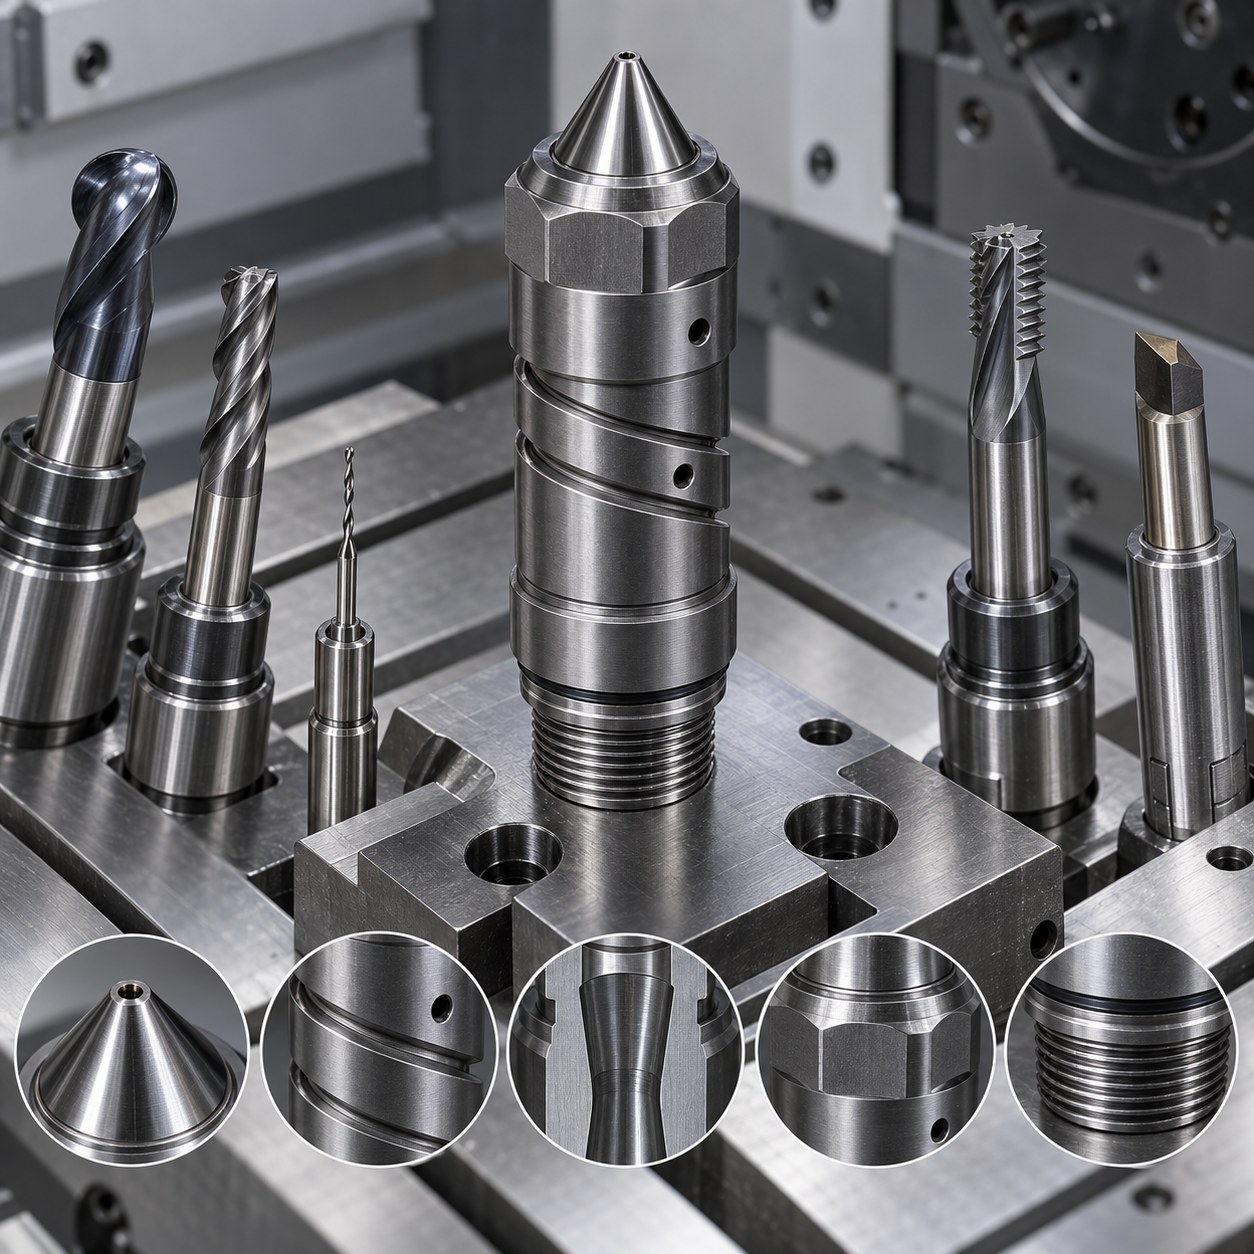
这个H13热流道喷嘴案例关注硬态或半硬态模具零件的配刀:图纸把浇口密封锥面、加热槽和热电偶微孔联系在一起。首要原则很明确:保护浇口锥座,其他刀具都围绕这个基准选择。
H13喷嘴特征到刀具映射
| 喷嘴特征 | 刀具与刀柄选择 | 放弃的替代方案 |
|---|---|---|
| 浇口锥座 | CBN或AlTiN硬质合金成形精刀,0.2 mm刃口准备,热缩刀柄 | 球刀会留下横穿密封锥面的残留纹,因此不用。 |
| 螺旋加热槽 | 2 mm缩颈硬质合金球刀,硬铣牌号,气冷 | 小半径能跟随螺旋且不烧伤;EDM会增加槽边清理。 |
| 热电偶小孔 | 0.8 mm硬质合金微钻,导向点孔和啄钻循环 | 位置比速度重要;长悬伸钻会在H13表层跑偏。 |
| 六方扳手面 | 8 mm五刃变齿距硬质合金立铣刀 | 孔和锥面完成后轻切平面,避免移动浇口座。 |
| 锥形熔体孔 | 硬质合金导孔钻、微镗刀和抛光铰削余量 | 熔体孔必须与浇口座同轴,直接钻削不够可靠。 |
热处理后喷嘴工艺路线
先建立熔体孔轴线,半精修锥面,再用浅切平衡刀路加工螺旋加热槽,随后从导向点孔钻热电偶孔。六方面在后段轻径向切削,避免把本体压变形影响内孔。
硬铣和小孔风险控制
H13硬铣失败通常来自刃口摩擦抛光而不是切削。方案用刃口准备的硬质合金或CBN修锥面,缩颈刀保证槽深可达,气冷避免二次切削,微钻采用保守啄钻。球刀一旦磨钝,在圆角被磨圆前换刀。
浇口座与加热槽检测
检测包括锥角光学检查、内孔跳动、加热槽宽度、热电偶孔针规进入和边缘状态。浇口座单独放大检查,因为那里的毛刺会成为注塑缺陷,不是外观痕迹。
H13喷嘴配刀问答
锥座为什么单独检测?
浇口锥面上的微小毛刺会印到塑件或造成泄漏。
什么时候用CBN?
当H13硬度高到硬质合金开始抛光而不是切削时。
加热槽能EDM吗?
可以,但本案例因槽边清理和重铸层控制增加风险而放弃。


