Related tooling references: PPSU Sterilization Tray Latch Rail CNC Tool Selection for Snap Hooks and Drain Slots and H13 Hot Runner Nozzle Tip CNC Tool Selection for Conical Gate Seat and Spiral Heater Groove.
中文: Kovar气密连接器端板玻璃封接孔与针孔阵列配刀
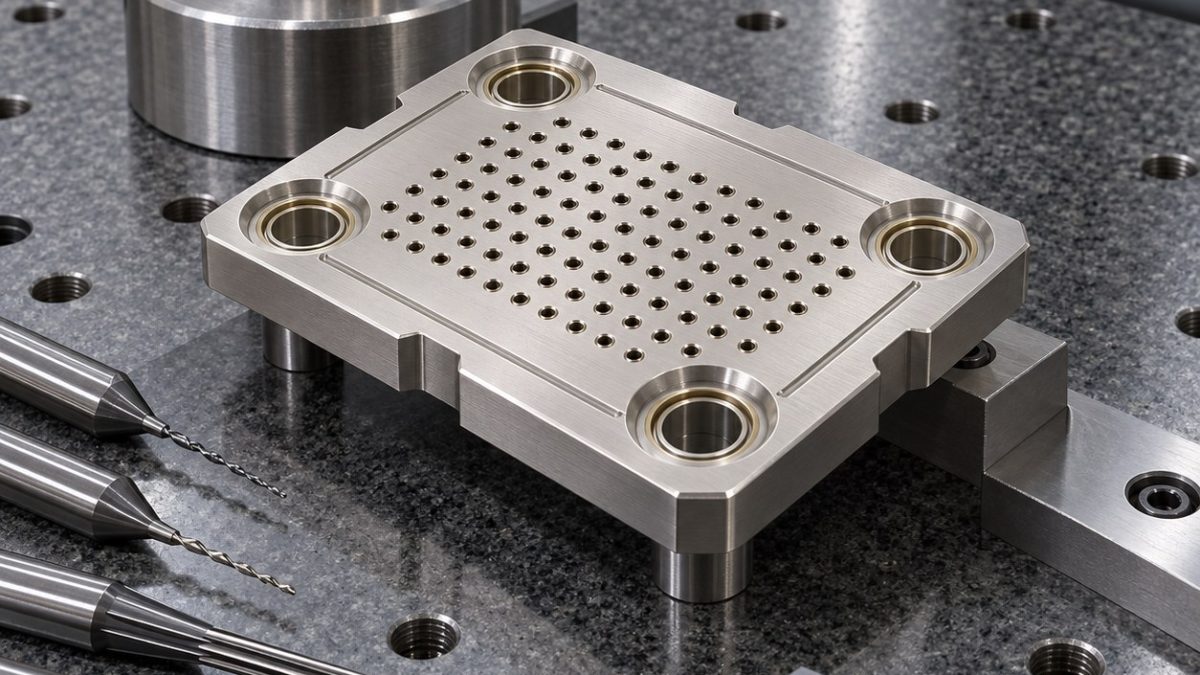
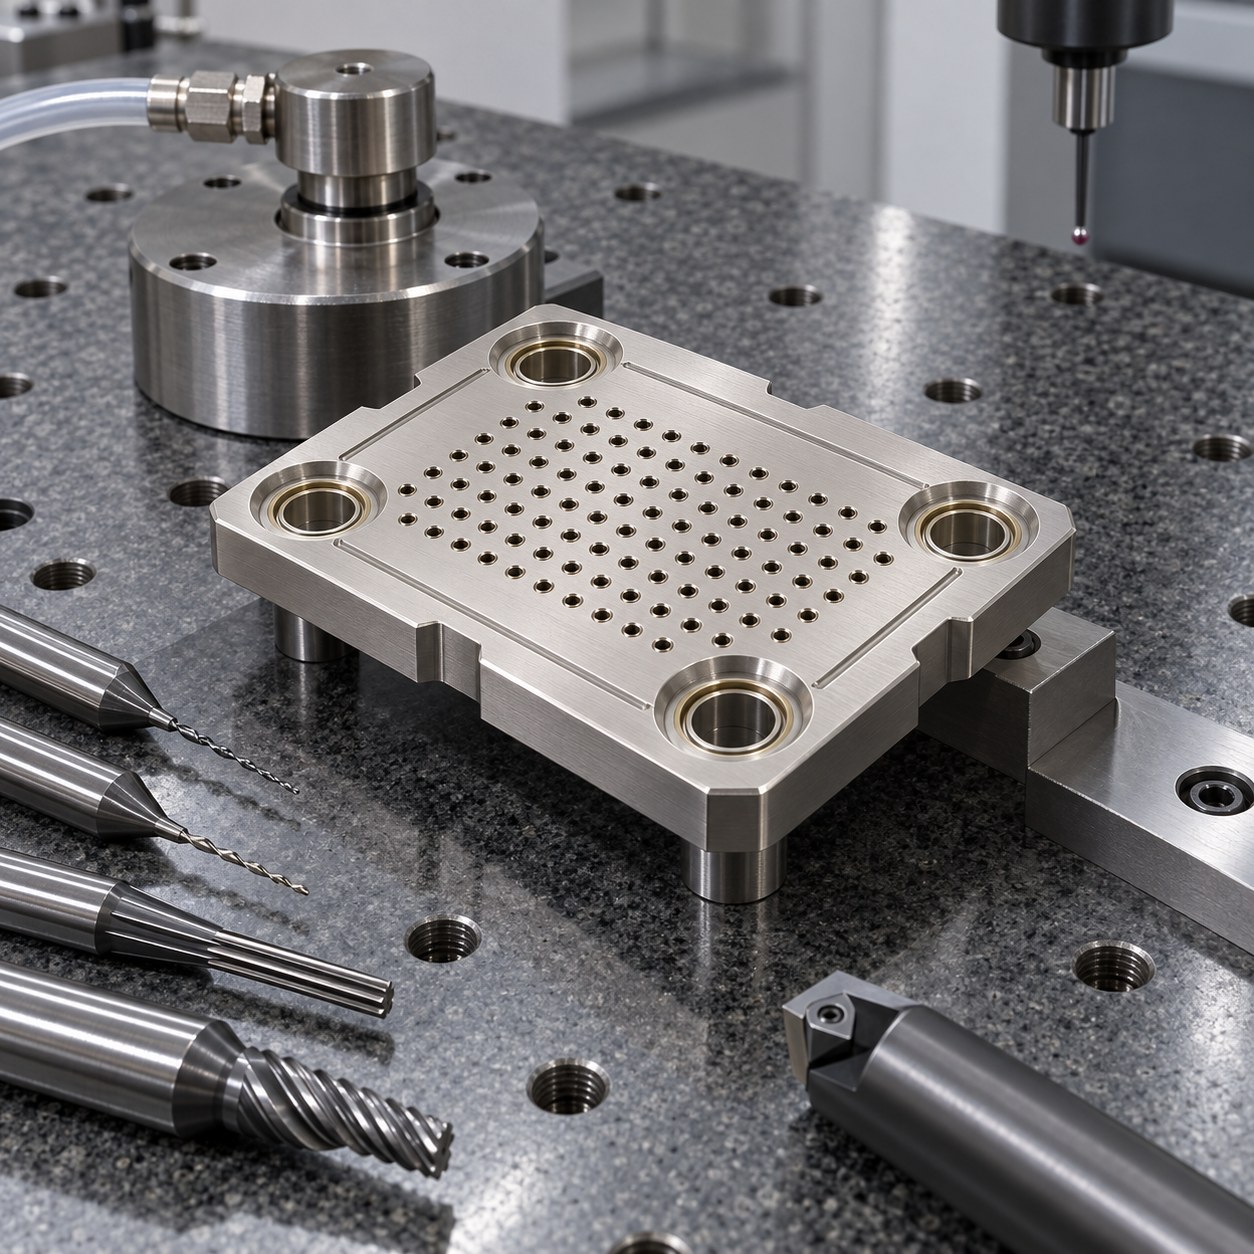
这个Kovar端板案例回答气密连接器图纸如何配刀:玻璃封接孔、密集针孔和检漏槽集中在同一块镍钴合金板上。配刀重点是孔位稳定,以及避免涂抹毛刺影响玻璃封接。
Kovar图纸标注与刀具映射
| 特征 | 刀具与刀柄 | 取舍 |
|---|---|---|
| 玻璃封接孔 | 3 mm硬质合金导孔钻、微镗刀、锋利机用铰刀,液压刀柄 | 先镗正位置再铰孔;直接钻到尺寸会使封接台阶喇叭口。 |
| 针孔阵列 | 0.55 mm TiAlN硬质合金微钻,点孔和啄钻 | 每个针孔要稳定入口;激光孔因重铸层影响玻璃润湿被放弃。 |
| 检漏浅槽 | 1 mm抛光硬质合金槽刀,短伸出 | 抛光排屑槽减少Kovar在槽底翻边。 |
| 防转平面 | 8 mm变齿距硬质合金立铣刀 | 针孔区域完成后再铣,避免夹持移动影响阵列。 |
| 微倒角 | 60度硬质合金点钻倒角刀 | 去边但不扩大玻璃封接孔。 |
针孔阵列加工顺序
先轻加工外形基准和检漏槽,再加工较大的玻璃封接孔,最后进入针孔阵列。针孔从有支撑的一面钻入并严格控制跳动,防转平面等孔阵列稳定后再加工。
Kovar毛刺与寿命控制
Kovar摩擦后会加工硬化。锋利微型刀、正前角、短啄钻和干净冷却能减少翻边。刀寿命按入口毛刺增长和针规拖滞判断,而不是按固定时间。
气密检测方案
检测包括CMM孔阵列、针规、玻璃孔圆度、检漏槽宽度,以及面向氦检漏的每个封接边缘目视复查。
Kovar配刀问答
Kovar封接孔为什么不直接钻到尺寸?
先镗后铰能修正位置,并避免封接边缘喇叭口。
微钻磨损看什么?
入口毛刺高度、针规拖滞和切屑颜色变深。
防转平面为什么后加工?
铣平面会释放板件应力并影响密集针孔阵列。
单针同轴结构可对比Kovar单路馈通孔、细牙螺纹与密封面配刀。


