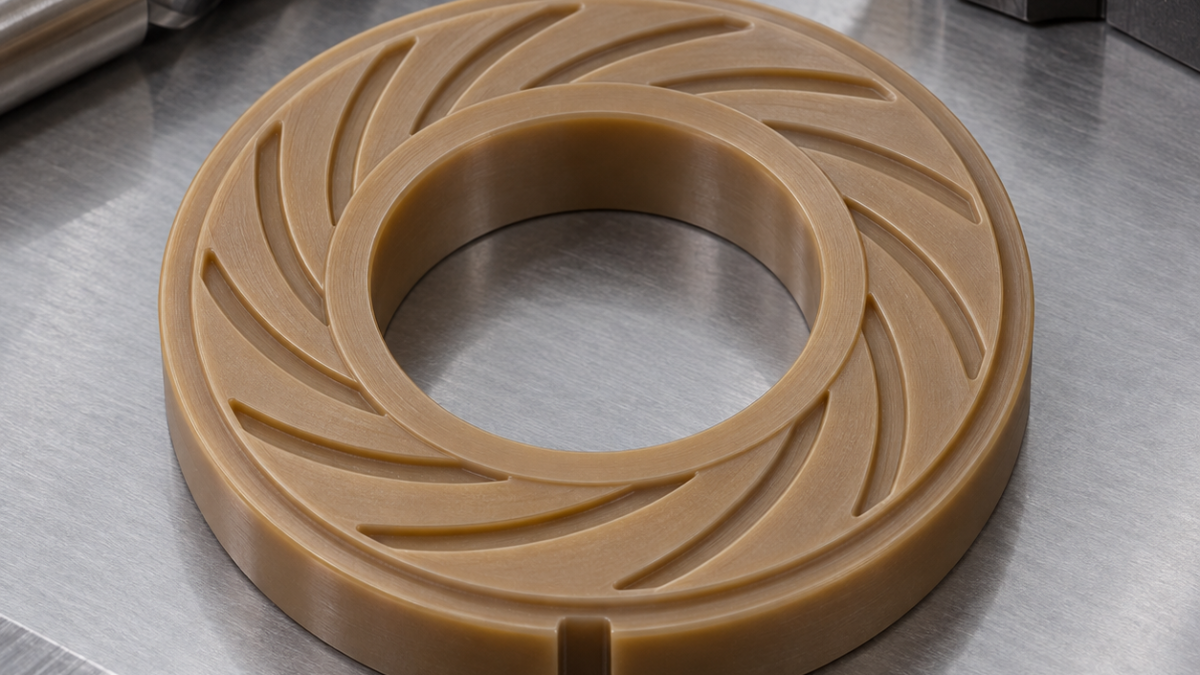
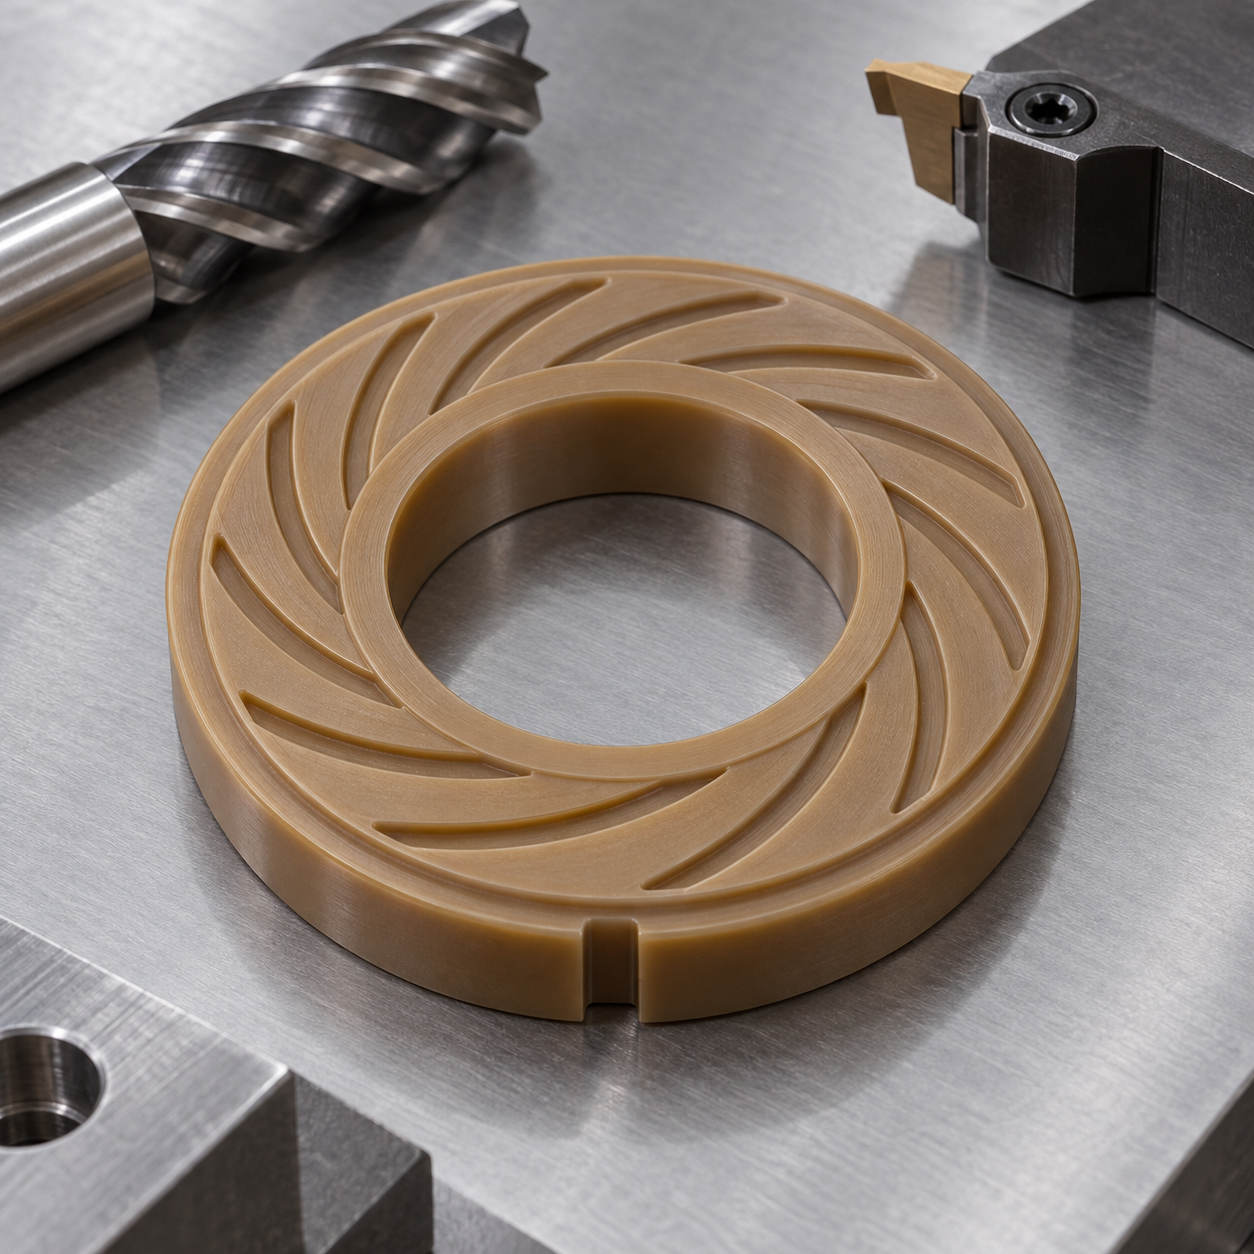
中文: PEEK HPV 压缩机止推垫圈螺旋油槽与薄承载面配刀
图纸真正决定性能的是每条螺旋油槽的容积和出口边缘,而不只是垫圈外径。薄承载面会被卡爪压力压成碟形,HPV 填料又比纯 PEEK 更磨刀,因此配刀必须兼顾锋利剪切与可预测磨损。
把油槽容积与自由状态平面度一起控制
毛坯锯切后先恒温处理。第一面在大面积牺牲真空板上轻车,中心孔和外圆用无涂层抛光硬质合金刀片加工;翻面时采用精磨胀套,只接触厚实轮毂,避开薄承载环。螺旋槽完成前,两面都保留对称余量。
止推垫圈功能表面的刀具映射
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 基准面、内孔与外圆 | 无涂层抛光 CCGT 刀片,小刃口钝化,精密镗刀 | 以剪切代替挤压;钢件涂层刀容易摩擦发热。 |
| 螺旋润滑槽 | 2 mm 单刃抛光硬质合金立铣刀,精密平衡夹头 | 大容屑槽排屑顺畅;四刃刀会重复切削热屑。 |
| 薄承载环 | 6 mm 两刃大正前角精加工刀,小轴向余量 | 低切削力保护平面度;大飞刀会抬起无支撑环。 |
| 止转缺口 | 3 mm 短型两刃抛光立铣刀 | 短伸出保证位置;长槽刀入刀时易偏。 |
| 边缘倒角 | 90° 单刃硬质合金倒角刀,轴向限位 | 形成可控倒角;手工去毛刺会圆化计量槽出口。 |
夹紧环件而不留下压痕
螺旋槽用 2 mm 单刃抛光硬质合金刀等负载向外走刀,使切屑直接离开外缘。金属用四刃刀会把温热碎屑挤在槽内。止转缺口改用短型两刃大正前角刀,边缘仅用单刃倒角刀做到图纸数值;手工刮边会破坏缺口基准。
切出不熔边的螺旋槽出口
在多个半径位置测槽宽和槽深,并计算或扫描槽体积,因为最大深度相同并不代表供油量相同。零件恢复到检验温度后自由放置测平面度。将主轴负载、白色粉尘、发亮槽壁和出口毛刺高度组合成换刀信号,不等尺寸超差。
相关配刀案例: thin polymer groove strategy; abrasive PEEK composite tooling.
PEEK HPV 垫圈加工问答
是否必须浇注冷却液? 只有介质相容且能带走切屑时才使用,清洁压缩空气配吸尘往往更直观。为何用胀套? 它以孔定位又不会在承载面留下爪印。能否抛光油槽? 不能用抛光补救钝刀,因为槽容积和出口形状会改变。


