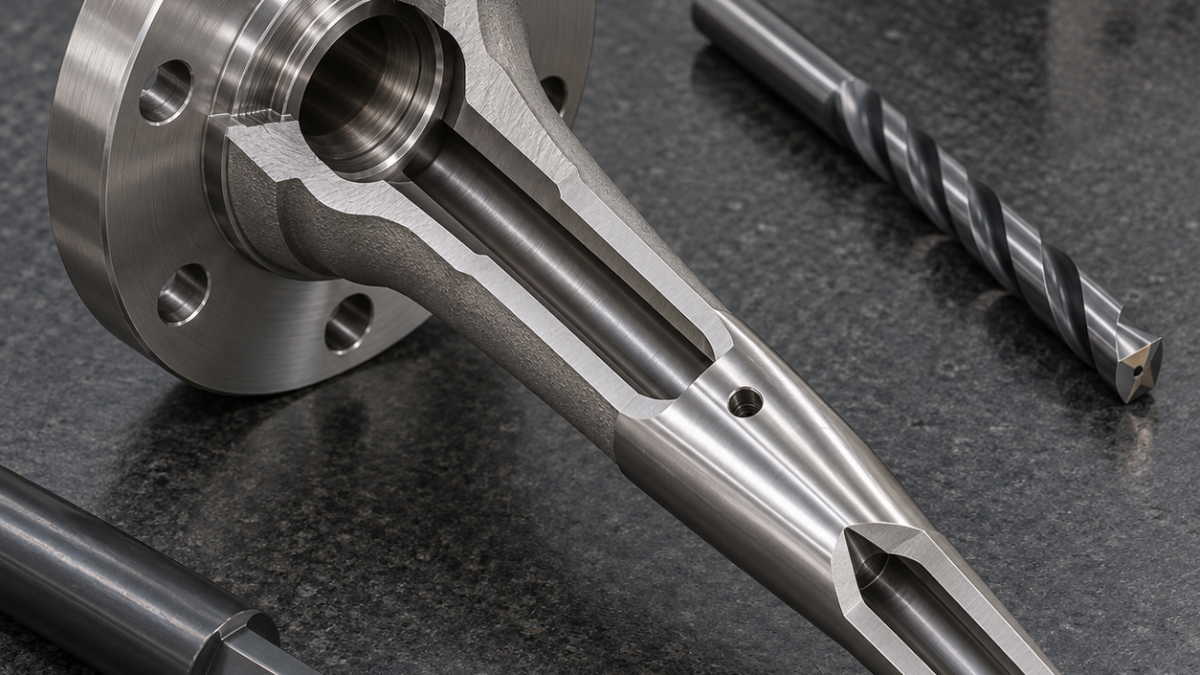
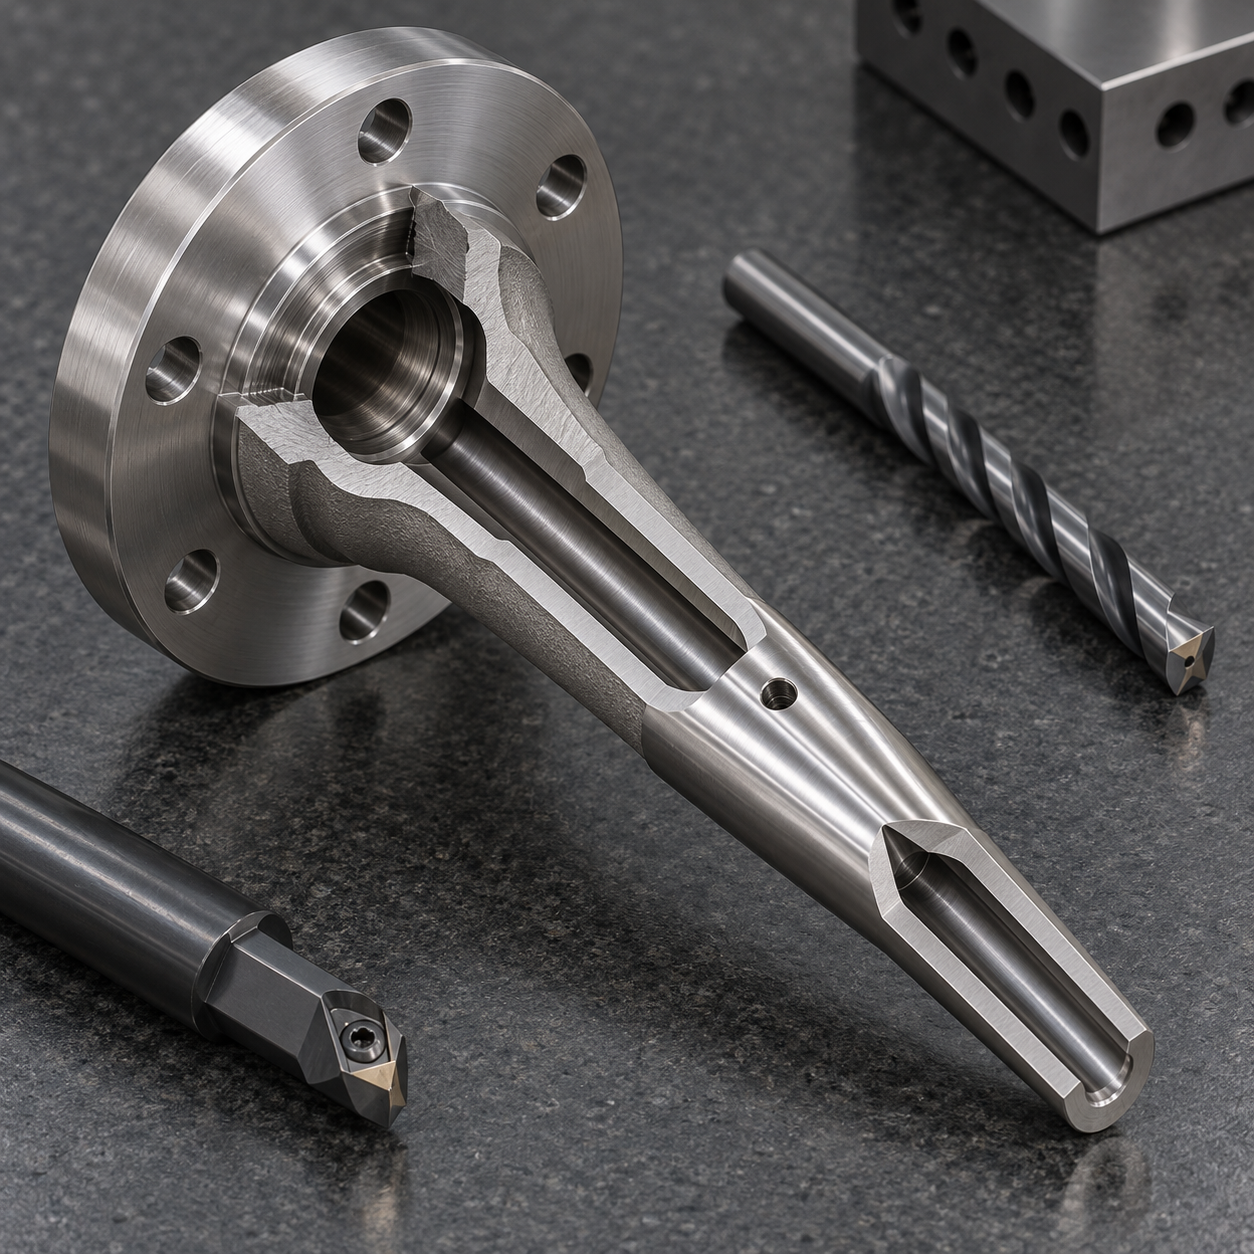
中文: Inconel 600 高压热套管深孔、锥杆与泄放孔配刀
这张图纸的难点不只是“如何钻 Inconel 600”。深孔轴线受法兰定位外圆约束,锥杆车削后还要保持均匀壁厚,而小泄放孔与主孔相交处不能留下游离毛刺。因此应从压力边界和功能基准出发配刀,并在深孔尺寸与跳动确认后再加工横孔。
先读懂压力边界,再确定深孔刀具
锻坯先以软爪夹持定位台,车平法兰并粗车外圆。用短型 140° 硬质合金钻定心和预钻,再用带内冷的单刃硬质合金枪钻留精加工余量。孔口由减振微型镗杆校正并建立检测基准,枪钻只负责稳定深孔,不承担全部同轴度修正。
热套管特征与刀具对应表
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 法兰基准与密封面 | CNMG 粗车刀+锋利 CCGT 修光刀,刚性 Capto 刀柄 | 把去锻皮与低进给密封精车分开;一把粗车刀会涂抹密封带。 |
| 导向孔与 14D 深孔 | 140° 短硬质合金导向钻+单刃内冷枪钻 | 导向孔稳定入口,枪钻连续排屑;长麻花钻易偏斜并重复切屑。 |
| 孔口与过渡区 | 6 mm 减振硬质合金镗杆,TiAlN 材质,最短伸出 | 校正孔口并顺接过渡;铰刀只会跟随原有偏孔。 |
| 锥形薄壁杆 | PVD 涂层正前角车刀,小刀尖圆弧 | 降低径向力和硬化;宽修光刃会推弯薄杆。 |
| 泄放孔与内交叉口 | 2 mm 短硬质合金钻+微型反倒角刀 | 形成可测内口倒角;人工挑毛刺无法保证压力边界清洁。 |
深孔工序与基准传递
锥面采用韧性 PVD 涂层正前角刀片和小刃口钝化,连续进给跨过发热区。过分锋利的抛光刀片容易在锻皮处崩刃,重负前角刀片又会增大径向力。高压冷却必须直达刃口;枪钻应按扭矩和排屑状态退刀,不能在孔底停留摩擦。
抑制积屑瘤、加工硬化与堵屑
零件温度稳定后,以法兰定位外圆找正,分别测孔口和深处跳动。气动量仪或校准孔探针确认尺寸趋势,超声壁厚按圆周位置记录最薄点。只有这些项目合格,才用短刃 AlTiN 微钻加工泄放孔,并以经过试件验证的反倒角刀或受控磨粒流去除内口羽状毛刺。
相关配刀案例: deep nickel-alloy port tooling; compound-angle probe features.
Inconel 热套管常见问题
为什么不能直接用长麻花钻一次钻到底? 偏斜和堵屑会吃掉壁厚公差。最终轴线由什么决定? 由法兰定位外圆和密封端面决定,而不是毛坯。枪钻何时换刀? 推力、孔径趋势或切屑形态变化时就换,不能等到表面撕裂。
要横向对比型腔、孔、密封座、槽与薄壁的配刀,可查看镍基合金 CNC 配刀决策专题。


