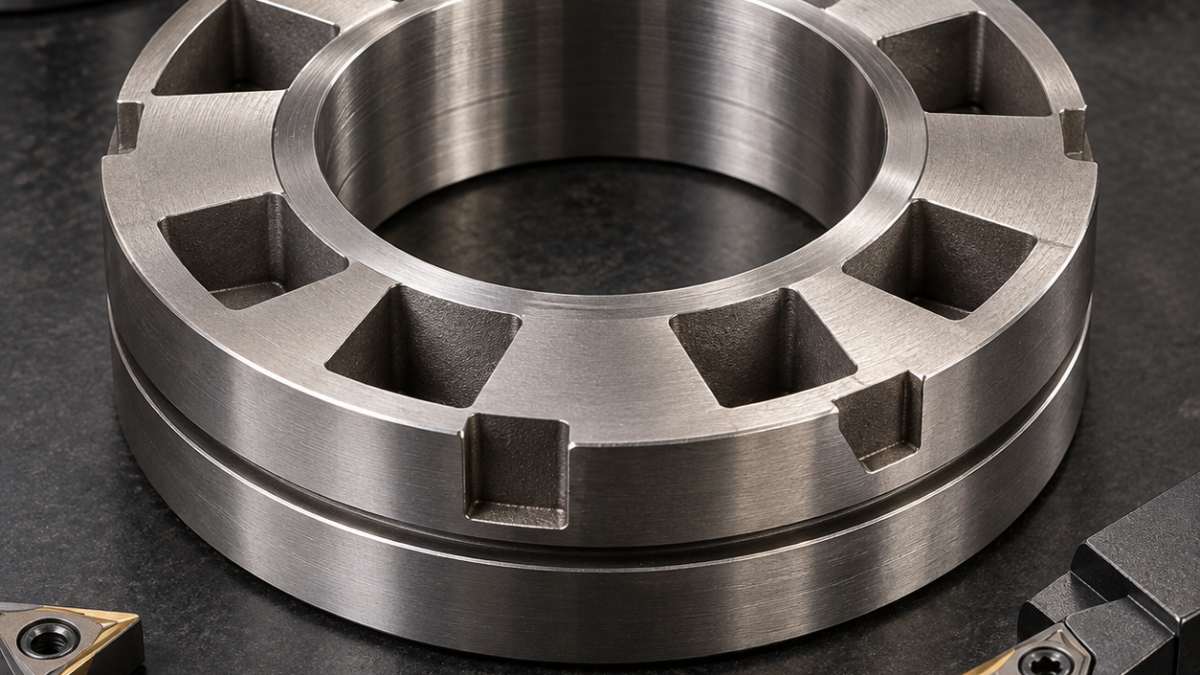
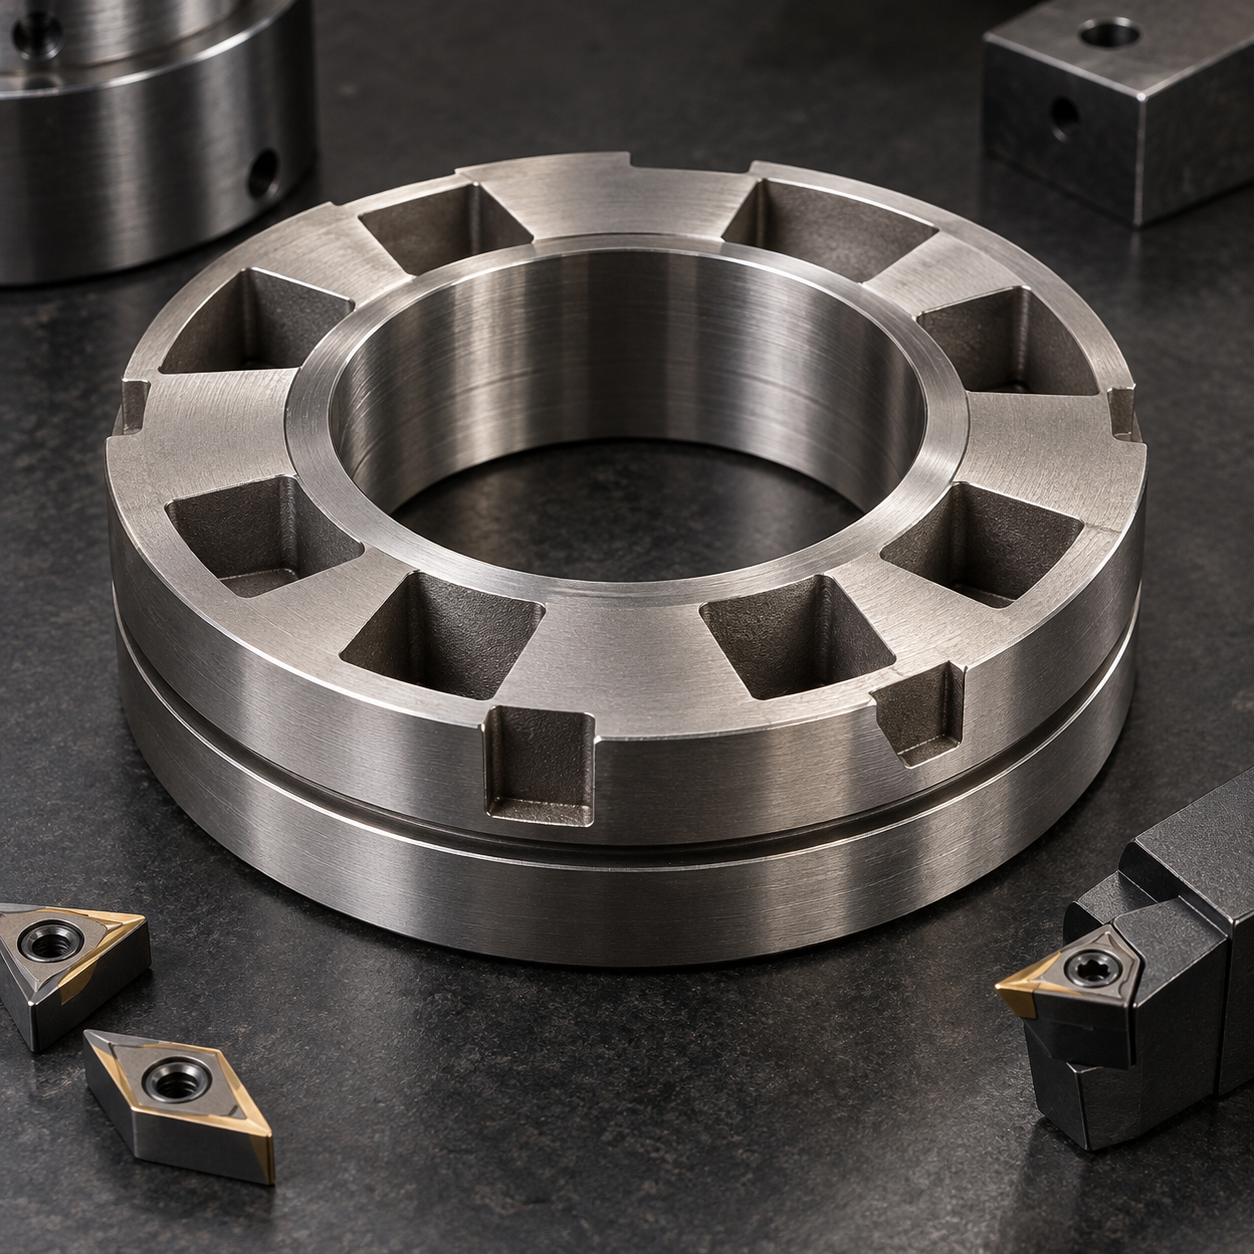
中文: Nimonic 80A 排气阀旋转环楔块槽与卡簧槽配刀
这张图纸由楔块槽角度一致性,以及卡簧槽相对工作端面的轴向位置主导。环件会经历两次断续:先铣等分槽,随后精车端面跨越这些开口。配刀必须预先决定哪些表面在开槽前完成,以及哪些刀具能承受后续冲击。
用内孔—端面轴系控制所有等分槽
锻环完整时先用韧性 CVD 涂层刀片粗车两端、内孔和外圆,保留均衡轴向余量。热稳定后用正前角 PVD 刀片精车基准孔和端面。随后换到带磨削端挡的胀套;若夹外圆,最终内孔与楔槽的位置关系会随夹紧变形。
旋转环断续特征的刀具选择
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 内孔、外圆和基准端面 | CVD 粗车刀+Capto 刚性刀座中的正前角 PVD 精车刀 | 粗刀抗锻皮,精刀降切削力;同一材质无法兼顾。 |
| 楔块槽粗加工 | 10 mm 四刃不等螺旋 AlTiN 立铣刀,液压刀柄 | 螺旋入刀且抑制冲击;六刃刀容屑不足。 |
| 槽斜壁与圆角 | 6 mm 五刃圆角 AlTiN 精铣刀,短伸出 | 保持斜壁角和根部强度;球刀会留下波纹。 |
| 卡簧槽 | 模块化刚性刀板+细晶 PVD 槽刀片,受控钝化 | 稳定槽宽和侧壁;焊接成形刀难发现角部渐进磨损。 |
| 断续精车端面 | 正前角圆形硬质合金刀片,韧性 PVD,小切深 | 分散入刀冲击;陶瓷刀跨开口易崩裂。 |
在开槽前完成稳定表面
楔块槽以 10 mm 四刃不等螺旋 AlTiN 硬质合金刀螺旋入刀和自适应粗铣。再用 6 mm 五刃圆角精铣刀沿同一方向精加工斜壁,避免刀具挠曲方向交替导致槽角散差。球刀会在承载斜面留下波纹,不利于角度检测。
把槽腔入刀与斜壁精加工分开
卡簧槽应在最终断续端面精车前完成,使用刚性模块化刀板和细晶 PVD 槽刀片,并控制刃口钝化。按固定槽数记录槽宽、后刀面磨损和切削力峰值。最后跨槽精车端面时降低切深并保持恒线速,不能在每个开口停顿。
相关配刀案例: interrupted nickel-alloy seat machining; high-temperature ring feature control.
检测重点与常见问答
先测内孔对端面跳动和卡簧槽轴向位置、槽宽,再在相同半径测量所有楔槽。为何不先精车端面? 开槽会释放环件应力。为何用两把槽铣刀? 粗加工刀寿与斜壁角度由不同失效控制。什么是真正拒收信号? 槽角散差或卡簧槽侧壁损伤,而不是均匀刀痕。


