中文: 铌射频腔法兰密封面与薄焊唇配刀
铌射频法兰的关键不是单纯得到尺寸,而是防止韧性切屑翻卷到密封面,同时保证薄焊唇与束管孔同轴。升级后的工艺把基准建立、焊唇支撑和污染控制分开管理。
高纯铌射频腔法兰不能简单套用铝件刀具。铌的延展性会让钝刃把毛刺折到射频面,曾切过钢的刀具还可能带入异物。本假设案例采用专用无涂层抛光硬质合金、低压软爪和“从自由端向支承端”的焊唇精加工方向,把洁净要求直接转成配刀条件。
图纸中的洁净要求也是尺寸
束管孔A为Ø54.00 +0.020/0 mm,并建立射频密封带B的轴线。B宽6.0 mm、平面度0.010 mm、对A同心0.015 mm、Ra 0.4 µm;同心焊唇厚0.60 ±0.030 mm、长2.50 mm。六个定位孔Ø4 H7、位置度0.020 mm。图纸禁止翻卷毛刺、铁磁颗粒嵌入和跨B抛光,因此要记录刀具使用历史及夹具接触材料。
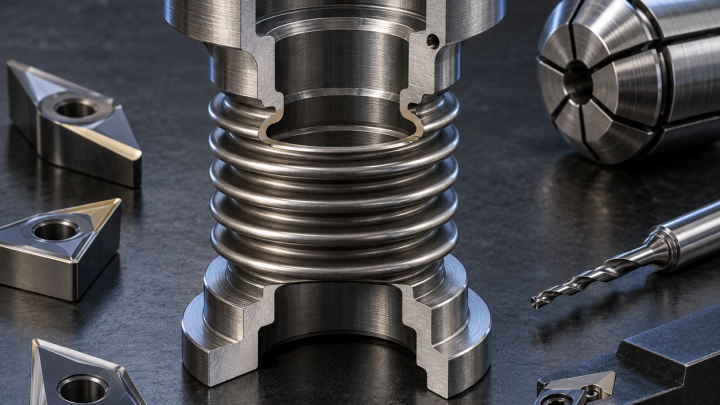
铌件专用锋利刃配刀表
| 图纸区域 | 刀具与装夹 | 选择及排除理由 |
|---|---|---|
| 锻坯外圆和背腔 | Ø10三刃无涂层细晶硬质合金,35°抛光槽,R0.5,刃口0.02 mm,悬伸18 mm,液压刀柄 | 兼顾断续毛坯的刃强度和正剪切;厚钝化涂层刀容易摩擦。 |
| 基准面半精 | 精磨DCGT 11T302无涂层硬质合金,18°抛光正前角,R0.2,专用正角刀杆 | 轻切深仍形成连续切屑,且避免钢件刀具交叉使用。 |
| Ø54孔开粗 | Ø12三刃抛光无涂层硬质合金不等分刀,悬伸25 mm,热缩刀柄 | 螺旋插补控制余量,不产生长镗削带屑。 |
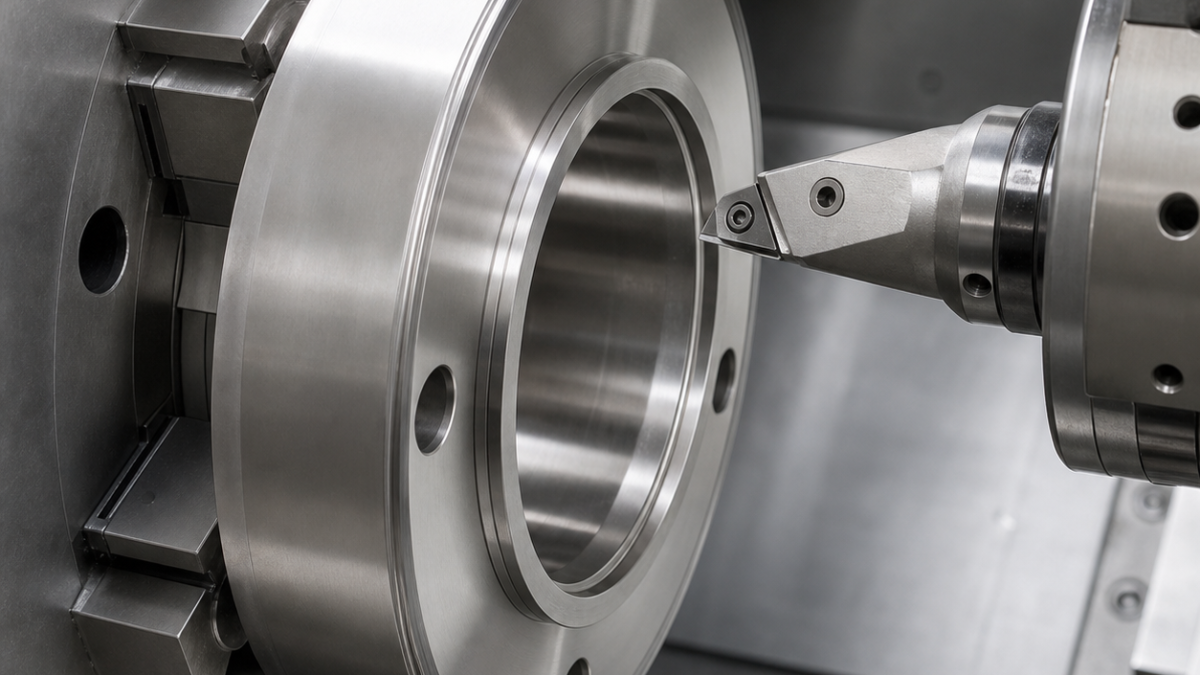
| Ø54孔精修 | R0.2抛光正角细晶硬质合金精镗片,刃口钝化不超过0.005 mm,短平衡镗杆 | 修锥度和A轴线,铰刀容易涂抹并跟随偏孔。 |
| 射频密封带B | Ø20扫掠单刃抛光无涂层硬质合金,R0.8,专用平衡刀杆,短悬伸 | 向外螺旋一次完成,避免多刀片接痕和磨料抛光。 |
| 0.60 mm焊唇 | 0.80 mm精磨无涂层细晶硬质合金槽刀,20°抛光正前角,角R0.05,刚性刀座 | 窄刃低推力;零前角涂层槽刀会推卷自由边。 |
| Ø4 H7定位孔 | Ø3.90双刃抛光硬质合金钻,130°分割刃,随后Ø4六刃短刃直槽无涂层硬质合金铰刀 | 短接触限制粘结,孔插补可能产生多边形。 |
| 边缘倒钝 | Ø6单刃抛光硬质合金90°刀,程序倒0.05 mm,精密筒夹 | 手工刮刀可能把毛刺拖向B。 |
焊唇释放与排屑
所有刀具、筒夹和接触垫只用于经确认的有色金属工序,并在装夹前清洁。第一序夹持牺牲余料,恒定吃刀开粗外圆、背腔和束管孔,通过断屑圆弧缩短带状屑但不停车擦切。冷却介质必须服从后续洁净规范,不能照搬通用铌参数。
第二序以A定位,宽而避空的合格聚合物界面低扭矩支承。先完成孔和定位孔,再用槽刀分两层释放焊唇并留0.08 mm。热稳定后新刃从自由端切向支承端,最后由单刃向外螺旋精B面。亮而折叠的边缘、推力上升或带屑绕唇都必须停机。
自由状态检验与问题
三坐标建立A-B并检查孔圆,气动或合格比较仪测Ø54,白光无接触测焊唇厚度,轮廓仪沿径向测B面。松夹后复测平面度和同心度,并在受控光照下检查划伤、毛刺方向和异物。
铌加工适合什么硬质合金刃形?
专用无涂层细晶基体、抛光正前角和极小钝化,目的是真正剪切而不是推挤。
0.60 mm铌焊唇怎样防翻卷?
晚释放、窄正前角槽刀、从自由端向支承端精切,并在松夹后测量。
为什么铌件刀具要专用?
图纸把异物转移列为拒收风险,刀具历史和夹具接触材料必须受控。
延伸阅读:钼薄唇与深腔配刀、真空件基准和洁净规划。
新增决策关口:刃口状态与洁净度
铌材使用专用无涂层抛光刀具,禁止与钢件共用。焊唇释放前完成束管孔和密封面;局部退让槽用6 mm三刃抛光刀,中心孔用短精镗杆,隐藏边缘用0.8 mm反向倒角刀。即使钢用旧刀仍锋利,也可能把夹杂带到射频面,因此排除。
| 图纸检查点 | 刀具/方法 | 验收逻辑 |
|---|---|---|
| 射频密封面 | 专用抛光硬质合金;低压夹具 | 无翻卷毛刺且擦拭合格 |
| 薄焊唇 | 锋利精车刀;保留支撑环 | 光学厚度及孔跳动 |
| 隐藏孔边 | 0.8 mm反向倒角刀 | 放大检查毛刺高度 |
检测与停刀规则
按固定间隔记录主轴负载、毛刺高度和擦拭检测结果。装夹状态测束管孔—密封面跳动,释放后光学测焊唇厚度;测针可能压伤表面时,只采用洁净室兼容复制胶。
相关配刀路径: niobium injector faceplate tooling; RF heat-spreader tooling.
针对性问答
为何用无涂层刀? 可获得更锋利的抛光刃口,并减少温热黏附界面。为何焊唇最后精加工? 剩余环体支撑密封几何。何时换刀? 毛刺、负载或洁净度任一趋势失控。