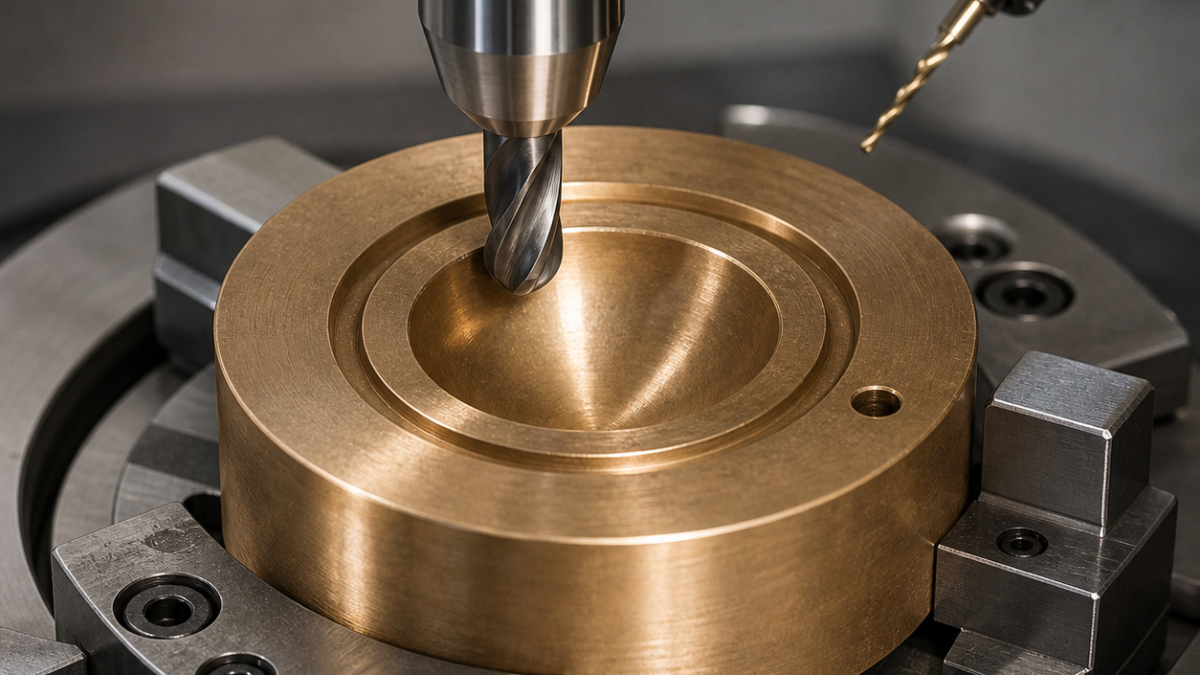
中文: C93200青铜滑靴CNC配刀:球窝、节流孔与研磨面
C93200液压滑靴的配刀中心不是外圆,而是球窝中心S。球窝、静压油腔、环形节流槽和最终研磨面必须在同一尺寸链中完成。锋利无涂层硬质合金避免含铅青铜涂抹,摆动式单刃精加工球窝,滑动面则保留明确研磨余量,不能在机床里直接“抛到尺寸”。
功能尺寸链
球窝SR12.50 ±0.010 mm,其中心到滑动基准A为8.00 ±0.015 mm;A面研磨后平面度0.003 mm,对球窝中心线平行0.005 mm。Ø16静压腔深0.40 mm,外围是1.00×0.30 mm节流槽,中央Ø0.80 +0.010/0 mm量孔连通球窝。Ø32 h7外圆只用于搬运定位,不能代替S修正油腔。
低切削力配刀矩阵
| 加工区 | 刀具配置 | 为什么这样选 |
|---|---|---|
| 外圆和参考面 | Ø12三刃无涂层细晶硬质合金,35°抛光槽,R0.3,刃口0.01 mm,液压刀柄 | 正前角剪切软基体,钢件钝化刀会压亮含铅区。 |
| 球窝开粗 | Ø8双刃无涂层抛光硬质合金球刀R4,悬伸14 mm,热缩刀柄 | 螺旋刀路法向留0.12 mm,大容屑槽防止软屑堵塞。 |
| 球窝精加工 | R0.2抛光无涂层硬质合金刀片,18°正前角,摆动球面镗削附件,短刀匣 | 刀尖越过球极仍有切削速度;球刀中心容易擦伤。 |
| 静压油腔 | Ø6单刃O刃无涂层硬质合金,抛光前刀面,R0.1,精密筒夹 | 大排屑空间防止青铜屑二次压入底面。 |
| 节流槽 | Ø1.0双刃抛光直槽硬质合金刀,刃长1.2 mm,微型液压刀柄 | 两圈补偿两侧,成形刀不能分别修磨损。 |
| Ø0.80量孔 | Ø0.76双刃内冷硬质合金钻,130°分割刃,再用Ø0.80四刃短刃直槽硬质合金铰刀 | 铰刀确定流量孔径,避免激光重铸层。 |
| A面研磨余量 | Ø24扫掠单刃PCD飞刀,R0.4,平衡刀杆,保留0.015 mm | 留下均匀余量,研磨工序不得污染机床导轨。 |
| 油路倒角 | Ø3单刃抛光硬质合金90°刀,倒0.05 mm | 刷子可能把软青铜卷入小孔。 |
以球心换基准
第一序用三块宽软垫支承,建立外圆、背面并开粗球窝。球刀连续螺旋,不在球底停顿;探测粗球后,摆动单刃从口部连续扫到球极完成精加工。第二序使用合格标准球座定位S,低轴向力压在滑动带之外,然后从球心加工油腔、节流槽和量孔。
PCD飞刀给A面留下0.015 mm均匀研磨量。蜡状涂抹、扭矩跳变或量孔出口翻边都触发换刀。研磨必须在独立区域完成,之后按液压清洁要求去除所有磨粒。
检验与搜索问题
标准球与接触扫描测球窝半径、形状及中心高;研磨前由三坐标测油腔和槽对S的位置,研磨后用光学平晶或合格干涉方法测A面。轮廓仪测槽宽深,量孔既用针规,也做受控流量测试。
青铜滑靴球窝用什么刀精加工?
采用正前角抛光硬质合金单刃摆动加工,避免球刀中心在球极零速摩擦。
为什么滑动面必须留研磨量?
功能平面度来自独立研磨;若机加工先到最终厚度,研磨会改变液压间隙。
0.8 mm节流孔怎样防堵?
短钻加短刃铰刀、出口支承、程序倒0.05 mm,并在清洗后做流量验证。
参考:青铜轴套孔与油槽配刀、功能接触面的精加工。


