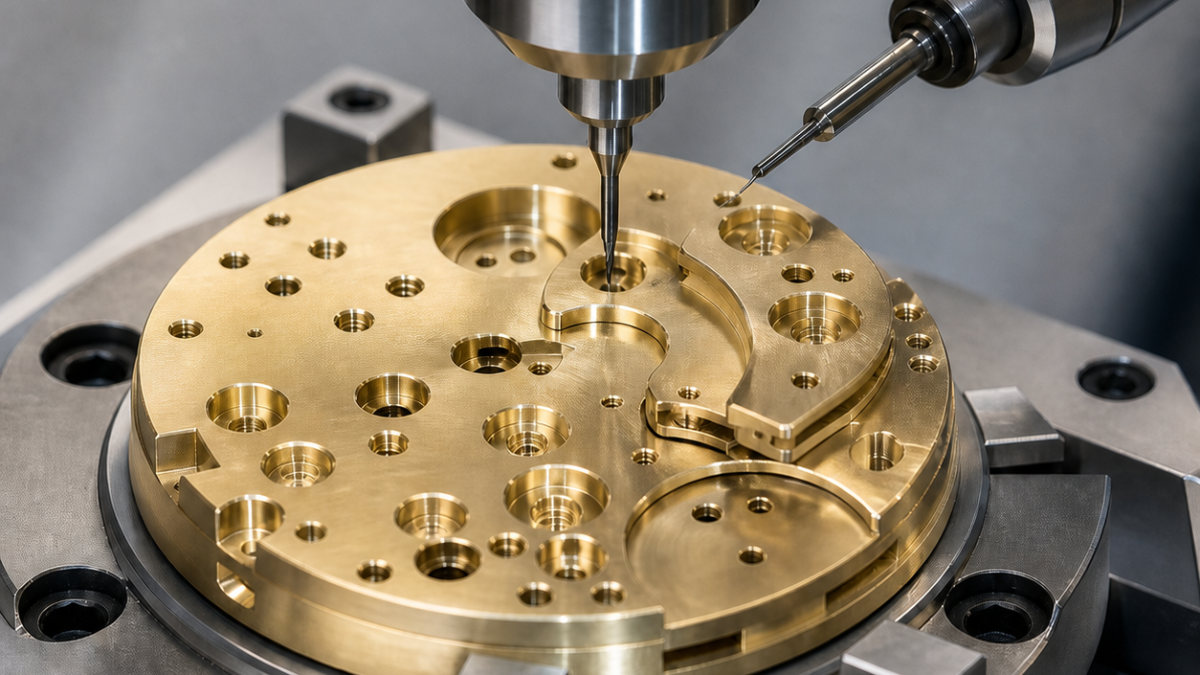
中文: C360黄铜钟表主夹板CNC配刀:宝石孔座与薄桥
C360钟表主夹板的难点不只是刀具直径小,而是Ø0.30轴尖孔和Ø1.50宝石座必须同轴、0.45 mm桥位不能被刀具上拉、Ø0.28钻头端跳必须与每齿进给相匹配。本案例用无涂层抛光硬质合金、同轴阶梯铰刀和全程保留的粘接载板来完成这些约束。
图纸的微小尺寸链
底面A、中心孔B和定位销C建立坐标。八处宝石位由Ø0.30 +0.005/0 mm轴孔及Ø1.50 H7×0.40 mm平底座组成,两径同心0.008 mm。中心孔Ø6 H6,擒纵桥厚0.45 ±0.020 mm,弹簧让位底厚0.30 mm;宝石座底Ra 0.4 µm,轴孔翻边和A面翘曲不允许。
微特征配刀表
| 特征 | 刀具与刀柄 | 配刀理由 |
|---|---|---|
| 基准面和大让位 | Ø3三刃无涂层细晶硬质合金,35°抛光槽,R0.1,刃口0.01 mm,HSK-E25热缩柄 | 正角锋刃剪切黄铜,无需钢件涂层刀的圆钝刃口。 |
| Ø6 H6中心孔 | Ø5.6双刃硬质合金钻、130°分割刃,随后R0.1正角微型精镗头,6 mm短杆 | 精镗修正B位置,铰刀只会跟随钻偏。 |
| 轴孔和宝石座 | Ø0.28双刃无涂层抛光微钻,118°薄钻尖、刃长1.2 mm;再用Ø0.30/Ø1.50四刃直槽抛光整体硬质合金阶梯铰刀 | 一次保持两径同轴,拒绝重新定位后单独沉座。 |
| 0.45 mm薄桥 | Ø0.60双刃无涂层硬质合金,20°低螺旋,刃长1.0 mm,超精热缩筒夹 | 低螺旋减少上拉力。 |
| 弹簧让位 | Ø1.0单刃O刃抛光硬质合金,R0.05,刃长0.8 mm | 大容屑槽避免在0.30 mm底面擦屑。 |
| M0.8螺纹 | Ø0.62双刃硬质合金钻+Ø0.55单排无涂层硬质合金螺纹铣刀,M0.8×0.2 | 可补偿中径,避免微型丝锥折断。 |
| 孔座倒钝 | Ø1.5四刃无涂层90°倒角刀,程序倒0.03 mm | 刷子会把软毛刺卷进轴孔。 |
载板、孔序和刀具寿命
毛坯在成品外粘到研磨载板上,A面和大让位底先留0.04 mm。中心孔先建立B,再加工微孔阵列。Ø0.28钻头在刀尖处实测端跳不超过0.002 mm,前两处宝石位先检孔径、座深和同轴后,才放行其余孔。
微钻一次进给穿过有支承的出口,并按孔数强制换刀。薄桥用恒定吃刀浅层开粗、侧壁留0.03 mm,邻近腔全部完成后才精桥。洁净油雾和真空排屑;孔座发亮、负载上升或出现羽状毛刺都必须停刀。
自由状态检验与问题
视觉三坐标建立A-B-C并测宝石座位置,合格针规测轴孔,阶梯塞规测座径和深度,白光测桥厚与Ra。载板受控释放后复测A面和平桥高度,机加工检验阶段不安装宝石。
宝石座和轴孔怎样保证同轴?
用同一刀体上的Ø0.30导向段和Ø1.50座径阶梯铰刀,取消第二次找正误差。
Ø0.28钻头端跳控制多少?
本路线实测上限为0.002 mm,实际合格值还要与每齿负载和刃厚能力匹配。
为什么薄桥要在脱胶前精加工?
载板抵消刀具上拉并支承0.45 mm截面,直到相邻腔和边缘全部完成。


