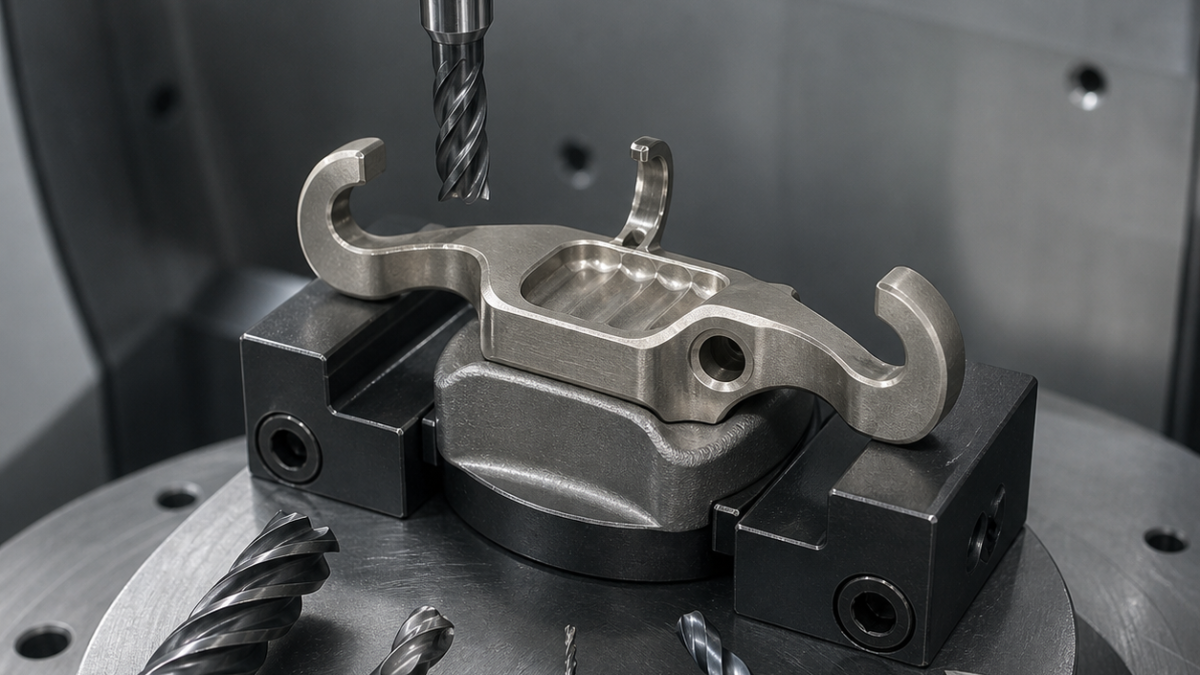
中文: Nimonic 90涡轮减振块配刀:曲面接触垫与薄钩
Nimonic 90叶下减振块的刀具寿命应优先留给接触几何,而不是大余量。Ø10韧性涂层刀开锻造皮,Ø6牛鼻刀均化两块曲面余量,缩颈Ø3刀只精薄钩;斜孔和边缘各用专刀,避免在加工硬化层上重复摩擦。
图纸可达性
A接触垫与叶片平台配合,B垫对A轮廓度0.025 mm,Ø3斜孔定义C。薄钩厚2.10 ±0.05 mm、根部最小R1.5,减重腔距接触包络0.30 mm,两垫Ra 0.8 µm。钩底只有三个无碰撞刀轴方向,因此刀具悬伸和刀柄外形属于公差方案。
刀具与寿命预算表
| 区域 | 刀具、几何和刀柄 | 任务 |
|---|---|---|
| 锻造皮 | Ø10五刃变齿AlTiN微粒硬质合金,0.08 mm强化刃,R0.5,液压刀柄 | 径向吃刀低于12%,此刃口只用于锻皮。 |
| 曲面半精 | Ø6五刃TiAlN牛鼻刀R0.5,悬伸20 mm,热缩刀柄 | 等残高后对A、B各留法向0.18 mm。 |
| 垫面精加工 | Ø4六刃AlCrN球刀R2,抛光槽,悬伸14 mm,高精热缩 | 沿接触方向平行精刀,跳动小于0.005 mm。 |
| 薄钩 | Ø3四刃AlTiN缩颈刀R0.3,悬伸28 mm,液压微夹头 | 两面按0.4 mm轴向带交替,只清余量。 |
| 减重腔 | Ø5四刃AlTiN分屑刀,悬伸18 mm | 短摆线圆弧保持有效切屑厚度。 |
| Ø3斜孔 | Ø2.9内冷整体硬质合金钻,140°强化刃带+Ø2反向倒角刀 | 点定位后连续进给,内口定量倒钝。 |
| 外边 | Ø6四刃AlTiN 90°倒角刀,短悬伸 | 最终接触面前完成0.10 mm边缘。 |
曾考虑用陶瓷刀加工开放垫面,但该零件没有长时间连续接触,锻皮过渡、频繁进出和薄钩更适合韧性涂层硬质合金。长悬伸球刀虽然可达,却会在最敏感的接触区增加弹性,因此同样排除。
五轴装夹与刀路
随形软座支承未来两块垫面,低压夹块只压牺牲锻造耳。先开中央腔并保留连接薄钩的临时桥;A、B分别半精到等量法向余量后,才减薄连接桥并交替加工钩两面。刀轴平滑限制根部转轴加速度,精刀始终退出到非接触区。
高压冷却对准有效刃。深度线沟槽磨损、棕色热斑、负载斜率和两垫扫描漂移共同决定换刀;不允许停顿或无依据弹簧刀造成加工硬化。
检验与问题
三坐标在夹具中建立A-B-C并用同一网格扫描两垫,光学系统无接触测薄钩厚度和R1.5,内窥检查斜孔出口。松夹后再自由扫描,区分夹具回弹与刀具误差。
Nimonic 90开粗选什么刀?
强化刃的五刃变齿AlTiN细晶刀配小径向吃刀量,且锻皮刀不转作精刀。
薄钩怎样避免变形?
晚拆临时支承,Ø3缩颈刀只清余量,并按小轴向带交替两面。
为何不用陶瓷刀?
本例频繁断续进出,韧性涂层硬质合金更可控。


