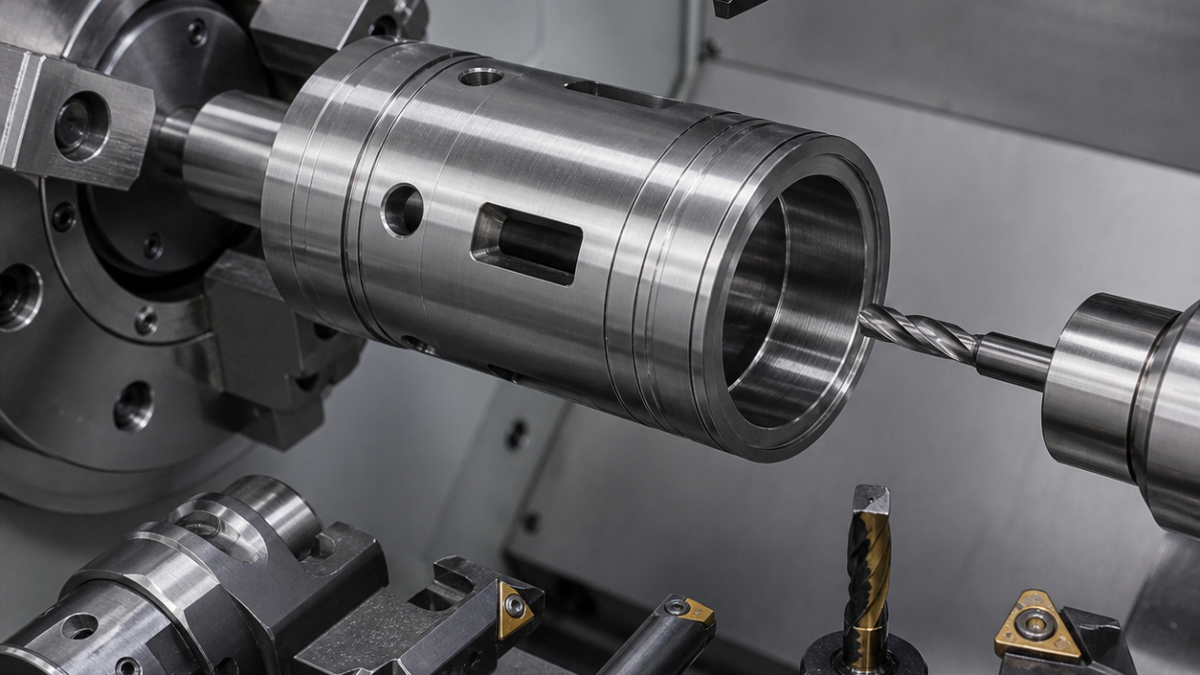
中文: AISI 1215阀套筒配刀:深孔、计量窗口与珩磨余量
AISI 1215气动阀套筒应从内孔开始配刀:筒壁完整时先钻孔和精镗,测定珩磨余量后再铣计量窗口,最后用反向切削刀具控制内口毛刺。这样珩磨只修正尺寸和纹理,不必承担窗口释放应力造成的大变形。
功能尺寸
A端面、Ø20孔轴B和小交叉孔C定位六个窗口。96 mm长孔珩磨后为Ø20 H6、直线度0.008 mm、Ra 0.20 µm;窗口位置度0.020 mm,内边倒钝0.05–0.10 mm,两条1.5 mm密封槽对B跳动0.015 mm。窗口完成后每侧保留0.035 mm珩磨余量。
从封闭筒到开窗套的配刀表
| 特征 | 刀具与刀柄 | 任务 |
|---|---|---|
| 端面外圆 | CNMG 120404 P15 CVD硬质合金,0.05 mm轻钝化,刚性压板刀杆 | 稳定加工易切钢,小刀尖圆弧降低薄壁压力。 |
| 孔底孔 | Ø18.5内冷整体硬质合金钻,140°、四刃带,液压夹头 | 建立直导向;大可转位钻入口偏摆更大。 |
| 珩磨前孔 | R0.2正角细晶硬质合金镗刀,5D减振杆 | 修正轴线并均匀分配0.035 mm,铰刀不能修弯孔。 |
| 计量窗口 | Ø4四刃变齿AlTiN,R0.1,刃长12 mm,热缩刀柄 | 摆线进入并用短悬伸保护窗口角。 |
| 窗口内边 | Ø3两刃反向硬质合金倒角刀,缩颈22 mm,液压微夹头 | 程序控制孔内倒钝,拒绝不均匀刷磨。 |
| 密封槽 | 1.2 mm PVD硬质合金槽刀,两次侧移,内冷 | 两侧可补偿,避免开窗后宽刀颤振。 |
| 交叉孔 | Ø2.8短型硬质合金钻+Ø2反向倒角刀 | 珩磨前控制内外出口。 |
夹具、刀路与刀寿
第一序同装夹完成A、外圆、槽、钻孔和精镗,在两端和中部气测余量。第二序用带窗口让空槽的贴合胀套定位,限扭扩张而不把套筒撑大。窗口按对称成对顺序加工,Ø4刀在出口保留0.12 mm薄皮,最后低力切穿;每个窗口随后立即反向倒角。二次测绘回弹后才自由状态珩磨。
窗口内积屑持续冲出。毛刺增大、侧壁发亮或周期负载脉冲分别提示积屑瘤、刀刃钝化或胀套干涉,必须查明后再释放下一窗口。
检验与问题
气动量仪分别在开窗前、开窗后和珩磨后测孔;三坐标测窗口位置、密封槽跳动和交叉孔方向,内窥镜确认所有内边,粗糙度仪检查珩磨纹理。
阀套筒留多少珩磨余量?
由图纸和能力研究决定,本例在开窗后每侧保留0.035 mm。
窗口用什么铣刀?
Ø4四刃变齿AlTiN短刃刀兼顾钢件切削、角部和薄壁刚性。
孔内毛刺怎样去?
珩磨前用缩颈反向硬质合金刀逐窗加工并内窥确认。


