中文: 316Ti 制药 CIP 喷球复合角微孔与内毛刺配刀
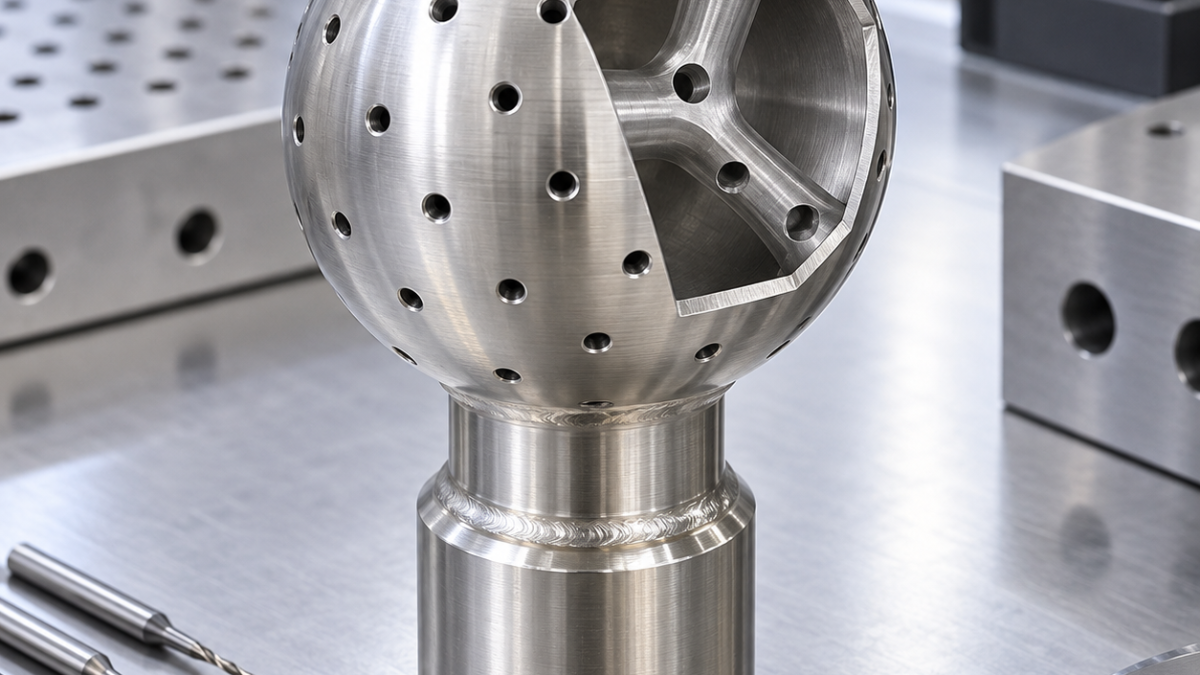
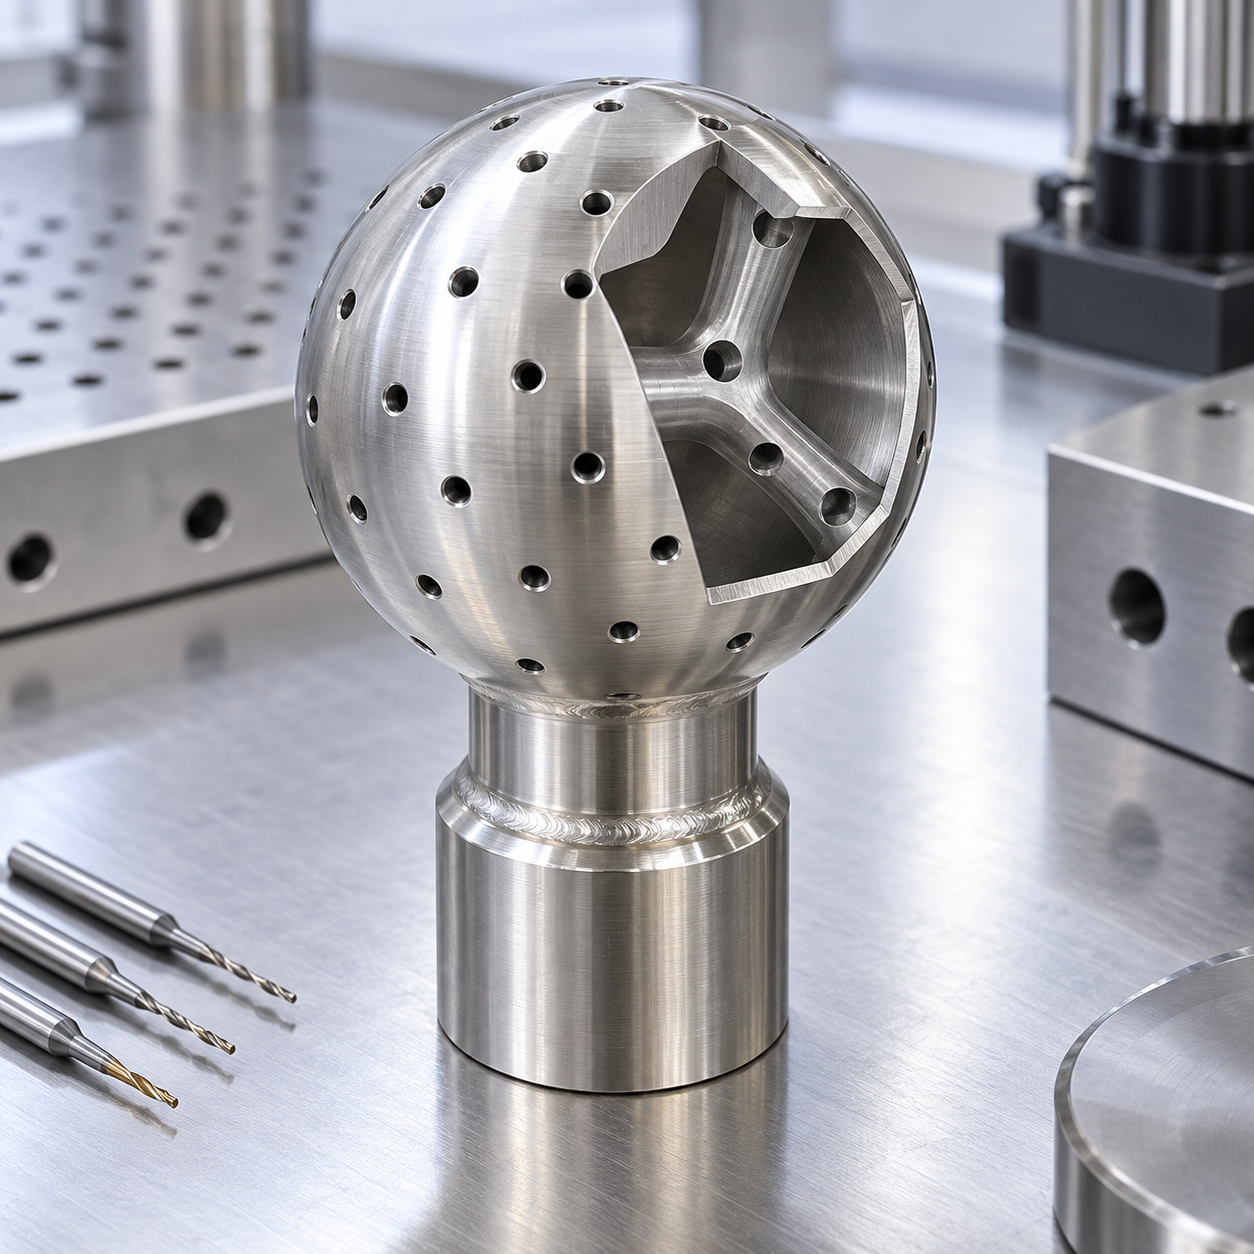
搜索问题是怎样钻削 316Ti CIP 喷球而不改变喷射方向,也不在内壁留下毛刺。图纸以焊颈轴线给每个孔规定两个角度,而不是用平面孔阵列。孔位、椭圆出口和不可直接接近的内口必须一起判定。
加工前先建立喷射矢量审核表
同一装夹中车出焊颈、密封肩和临时球面工艺轴。五轴摇篮用开口夹套定位焊颈,以工艺轴支撑旋转。球面多纬度探测后,将程序孔矢量旋转到实测球心;若从毛坯表面逐孔找正,壳体误差会累积。
卫生级球体特征—刀具映射
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 焊颈与密封肩 | 正前角 PVD 硬质合金车刀,0.4 mm 圆角,刚性 Capto 刀座 | 低径向力保护薄壳;宽修光刃会把颈口推成喇叭。 |
| 球面基准 | 6 mm 四刃不等螺旋 AlTiN 球刀,热缩刀柄 | 五轴接触稳定;大面铣刀无法跟随球面。 |
| 复合角孔起钻 | 1.5 mm 140° AlTiN 定点钻,3D 刃长 | 防止滑移又不形成宽沉孔;中心钻会在切线上摩擦。 |
| 1.0 mm 喷孔 | 内冷微晶硬质合金钻,抛光槽,8D 伸出 | 沿单一矢量排屑;高速钢会弯曲并使出口硬化。 |
| 内口倒角 | 微型反倒角刀或合格磨粒流 | 形成可控内缘;手工挑毛刺不重复也不卫生。 |
围绕焊颈基准完成五轴分度
每个孔先用 1.5 mm、140° AlTiN 硬质合金定点钻,再立即使用 1.0 mm 内冷微晶硬质合金钻,抛光排屑槽并轻微钝化。穿透内壁时连续进给,冷却不停。长时间啄钻会摩擦硬化,完全零钝化刃口又会在曲面崩损。
突破内壁时避免加工硬化
外口椭圆以光学对焦测量孔径,方向则用校准细针或 CT 直线拟合整段孔轴。内窥镜检查内缘,并抽样做过滤流量试验,找出视觉难发现的翻片毛刺。换刀依据推力趋势和出口毛刺高度,不按固定孔数。
相关配刀案例: sanitary seal and bore tooling; angled cooling-hole strategy.
CIP 喷球配刀问答
能否用球刀为所有角度铣平? 宽抛光窝会改变射流。内毛刺怎样去除? 使用验证过的微型反倒角刀或受控磨粒流,不能松散手工刮。何时钝化? 毛刺验收和最终清洗之后,防止残留掩盖缺陷。
要核对该特征的微钻、刀柄、出口支撑与毛刺控制,请参考 微孔配刀决策专题.


