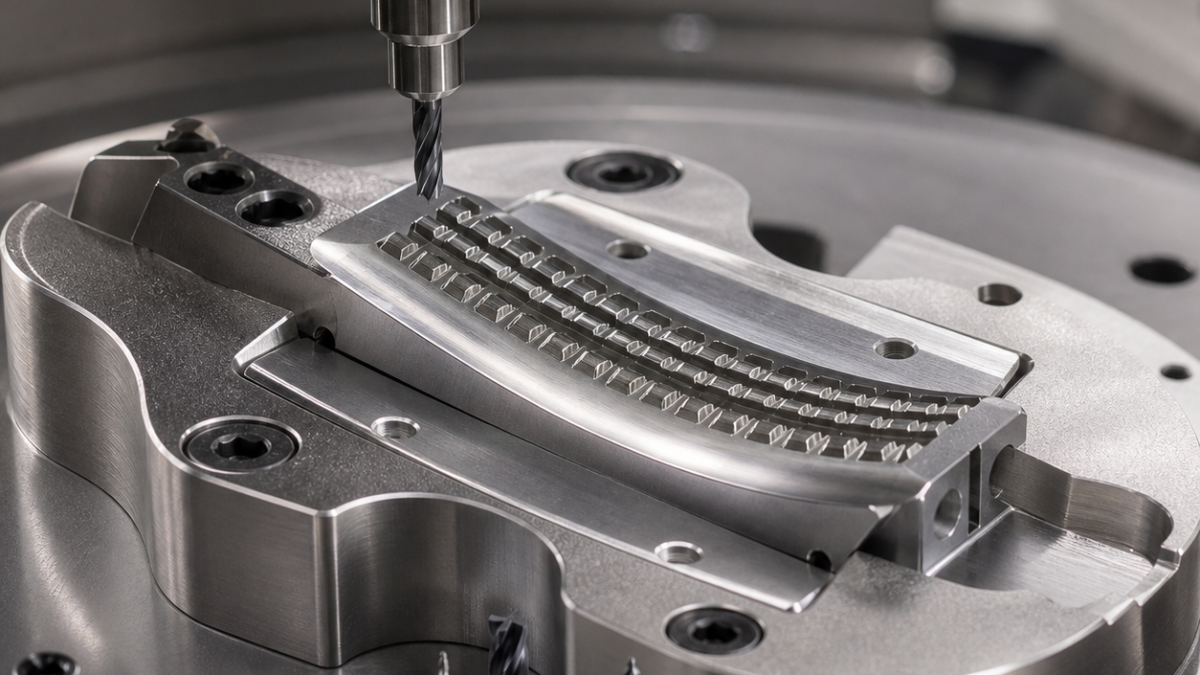
中文: MP35N吻合器抵钉座配刀:微小钉槽与曲面成形区
MP35N抵钉座加工中,微刀具跳动比单纯进给值更早决定钉槽质量。先用Ø3牛鼻刀稳定曲面余量,再以跳动低于0.003 mm的Ø0.45涂层硬质合金刀逐槽加工;细齿、铰链槽和定位孔各用专刀,防止磨损刃口把硬化层带入阵列。
首件放行
A曲面、B铰孔和C侧面定义48个假设钉槽。槽宽0.55 mm、深0.32 mm、位置度0.020 mm,曲面轮廓度0.025 mm、Ra 0.4 µm,细齿节距0.40 mm,铰链槽宽1.8 mm。前三个槽必须测量合格后才释放全阵列。
微刀具配刀表
| 特征 | 刀具 | 控制点 |
|---|---|---|
| 毛坯开粗 | Ø6五刃变齿AlTiN细晶刀,R0.3,液压刀柄 | 小径向动态刀路,严禁进入微槽。 |
| 曲面半精 | Ø3五刃TiAlN牛鼻刀R0.3,悬伸12 mm,热缩 | 均匀留法向0.08 mm。 |
| 曲面精加工 | Ø2四刃AlCrN球刀R1,抛光槽,跳动小于0.004 mm | 沿成形方向不停顿精刀。 |
| 钉槽 | Ø0.45两刃AlTiN,刃长1.2 mm,0.01 mm强化刃,超精热缩 | 一次螺旋进入和一次精圆周,按槽数管寿命。 |
| 细齿 | Ø0.35两刃涂层直槽刀,刃长0.8 mm | 直槽减小侧拉,多齿成形刀负载过大。 |
| 铰链槽 | Ø1.5四刃AlTiN缩颈刀,6 mm,液压微夹头 | 摆线开粗后两壁补偿。 |
| 定位孔 | Ø1.8内冷140°硬质合金钻+微镗 | 微镗恢复B位置。 |
装夹与刀寿
随形真空辅助软座支承A背面,低夹紧点避开阵列。半精、热稳定和探测后先加工三个槽;宽度、深度或角部不合格时,先修跳动、主轴热伸长和刃口再放行。阵列左右交替分块加工。
微刀必须从未切材料进入并保持圆弧进给,高压过滤冷却对准刃口。负载、槽宽漂移或发亮槽底触发换刀,禁止弹簧刀摩擦硬化。
检验与问题
白光或合格光学系统无接触测槽宽、深度、角部和位置;三坐标测A-B-C、铰链槽和孔,曲面粗糙度沿成形方向测。
Ø0.45刀跳动控制多少?
本例过程限值低于0.003 mm,正式限值应由能力数据确定。
为什么先测三个槽?
在消耗全阵列前识别跳动、热伸长和硬化。
为何不用弹簧刀?
轻载刃口会摩擦硬化槽底。


