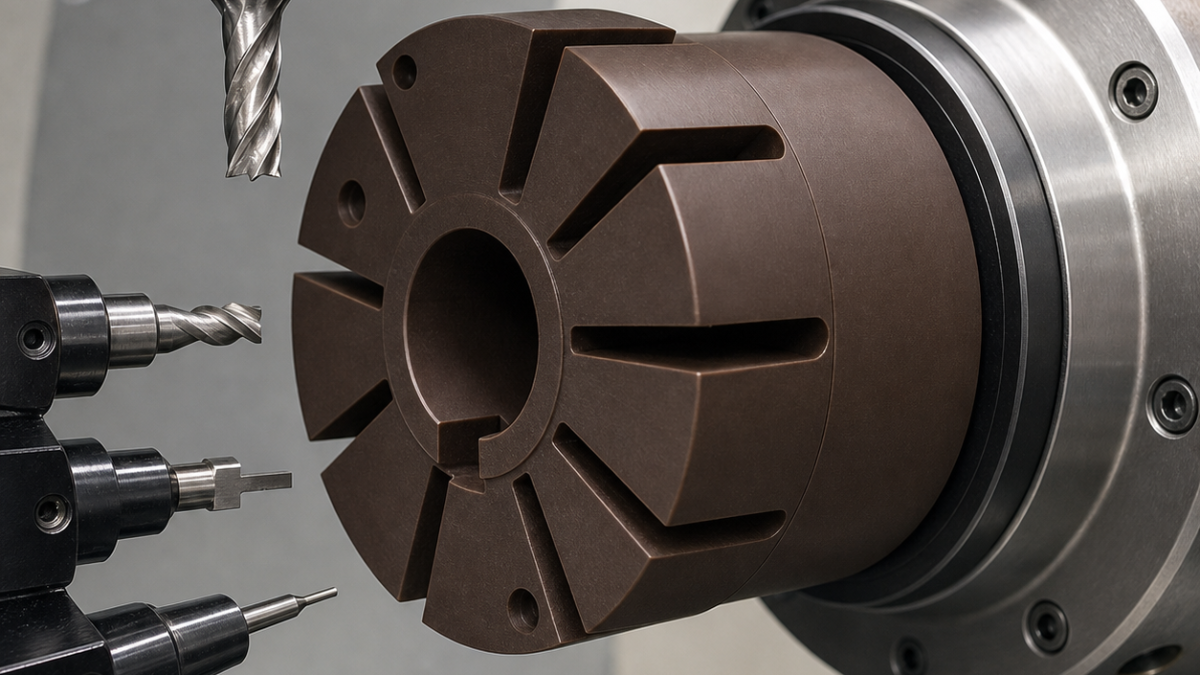
中文: Vespel SP-1真空泵转子CNC配刀:叶槽与密封台
Vespel SP-1转子的夹紧和温度都要当成尺寸控制。内孔与密封台在软芯轴上用锋利抛光硬质合金精加工;八条叶槽用单刃O刃刀对称释放;平衡孔必须等自由状态跳动确认后再加工,避免把热胀转子修成错误尺寸。
图纸状态
A为内孔,B为端面,C键槽定向八条3.00 +0.03/0 mm叶槽。密封台跳动0.020 mm、端面平面度0.025 mm、内孔Ra 0.8 µm,槽底R0.4,边缘倒钝0.10 mm。毛坯、夹具和量具在图纸温度稳定后才允许输入精补偿。
低力配刀表
| 特征 | 刀具 | 排除方案 |
|---|---|---|
| 端面密封台 | 精磨DCGT 11T304无涂层细晶硬质合金,抛光前角,R0.4 | 钝化钢件刀会摩擦发热。 |
| 内孔 | R0.2正角抛光硬质合金精镗刀,短模块化杆 | 铰刀不能修正芯轴相关锥度。 |
| 叶槽开粗 | Ø2.5单刃无涂层O刃刀,15°,刃长14 mm,液压刀柄 | 大容屑槽排长屑,四刃刀会堵。 |
| 槽壁精加工 | Ø3三刃不等分抛光刀,R0.2,短缩颈 | 两壁独立补偿,成形刀不能分别修正。 |
| 键槽 | Ø2两刃抛光直槽刀,刃长5 mm | 限制孔边轴向上拉。 |
| 平衡孔 | Ø6单刃抛光平底刀,短悬伸 | 数据化去重,拒绝手工磨削。 |
| 倒角 | Ø8单刃抛光90°硬质合金刀 | 程序控制0.10 mm。 |
对称释放与排屑
软爪加工端面和内孔后,以限扭聚合物胀套定位。叶槽按1–5、3–7、2–6、4–8相对成对加工;O刃刀每壁留0.15 mm,热稳定后由三刃刀从槽底向出口精壁,牺牲支承环保留至全部开槽。
洁净冷却空气和吸尘排屑,冷却液只有在确认兼容材料和真空用途时才使用。绒毛边、发亮熔痕或松夹后槽宽回弹分别表示刀钝、过热和夹具变形。
检验与问题
受控温度下自由测内孔与密封台,三坐标测A-B-C和槽位,视觉测槽宽与倒角,圆度仪测跳动;尺寸合格后才计算平衡孔。
Vespel叶槽用什么刀?
单刃抛光O刃刀开粗,独立三刃刀补偿精两壁。
为什么对称开槽?
限制单侧柔性和热量累积。
何时加工平衡孔?
自由状态几何和跳动确认后。


