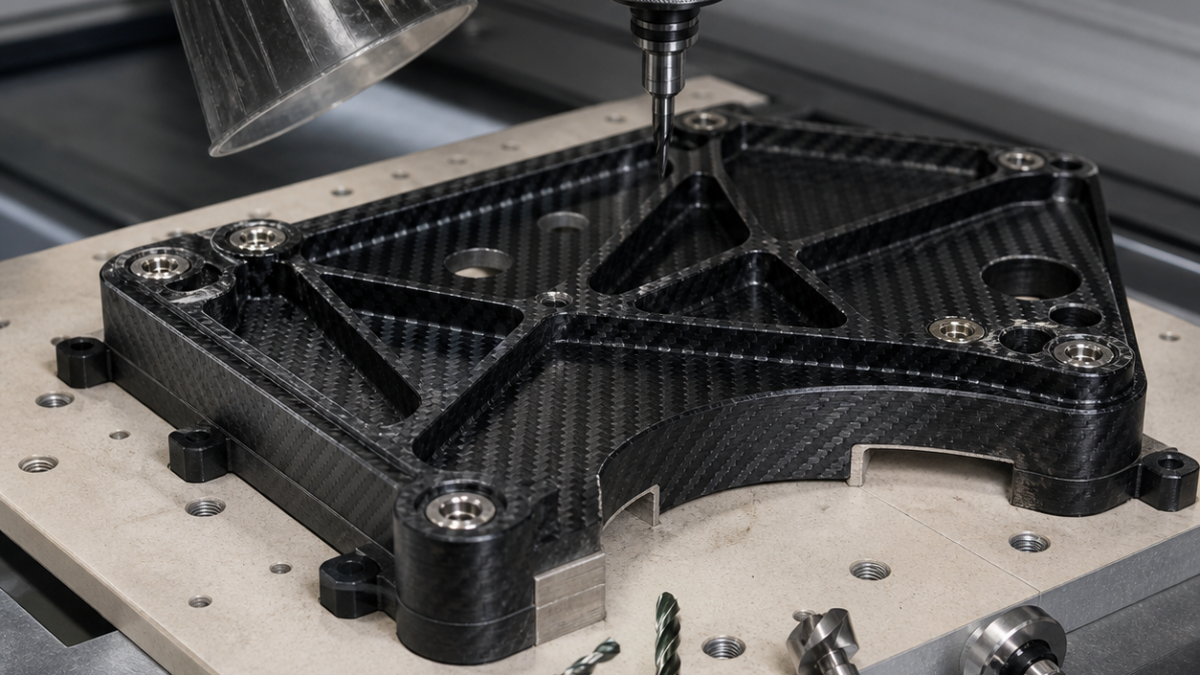
中文: CFRP光学支架CNC配刀:嵌件孔、100°沉头孔与防分层
固化CFRP支架不能让同一把刀跨越层合板、胶层和金属嵌件。自由边用PCD压缩刃修边,带背衬的紧固孔用金刚石涂层硬质合金钻,嵌件在探测后另用锋利精镗刀完成,从而把碳粉与金属孔精加工隔离。
基准和局部厚度
三处粘接嵌件建立A-B-C,外轮廓对其0.15 mm;两孔Ø10 H7且同轴0.025 mm,六个紧固孔为图纸规定100°沉头,肋上有4 mm线缆让位。探针先测嵌件面和四个蒙皮点再释放Z深度。
特征—刀具表
| 区域 | 刀具 | 理由 |
|---|---|---|
| 自由边 | Ø8双刃PCD压缩铣刀,刃长18 mm,精密筒夹 | 上下相向切削压住两面,普通上旋刀会抬起上层。 |
| 肋让位 | Ø4两刃金刚石涂层硬质合金,20°低螺旋,刃长10 mm | 短悬伸降低剥离力。 |
| 紧固孔 | Ø4.8金刚石涂层硬质合金尖刃钻,双刃带 | 外缘先切断纤维,118°普通钻会推挤出口。 |
| 100°沉头 | Ø12三扇区PCD沉头刀,零前角刃带,预调刀柄 | 轴向力低并稳定角度。 |
| 嵌件孔 | Ø8.5硬质合金钻+R0.2正角细晶精镗头 | 精镗修正粘接偏位,铰刀只跟随预孔。 |
| 封边倒角 | Ø6两刃金刚石涂层90°刀,程序倒0.10 mm | 可测量,拒绝手工打磨基准邻区。 |
夹具与粉尘
真空夹具以牺牲酚醛背板支承蒙皮,机械挡块只接触固化基准垫。外形分两层顺铣,最后0.3 mm朝支承材料切;紧固孔贯穿背板,沉头逐孔探高。复材工序后按批准流程清洁夹具和主轴锥孔,再用专用金属刀具加工嵌件。
负载上升、出口纤维发毛或边缘发亮表示刀钝或摩擦。金属刀不得返回碳纤维工序。
检验与问题
三坐标由嵌件建立A-B-C,光学测沉头、铺层和让位边,气动量仪测孔。疑似分层按合格无损方法检查。
CFRP修边选什么刀?
能同时压住上下表层的Ø8 PCD压缩刃。
为何嵌件不用铰刀?
精镗可修实际孔位,铰刀跟随偏孔。
沉头怎样防分层?
背衬、逐孔测厚、锋利PCD刀并按实测直径停刀。


