Related tooling references: Polycarbonate Optical Light Pipe CNC Tool Selection for Polished V-Grooves and Snap Tabs and Monel K-500 Marine Clevis CNC Tool Selection for Fork Slot, Pin Bore and Fillet Relief.
中文: Maraging 300锁钩薄轮廓与枢轴孔配刀
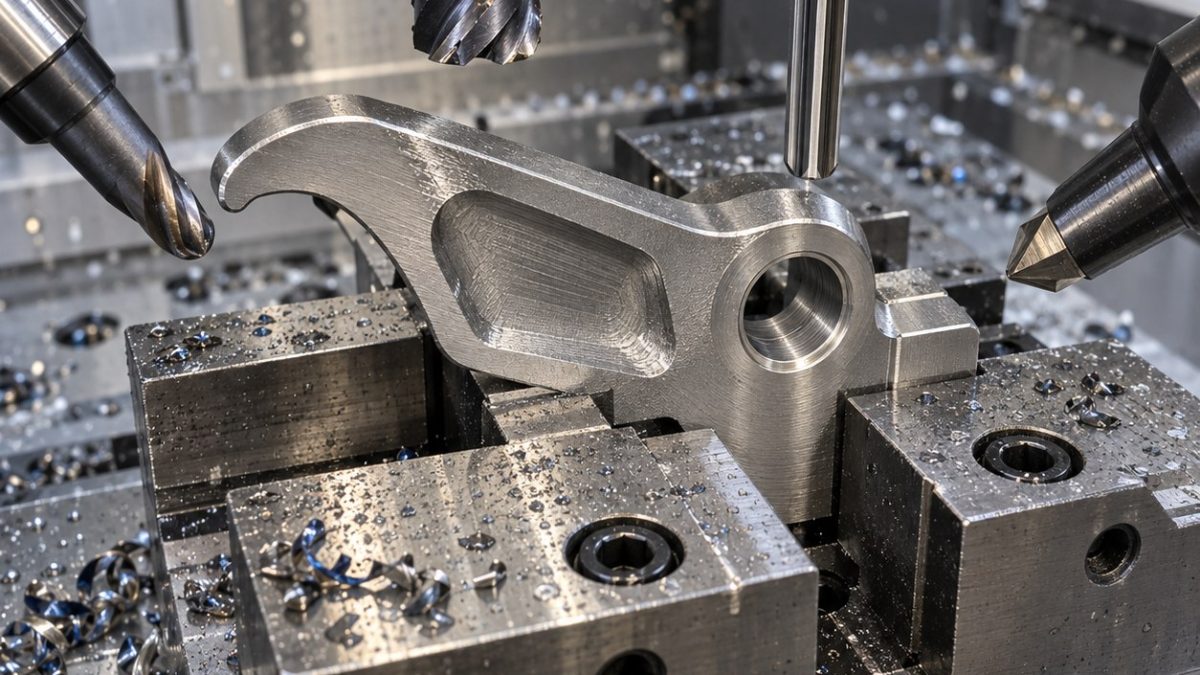
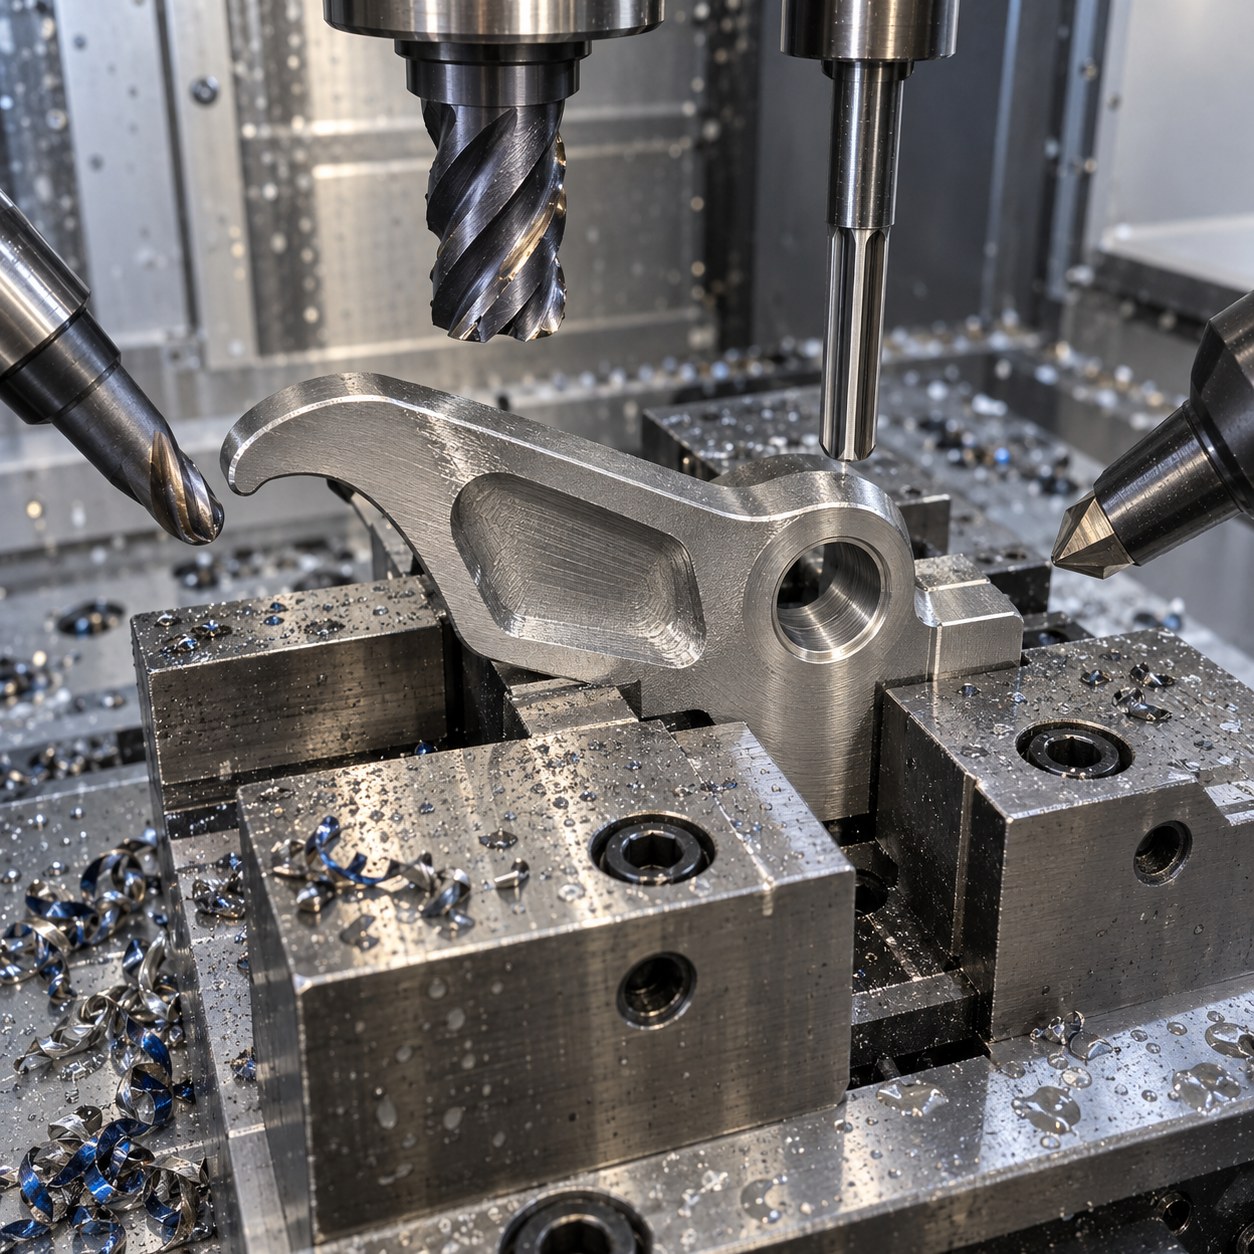
这个锁钩案例关注Maraging 300配刀:薄承载钩、枢轴孔和止挡面在时效过程中移动不同。读图重点是锁止时序,而不是最大去料区域。
锁钩几何到刀具选择
| 功能区域 | 选定刀具或孔加工刀 | 避开的方案 |
|---|---|---|
| 薄钩头 | 6 mm高进给硬质合金粗刀后接3 mm精刀 | 枢轴孔稳定前保留余量;拒绝一次全深精轮廓。 |
| 枢轴孔 | 硬质合金钻、半精镗、机用铰刀、珩磨余量确认 | 铰孔只在镗削修正位置后才可靠。 |
| 止挡面 | 10 mm锋利方肩硬质合金刀,刚性夹头 | 保持锁止接触;手工修配会改变释放时序。 |
| 根部圆角 | 4 mm球刀小步距 | 保护疲劳强度并避免EDM重铸层。 |
| 热处理基准垫 | 时效前面铣见证垫 | 便于时效后比较尺寸漂移。 |
时效变形前的毛坯加工
先加工见证基准,钩形粗加工保留安全余量带,枢轴孔半精加工,然后在支撑钩喉的位置精修接触面。时效后只计划轻量孔和止挡面修正。
圆角精修、孔热量和边缘控制
Maraging钢在时效前适合锋利硬质合金,但钩根仍会积热。球刀精修采用小步距,钩头不允许停顿,冷却稳定;枢轴孔必须先镗正轴线再铰。
时效前后检测
检测记录时效前基准图、钩形轮廓、止挡角度和枢轴孔尺寸。最终验收比较时效后移动量是否仍在锁止啮合窗口内。
制造问答
为什么枢轴孔不能直接铰?
铰刀会跟随已有轴线,必须先镗削修正位置再定尺寸。
热处理余量留在哪里?
留在接触面和孔余量上,便于修正而不改变钩形轮廓。
为什么不用EDM做钩根?
本案例要求机加工疲劳圆角;EDM重铸层还要另留去除余量。


