Related tooling references: Polycarbonate Optical Light Pipe CNC Tool Selection for Polished V-Grooves and Snap Tabs and Monel K-500 Marine Clevis CNC Tool Selection for Fork Slot, Pin Bore and Fillet Relief.
中文: C360黄铜微流体阀座锥面密封与小交叉孔配刀
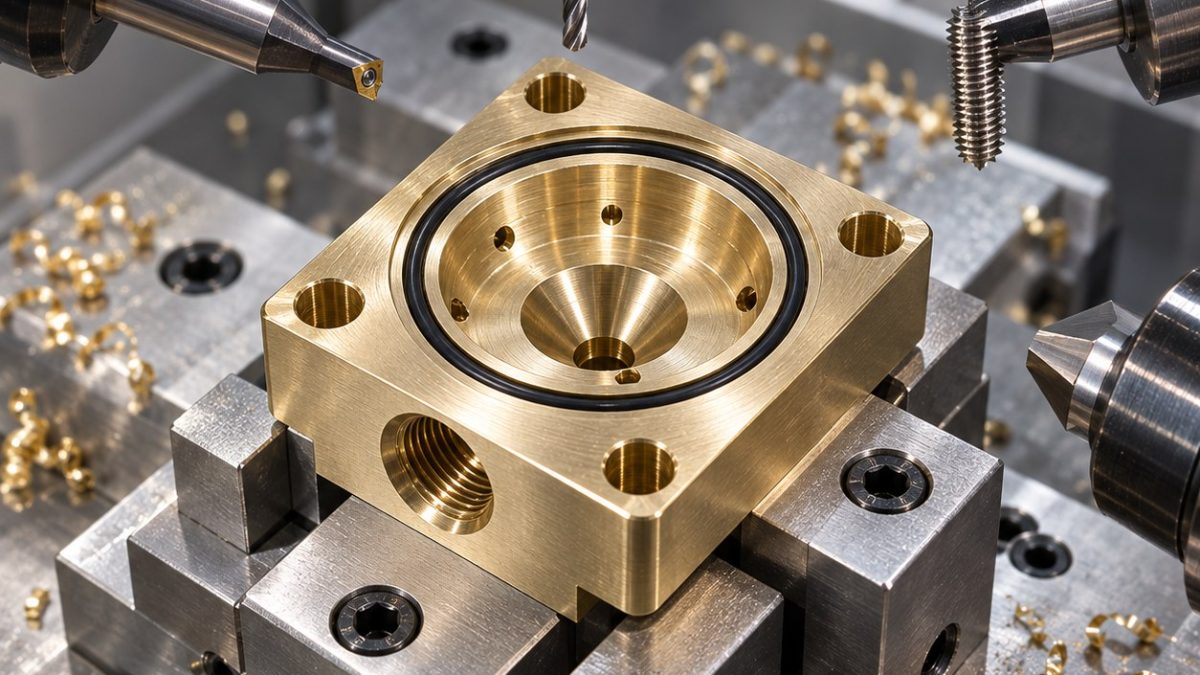
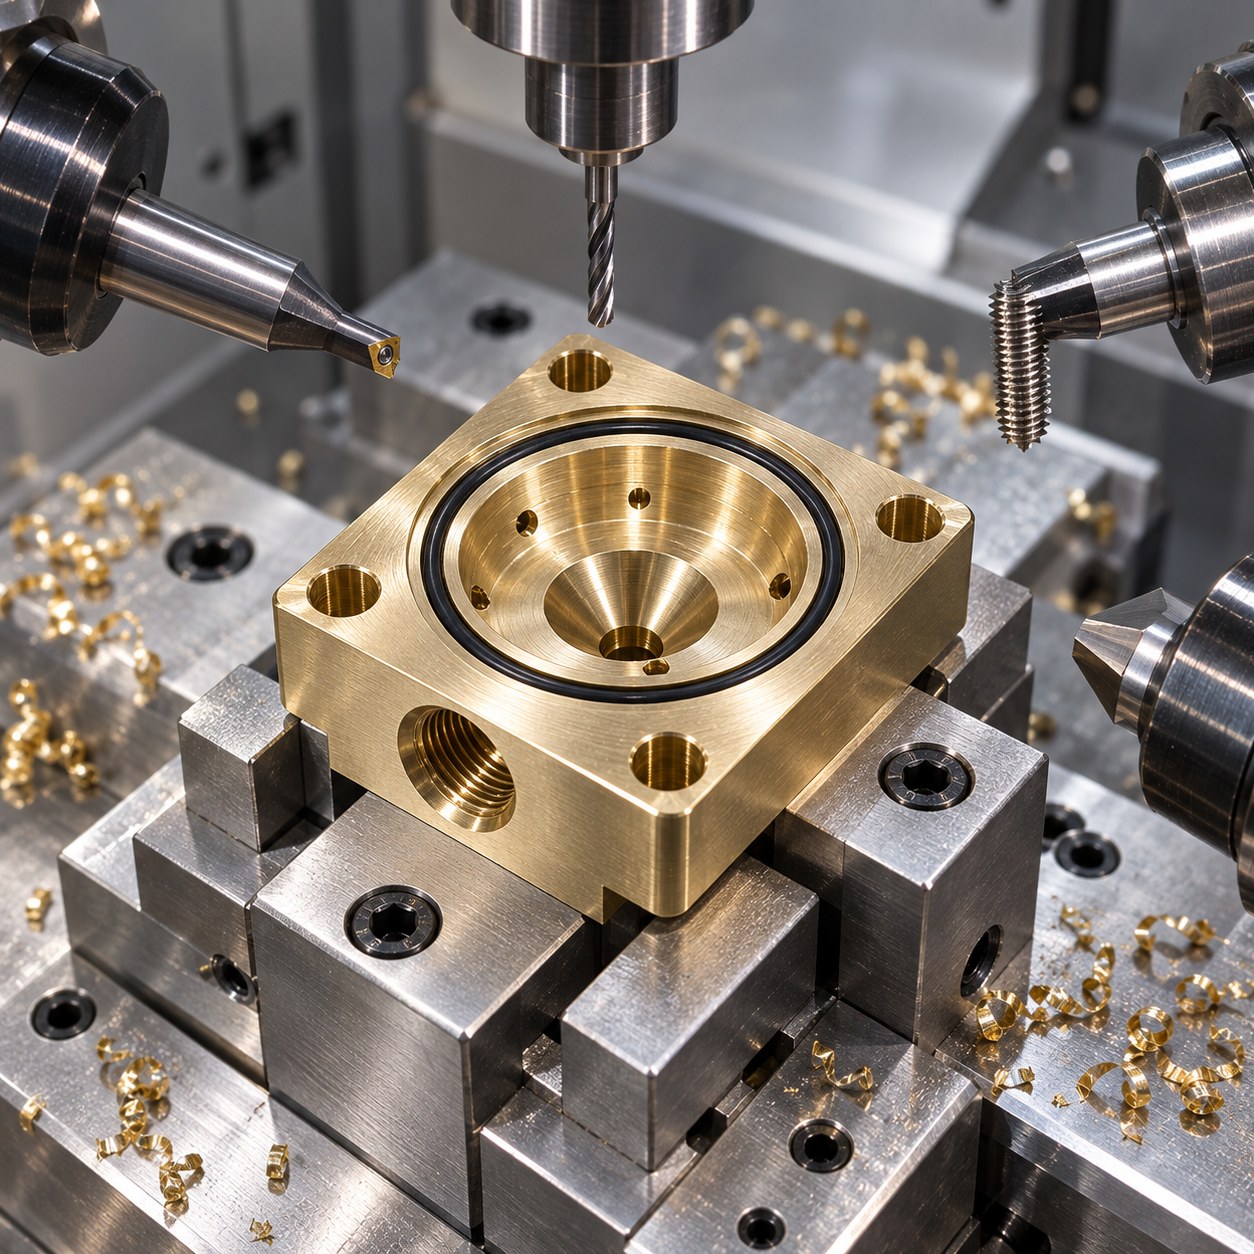
C360黄铜案例回答微流体阀座如何配刀:小阀体同时有锥面密封、小交叉孔、O形圈槽和螺纹端口。风险不是硬度,而是毛刺进入泄漏路径。
微小阀座特征与小刀具选择
| 阀座特征 | 具体刀具 | 控制原因 |
|---|---|---|
| 锥面密封座 | 定制90度抛光硬质合金微成形刀,低跳动 | 球刀插补锥面会留下螺旋泄漏纹。 |
| 小交叉孔 | 0.6 mm硬质合金微钻,分步啄钻 | 控制突破位置;激光孔还需处理重铸层。 |
| O形圈槽 | 1.2 mm抛光前角硬质合金槽刀 | 保证槽底宽度,不把黄铜挤进角部。 |
| 螺纹端口 | 单齿硬质合金螺纹铣刀 | 避免丝锥切屑堵在小腔内。 |
| 座口去边 | 微型反倒角刀 | 去毛刺但不碰密封锥面。 |
保护交叉孔的先锥面流程
先用成形刀加工锥面,再打开交叉孔。小孔从毛刺最可控方向钻入,随后在保护锥面的状态下加工O形圈槽和螺纹。最终反倒角与外观倒角分开。
黄铜卷屑和微毛刺控制
C360容易断屑,但微小尺度下卷屑会堵住阀座。需要监控啄钻长度、吹气方向和刀具抛光状态。只要刀具把翻边推向锥面,即使尺寸还能切也要停用。
面向泄漏的检测
检测包括锥面光学检查、交叉孔针规、螺纹规、O形圈槽宽和低压泄漏测试。只有去毛刺后锥面没有可见痕迹才接受。
阀座配刀问答
黄铜锥面为什么用成形刀?
它形成连续密封面,不留下插补台阶或螺旋纹。
最危险的毛刺是哪种?
交叉孔翻入锥面密封区的毛刺。
攻丝能替代螺纹铣吗?
这个小腔不安全,丝锥切屑可能堵在阀座后面。
要核对该特征的微钻、刀柄、出口支撑与毛刺控制,请参考 微孔配刀决策专题.


