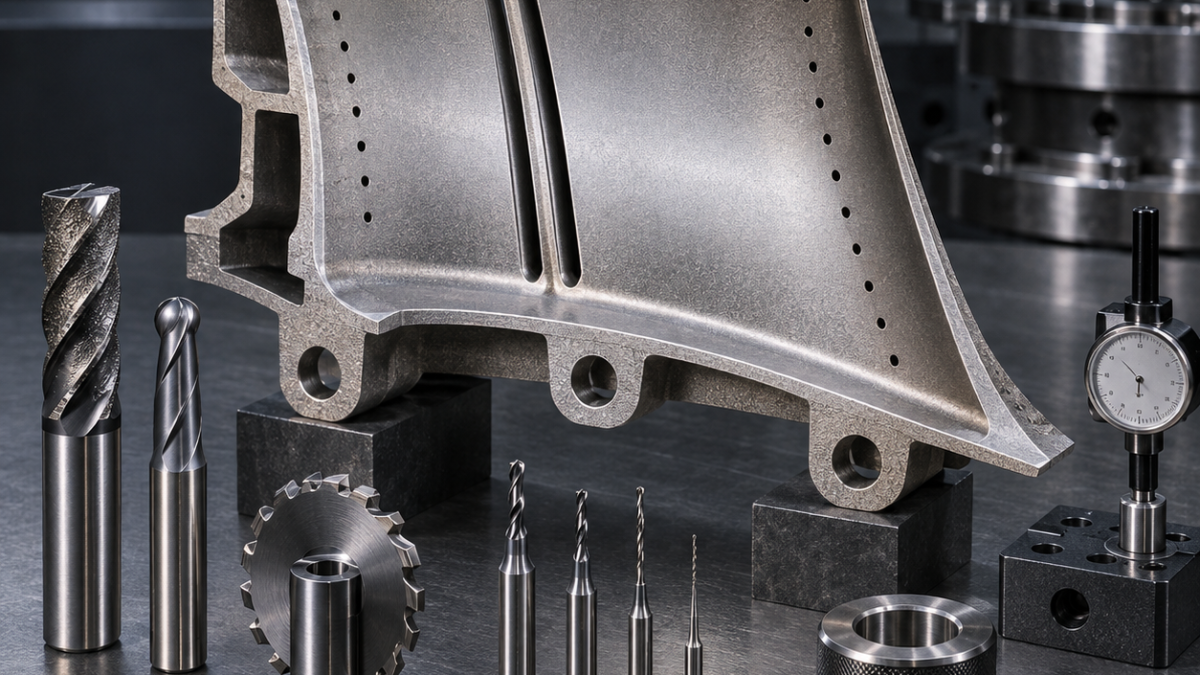
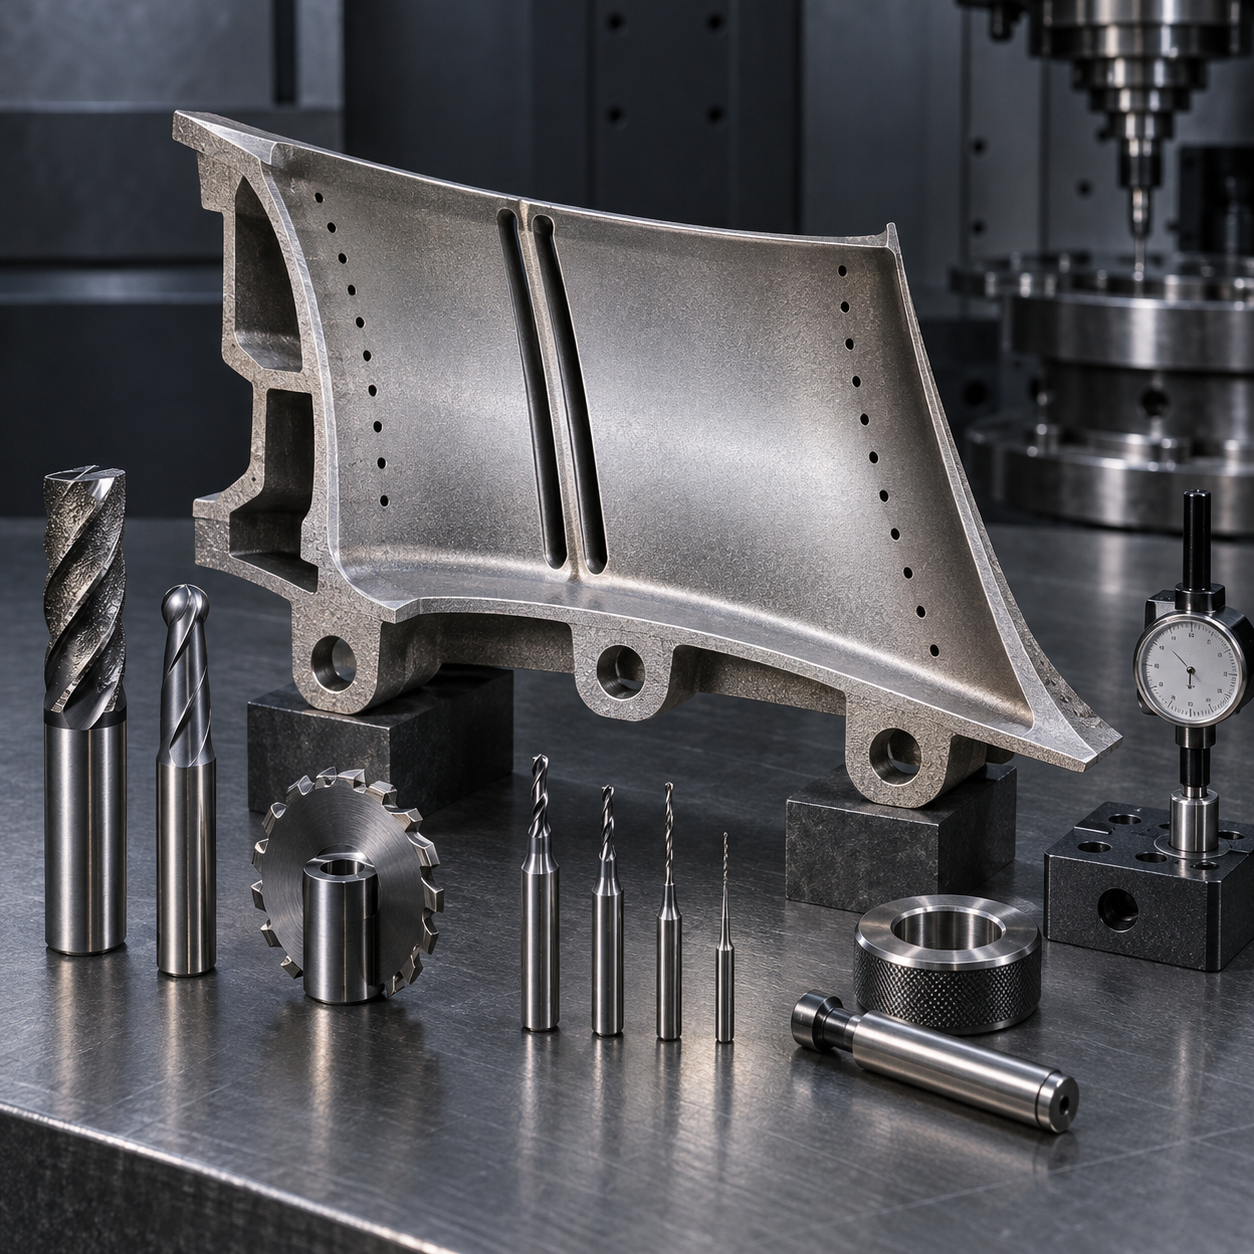
中文: γ-TiAl 涡轮静子段封严槽与冷却孔配刀
长尾问题是:怎样加工γ钛铝涡轮静子段,避免微小出口崩口继续扩展成结构裂纹。曲面气路、封严槽深度、最小边缘桥宽和定向冷却孔相互关联,因此每把刀都必须先考虑受力方向和出口支撑。
配刀前先绘制断裂风险图
铸件以三个已检测定位垫放入低压力托模。40 mm细齿面铣刀配锋利PVD硬质合金刀片加工基准,8 mm四刃金刚石涂层圆角刀恒定啮合半精气路面,两侧薄边暂留厚。陶瓷刀片在断续铸皮上崩刃不可预测,因此不采用。
TiAl静子段图纸特征—刀具映射
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 基准垫与铸皮 | 40 mm细齿面铣刀,锋利PVD刀片,刚性刀杆 | 分散载荷;陶瓷遇断续铸皮易崩。 |
| 曲面粗加工 | 8 mm四刃金刚石涂层圆角刀,液压刀柄 | 耐磨且啮合可控;多刃刀易积粉。 |
| 气路精加工 | 6 mm两刃金刚石涂层球刀,短热缩刀柄 | 倾斜接触避免中心摩擦和冲击。 |
| 羽状封严槽 | 1.5 mm硬质合金槽刀,浅切交替进给 | 限制槽根拉应力;全深锯片可能诱发裂纹。 |
| 冷却孔与出口 | 1.0 mm金刚石涂层钻+薄膜去除微刀 | 低推力支撑出口;直接贯穿易崩边。 |
零件刚性完整时精修气路曲面
6 mm两刃金刚石涂层球刀以短伸出和倾斜刀轴精加工气路面,避免球头中心摩擦。1.5 mm整体硬质合金槽刀由有支撑凸台端进入,多次浅切并交替两端加工封严槽。全深锯片的侧向力和跳动可能打开槽角裂纹,因此排除。
从有支撑端加工羽状封严槽
120°金刚石涂层定点钻定位,1.0 mm微钻从受压支撑面加工冷却孔,采用最短伸出和连续微量润滑或合格冷却液。出口保留薄膜,再从有支撑侧用新微型刀去除。荧光渗透或合格显微镜检查槽根与孔出口,CMM测曲面和槽位关系,光学扫描记录崩口。
相关配刀案例: Rene 41 seal-segment tooling; Hastelloy X swirl-cup tooling.
γ-TiAl静子段配刀问答
为什么用金刚石涂层硬质合金? 可抵抗金属间化合物磨蚀,同时保持明确刃口。为何槽要浅层加工? 限制槽根拉应力。何时换刀? 推力、崩口或裂纹指示任一恶化即停刀。
要核对该特征的微钻、刀柄、出口支撑与毛刺控制,请参考 微孔配刀决策专题.


