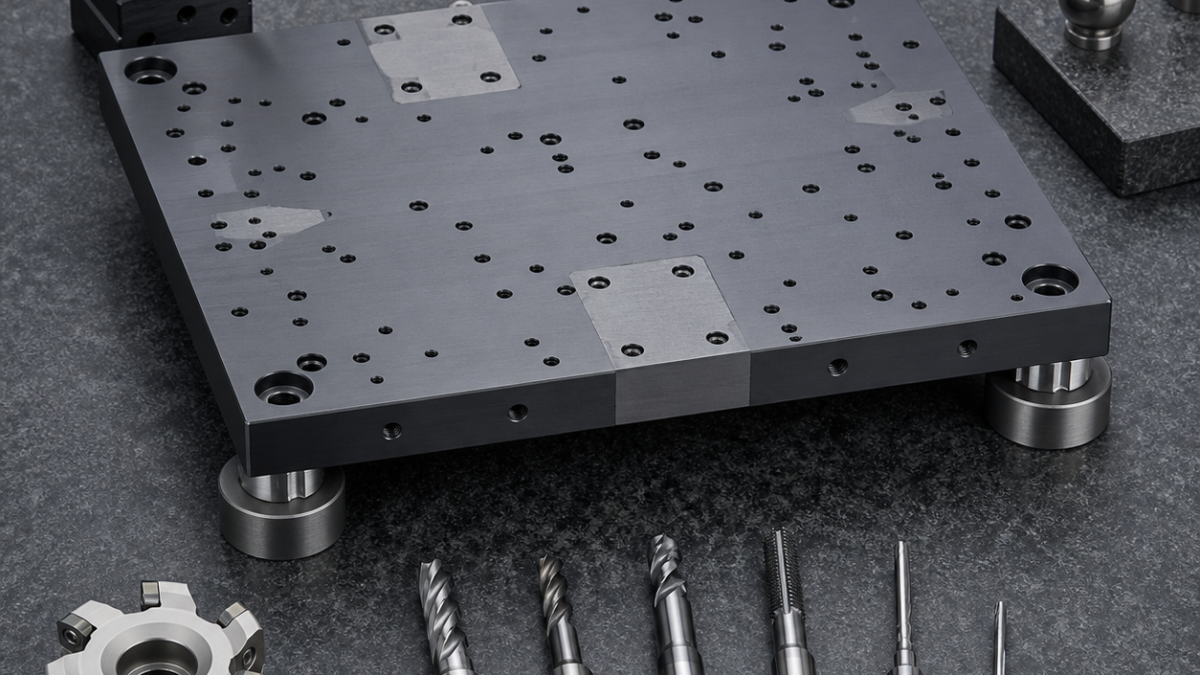
This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
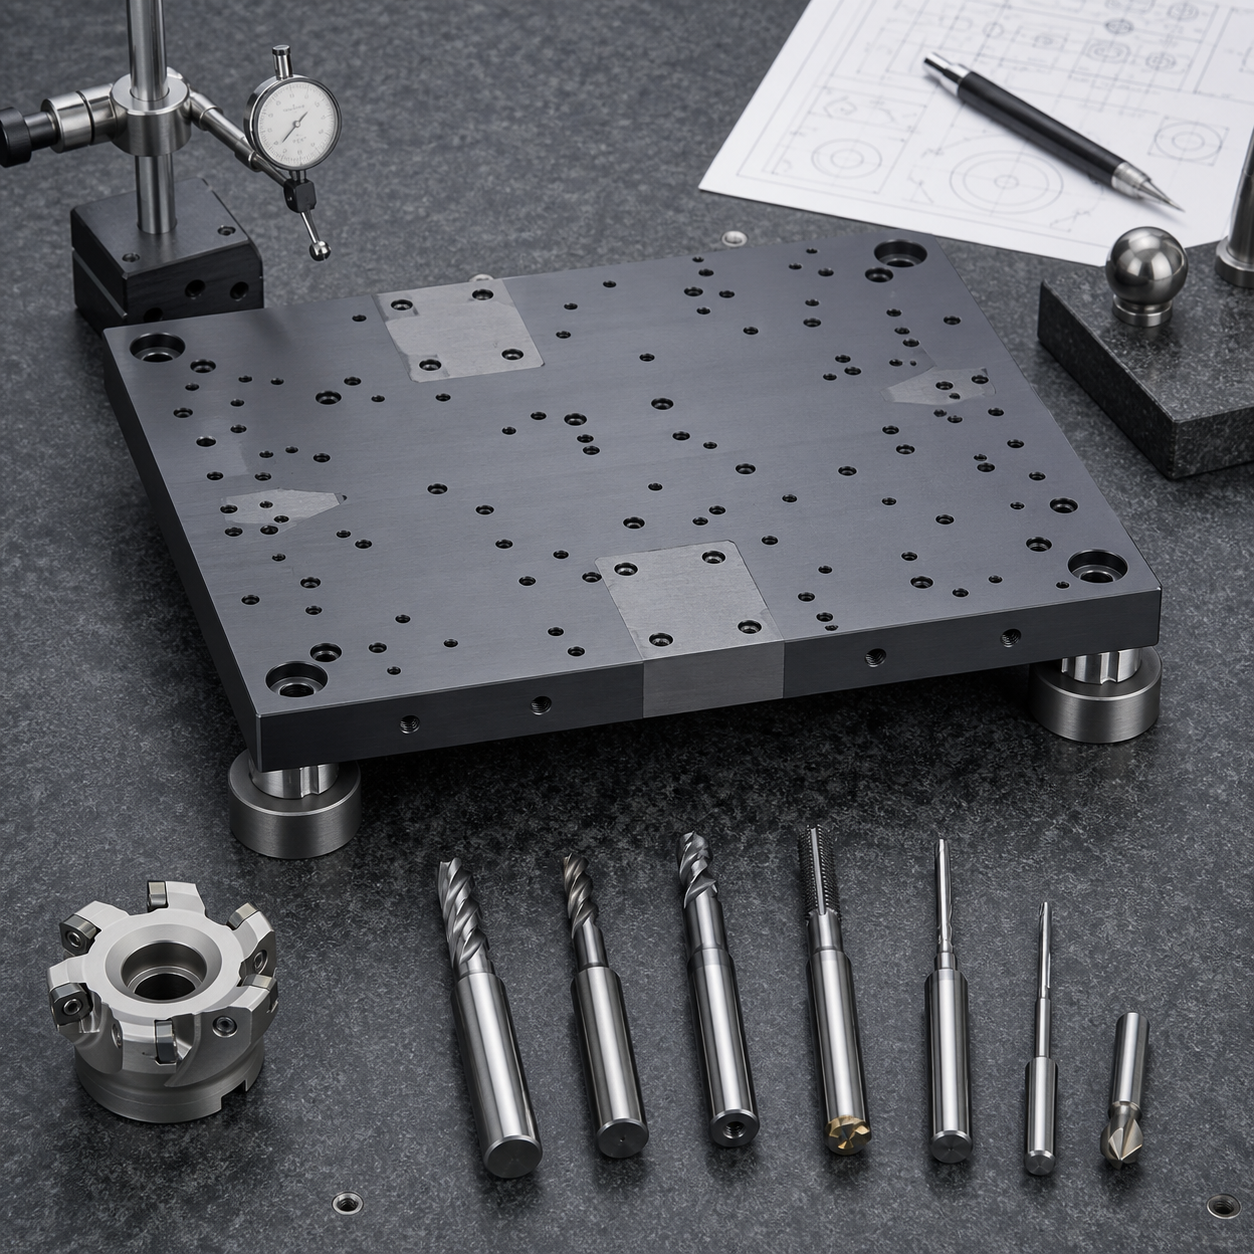
Related: See our copper heat-sink flatness case and counterbore and threaded-hole tooling case.
中文:解读Invar 36光学基板图纸
本假设基板包含精密基准面、凸起定位垫、沉孔、销孔和密集螺纹孔。Invar 36低热膨胀有利于装配,但材料易加工硬化且导热差,因此平面度控制必须同时考虑切削热、装夹力和工序释放。
特征与基准规划
将功能定位垫与普通避让孔分开管理。先建立下支承面,所有孔组使用统一坐标原点;密集钻孔释放局部应力后,再对上基准面进行轻量精加工。
刀具选择
面铣采用锋利正前角刀片,孔加工使用涂层硬质合金短钻,定位孔用硬质合金铰刀,重要小螺纹优先螺纹铣削。螺纹铣刀扭矩低、便于修正中径,最后用90度倒角刀轻触孔口。
装夹与工艺策略
采用三个确定支承点并限制夹紧力。两面分阶段对称去料,在确认基准后完成孔系;卸夹并达到温度平衡后再精铣顶面。刀具排序还应考虑热输入,不能只追求最少换刀。
平面度与刀具寿命风险
过度夹紧会造成虚假平面度,密集钻孔的热量会引起坐标漂移。允许时使用内冷,按需要排屑而不过度啄钻,监控主轴负载并在钻头刃带磨损扩大前更换。最终应在控温且自由状态下检测。
常见问题
为何采用螺纹铣削而不是丝锥?
它能降低扭矩、改善排屑,并允许通过程序补偿中径。
是否应在精铣前完成全部孔?
通常有利于应力平衡,但必须依据图纸的形位基准关系确定。


