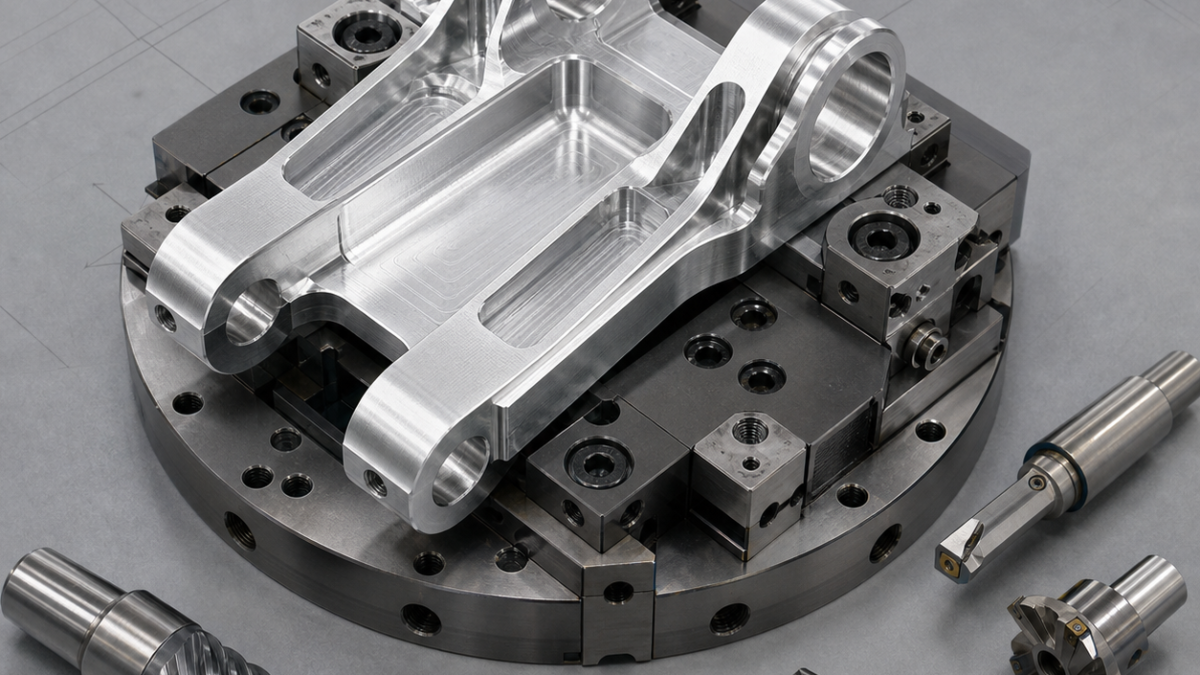
This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
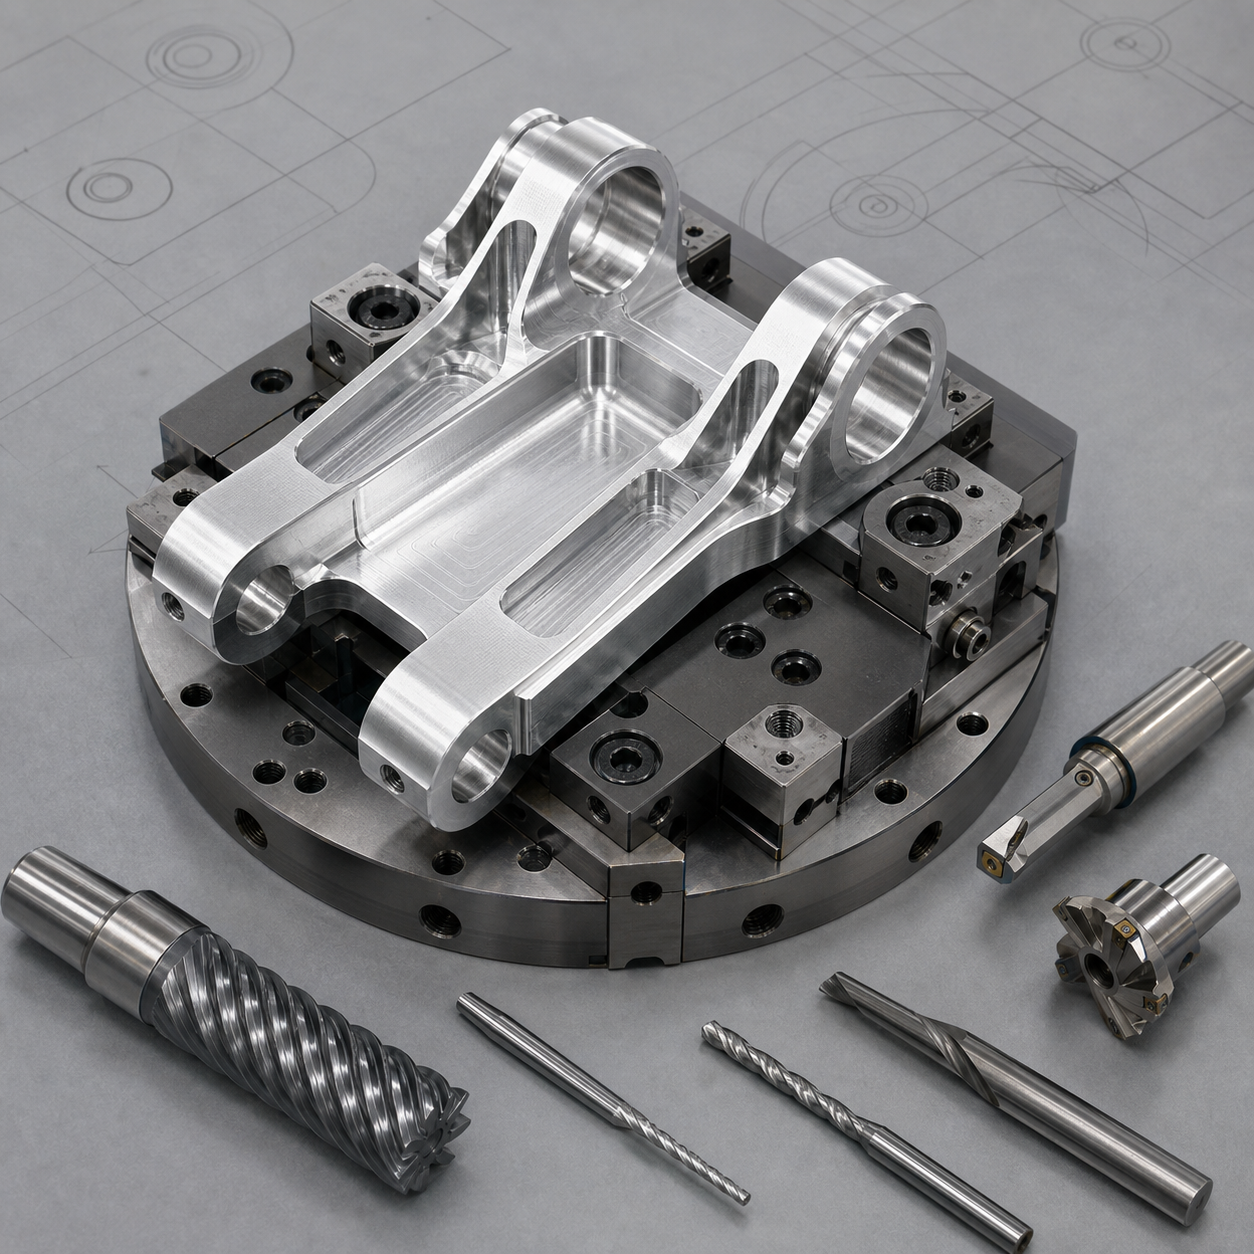
Related: Compare the heat-control approach in our titanium aerospace bracket tooling case and the alignment logic in the 17-4PH clevis case.
中文:从铰链支座图纸提取加工重点
本假设案例采用7050-T7451铝合金毛坯。图纸的核心不是单个尺寸,而是两耳孔公共轴线、叉口间距、深腔底厚以及轮廓基准之间的关系。大量去料后仍要保持这些关系,工艺顺序比单纯提高切削参数更重要。
把图纸特征转化为控制项目
将安装底面和两个定位孔建立为A-B-C基准体系;把两只耳孔视为一个功能特征,不能分别加工后只检查孔径。深叉腔两侧刚性不同,应对称留量,并在主要腔体稳定后再完成耳孔精加工。
硬质合金刀具组合
开放腔粗加工选短刃变螺旋粗加工立铣刀,叉臂侧壁采用缩颈长刃精加工刀。耳孔先钻孔、圆弧插补预加工,再用精镗刀或同轴镗削方案一次装夹完成。小直径倒角刀用于去除锐边,避免对细长叉臂施加过大侧向力。
装夹与工序路线
先铣基准面,再通过临时工艺筋或牺牲连接对称粗加工两面;必要时按工艺规范安排稳定化处理。随后以硬化定位块重装,精加工深腔和叉壁,最后完成两耳孔。每次翻面后用测头复核基准,五轴转台只在能缩短刀具悬伸时使用。
公差、表面与寿命风险
主要风险是叉臂回弹、长悬伸振动和铝合金积屑瘤。应使用抛光排屑槽、充分排屑和较小径向吃刀。卸夹后再检查叉口间距,并用公共检验芯轴或三坐标共同评价两孔同轴度。
常见问题
为什么不能先精加工耳孔?
深腔去料会释放应力并改变叉臂位置,过早完成的耳孔可能失去同轴度。
两孔直接铰削是否足够?
只有在预孔位置和余量已受控时才可行;分离耳板通常更适合公共轴线镗削。


