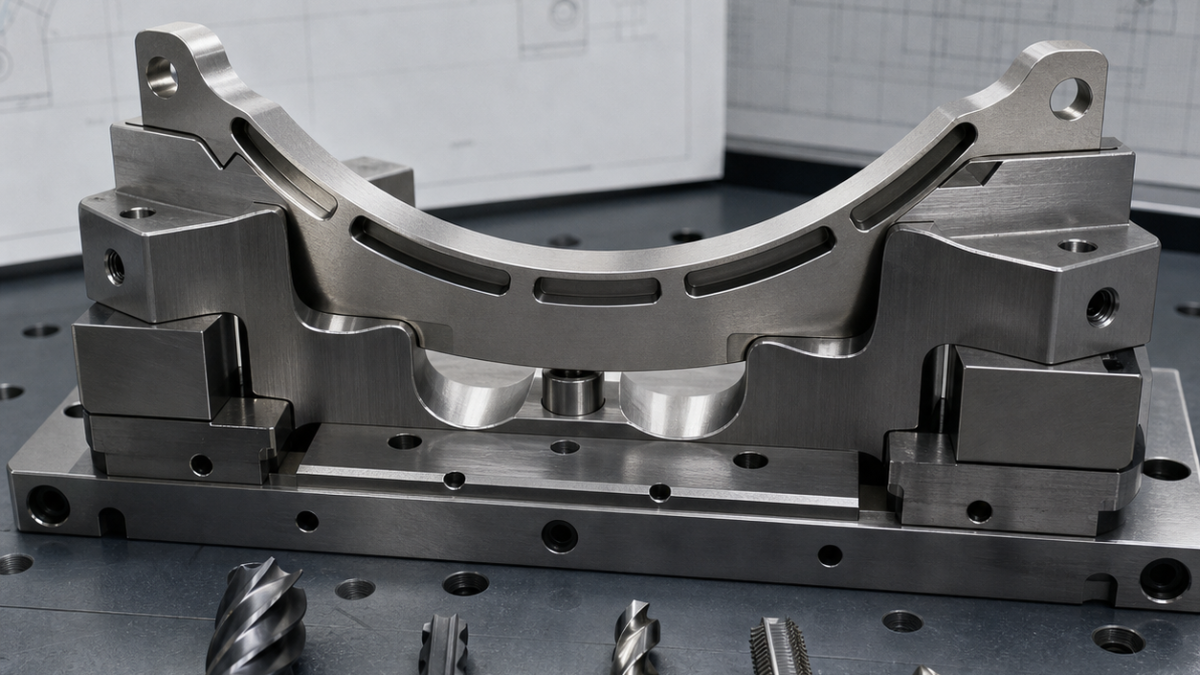
This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
Related: Review the Inconel seal-ring distortion case and our variable-helix end-mill guide.
中文:解读A286弧形卡箍段图纸
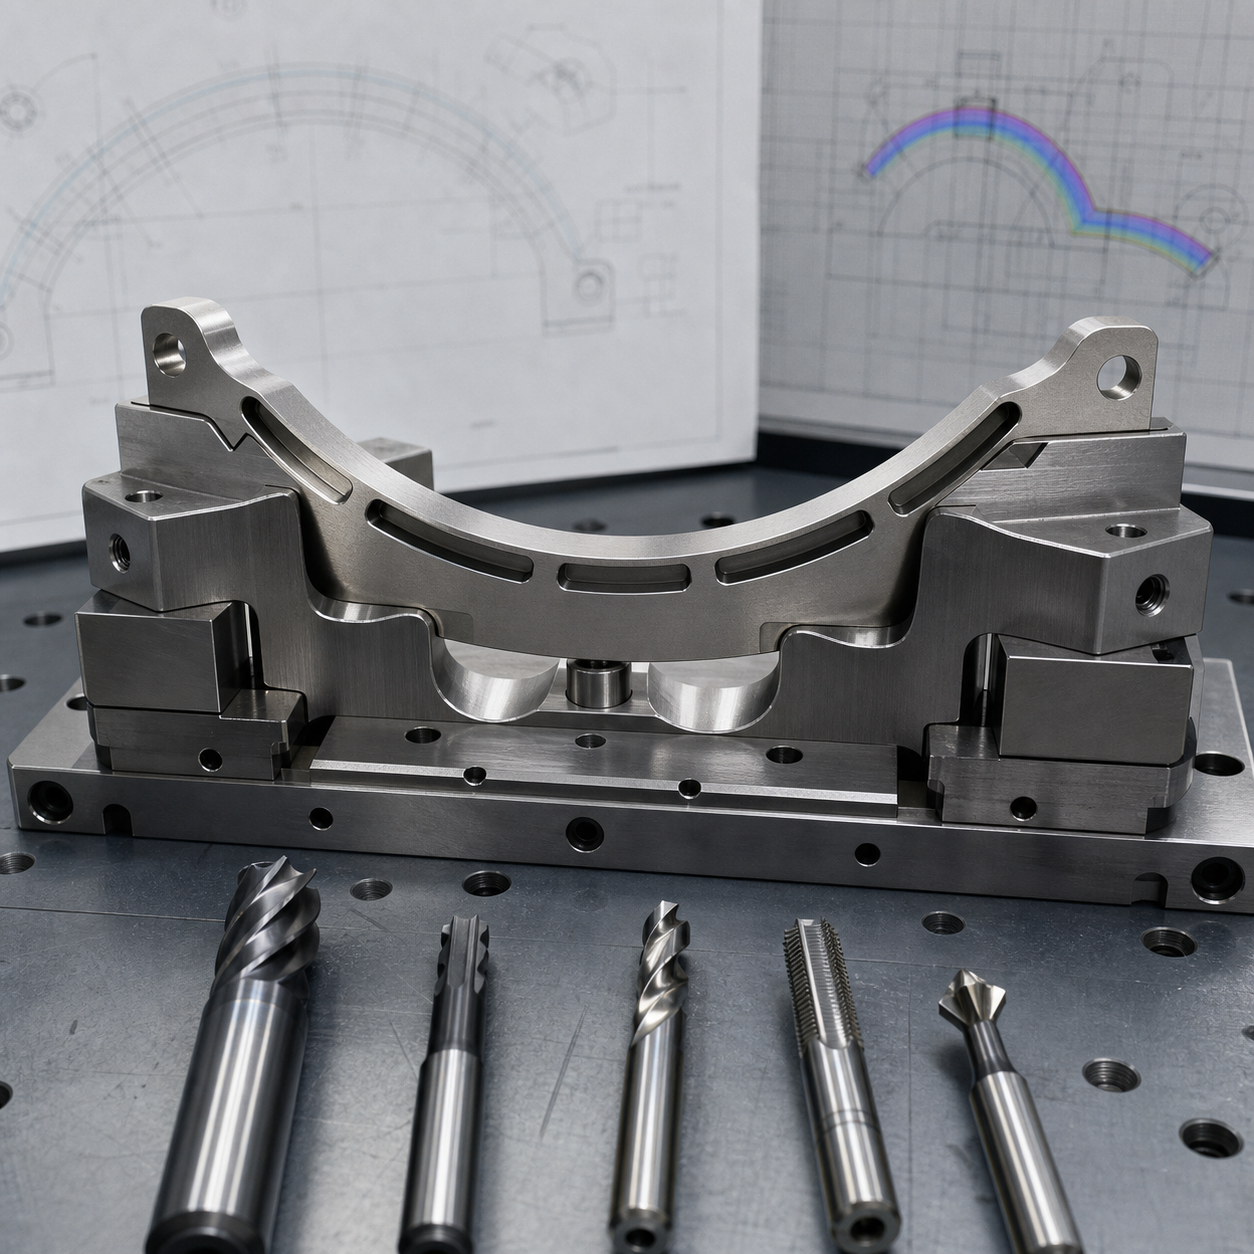
本假设零件具有精确内圆弧、薄连接壁、窄减重槽和两端螺栓耳。图纸应先按刚性问题理解:圆弧轮廓和孔位置究竟是在自由状态还是约束状态评价,会直接决定装夹与检测方法。
功能解释
先确认轮廓度适用于自由状态还是装配状态。可用两端孔与中央定向特征转移基准,但窄槽区域应暂时保留材料,使圆弧在粗加工时获得连续支承。
刀具组合
锋利的变螺旋硬质合金立铣刀以小径向吃刀粗铣圆弧;缩颈精加工刀控制薄壁锥度;小直径高刚性槽铣刀分层打开窄槽。耳部使用硬质合金钻头、螺纹铣刀和短型倒角刀。
夹具与加工顺序
先加工定位垫,再将毛坯贴合全轮廓软爪。内外圆弧交替粗加工并保持等量余料,轮廓精加工后才把槽开到最终深度;图纸允许时保留可去除工艺桥。逐步松夹后测量自由状态圆弧。
回弹、毛刺与寿命风险
A286在刀具擦削时很快加工硬化。必须保持切屑厚度,避免停顿,采用恒定负载刀路和高压冷却。槽出口可设置牺牲背板防止毛刺翻卷;钝刀会同时增加热量和回弹,应跟踪刃口磨损。
常见问题
为何最后才完成窄槽?
未开透的材料能在形成精确圆弧时保持整体刚性。
能否用夹紧力校正轮廓?
夹紧只会暂时隐藏误差,卸夹后的自由状态仍可能超差。


