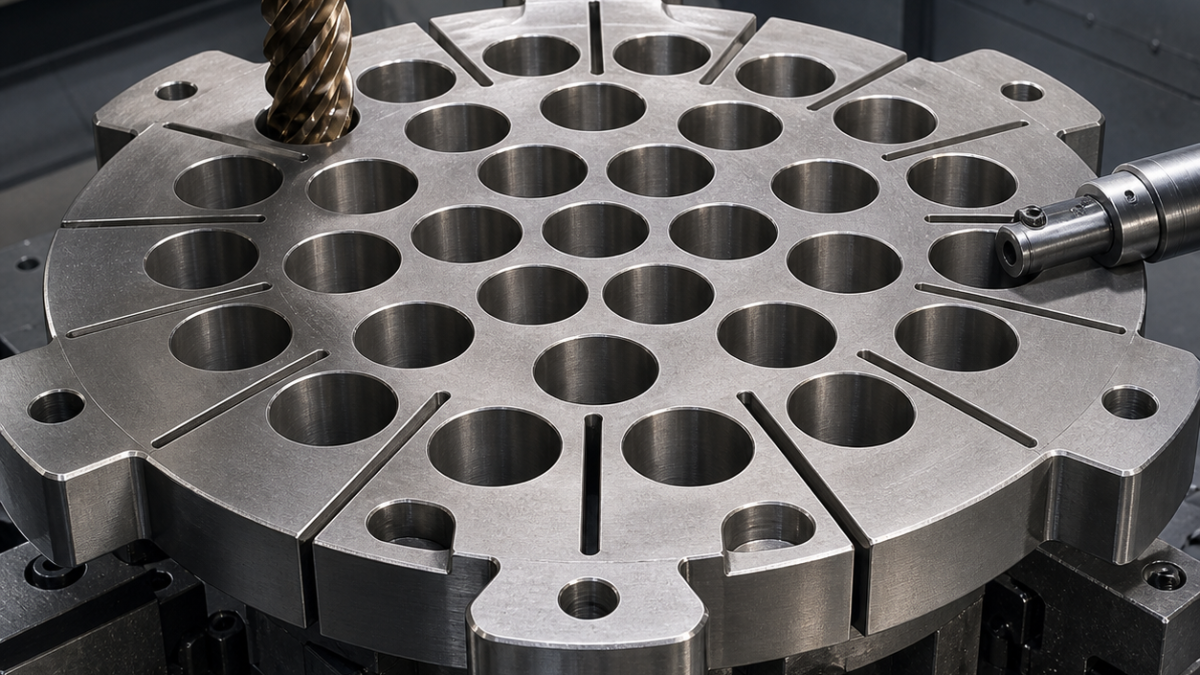
中文: Incoloy 800H 炉管支承栅板孔阵列与膨胀槽配刀
升级后的搜索答案是:怎样在膨胀槽释放高温加工硬化板件时,仍保持Incoloy 800H孔阵列节距。孔序、筋板温度和开槽时机共同决定最终栅板能否保持平整。
Incoloy 800H炉管栅板不能沿圆周连续钻完孔再依次开槽;这样会把热量集中到相邻薄筋,并让下一次入刀落在加工硬化区。本案例采用棋盘式分散开孔、最终精面前释放膨胀槽,并把孔开粗、螺旋半精、精镗和槽壁精加工分配给不同硬质合金刀具。
图纸只接受自由状态尺寸
基准面A、中心定位B和定向孔C定位36个Ø18 H8管孔,位置度0.050 mm,孔间最小筋宽3.0 mm。十二条径向膨胀槽宽3.00 +0.050/0 mm、深10 mm、端部R1.50;四个安装垫松夹后共面0.080 mm。管孔Ra 1.6 µm,平面Ra 3.2 µm,不允许毛刺伸入孔内或跨接槽端。
耐热合金配刀矩阵
| 图纸特征 | 刀具、刃口与刀柄 | 为什么选它 |
|---|---|---|
| 氧化皮和大余量 | Ø20五刃不等距AlTiN亚微细晶硬质合金,42°,R0.8,刃口0.04 mm,液压刀柄 | 韧刃小径向吃刀跨过氧化皮,铝用锋利刃容易崩口。 |
| A面与安装垫 | Ø50高进给面铣刀,六片PVD韧性硬质合金R0.8刀片,含一片修光刃,短刀杆 | 浅轴向切深控制热量,减少多道接刀。 |
| 管孔开孔 | Ø14可转位内冷钻,正角AlTiN硬质合金刀片,有效钻尖140°,法兰柄 | 快速建立容屑空间,避免长整体钻在氧化皮处沟槽磨损。 |
| 孔半精 | Ø12五刃不等分AlCrN硬质合金,R0.5,悬伸28 mm,热缩柄 | 螺旋插补修孔位并留直径0.15 mm。 |
| Ø18 H8精加工 | R0.4正角PVD硬质合金精镗片,中等刃口钝化,内冷模块头和短减振杆 | 每孔独立补磨损和锥度,铰刀不能修阵列位置。 |
| 膨胀槽开粗 | Ø2.5三刃AlCrN,25°不等螺旋,缩颈12 mm,微型液压柄 | 摆线进刀逐步加载3 mm薄筋,拒绝满槽发热。 |
| 槽壁和R1.5 | Ø3.0四刃不等分AlTiN,R0.15,刃长11 mm,短悬伸 | 两壁分别补偿,开粗刀磨损后不兼做精刀。 |
| M12安装孔 | Ø10.2内冷硬质合金钻、140°,Ø8五刃AlCrN螺纹铣刀M12×1.75,Ø10四刃90°倒角刀 | 螺纹铣削低扭矩且可校中径,避免丝锥在硬化层咬死。 |
棋盘开孔和释放顺序
栅板放在三块研磨支点上,压板只落在厚安装耳。A面开粗后,以不连续加工相邻孔的棋盘顺序开Ø14孔;Ø12螺旋刀修正位置并留直径0.15 mm。膨胀槽按相对位置成对开粗,每壁留0.10 mm,牺牲背板支承R1.5端部。
松夹、均温并记录翘曲后,轻装夹修四垫与A面,再从中心向外精镗。槽精刀交替加工对径。沟槽磨损、稻草色摩擦带或负载上升都要求换刀,不能带到下一条薄筋。
检验与问题
三坐标建立A-B-C并绘制孔位、垫面共面和槽端图;孔径比较仪在两深度、两方向测Ø18 H8,轮廓仪抽查Ra。视觉测筋宽、R1.5和毛刺方向;最终平面度在均温后的三点自由支承上测量。
为什么800H孔阵列要棋盘式加工?
分散切削热和加工硬化,保护3 mm薄筋以及下一孔的入刀区。
Ø18 H8为何精镗而不是铰孔?
栅板释放应力后,每孔的尺寸、锥度和位置需要独立修正。
膨胀槽何时加工?
在最终精面和精孔前先开粗释放,松夹测量后再恢复功能基准。
参考:镍基合金沟槽磨损与热控制、刀具磨损信号诊断。
新增热顺序与刀具寿命关口
只对当前棋盘分组定点,8 mm内冷硬质合金钻先导孔,12 mm五刃AlTiN圆角刀螺旋半精;相邻分组冷却后,再由减振精镗头去除每孔保留的0.15 mm。膨胀槽用4 mm四刃变螺旋硬质合金刀加工,并安排在最终精刮端面之前。薄锯片可能侧向漂移并划伤筋板,因此排除。
| 图纸检查点 | 刀具/方法 | 验收逻辑 |
|---|---|---|
| 孔分组 | 棋盘式钻削和螺旋半精 | 节距与区域温度 |
| H8孔 | 减振精镗头,0.15 mm余量 | 气动孔径与CMM轴线 |
| 膨胀槽 | 4 mm四刃变螺旋硬质合金刀 | 槽宽与自由平面度 |
检测与停刀规则
温度和主轴负载按栅格区域映射,而不是只按刀具编号记录。每完成一组复测三个基准孔,并检查切深线缺口磨损;节距漂移超出过程限值就暂停下一组。终检结合CMM节距、气动孔径、槽宽以及恒温后的自由平面度。
相关配刀路径: Inconel deep-bore tooling; AL-6XN tandem-bore tooling.
针对性问答
为何用棋盘顺序? 把相邻热源分开。为何半精后精镗? 精镗可修正孔径和轴线,不跟随钻偏。为何最终精面前开槽? 轻精面可消除释放后的微小翘曲。
要横向对比型腔、孔、密封座、槽与薄壁的配刀,可查看镍基合金 CNC 配刀决策专题。


