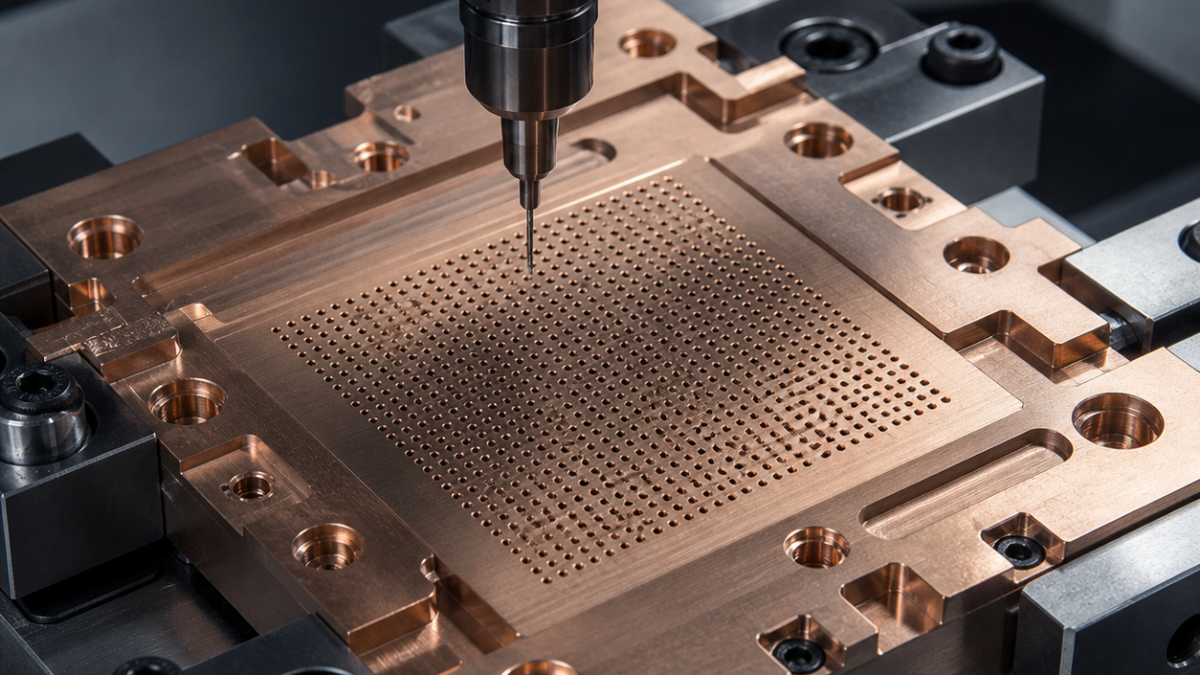
中文: C17200铍铜探针卡导向板配刀:Ø0.18微孔阵列
这类C17200探针卡导向板的核心搜索问题,是怎样给Ø0.18微孔阵列配刀,同时守住孔距、孔口和2.2 mm薄板平面度。可执行的方案是:超低跳动短刃抛光微钻、独立入口减压刀,以及直到最后一孔完成才释放的粘接载板。钻孔顺序、热量与换刀阈值都属于图纸尺寸链的一部分。
先把孔阵列读成误差分布图
研磨下表面为A,两条磨削导轨B、C控制旋转。工作区有420个0.50 mm节距通孔,孔径Ø0.180 +0.006/0 mm,入口为Ø0.32×0.08 mm减压口,相对A|B|C的位置度Ø0.012 mm,相邻入口最小孔壁0.31 mm。板厚2.20 ±0.015 mm,释放状态A面平面度0.020 mm;出口翻边和孔内铜瘤均不允许。
时效态C17200强度高于易切铜,但仍容易粘刃。因此把面铣、孔位、入口成形和释放分成独立控制环节。生产现场还必须依据适用法规完成含铍切屑和油雾的暴露评估及捕集,本案例不能替代工厂的职业卫生方案。
按误差来源配刀
| 图纸特征 | 硬质合金刀具与刀柄 | 选择及排除理由 |
|---|---|---|
| A面和载板支承区 | Ø6三刃无涂层细晶硬质合金,38°抛光槽、R0.10、5 µm刃口,短液压刀柄 | 锋利抛光刃减少积屑;厚TiAlN通用刀刃口偏钝,容易擦铜。 |
| B、C导轨 | Ø2四刃ZrN硬质合金,35°变齿距,刃长4 mm,热缩柄 | ZrN抑制粘附,四刃提高精侧壁稳定性,伸出量只满足导轨深度。 |
| Ø0.18微孔阵列 | Ø0.18双刃抛光硬质合金微钻,130°分割钻尖、槽长0.45 mm、极小刃钝化,刀尖处测跳动的精密热缩筒夹 | 0.30 mm槽长不能可靠钻穿,1.0 mm又损失柱刚度;图纸要求机械孔壁和出口,故不以激光孔替代。 |
| Ø0.32入口减压 | Ø0.30双刃无涂层硬质合金钻铣刀,120°顶角,程序深0.08 mm | 不用组合阶梯钻,避免微钻磨损变化同时改变入口直径。 |
| 两个Ø2 H6基准孔 | Ø1.85内冷硬质合金钻+Ø2六刃硬质合金铰刀,慢左旋、4 µm刃口 | 稳定底孔后铰尺寸;用Ø2铣刀插补会把刀跳直接复制到基准孔。 |
| M2安装螺纹 | Ø1.60抛光硬质合金钻+Ø1.25三刃ZrN单牙型螺纹铣刀,液压柄 | 中径可补偿,断刀也能取出;挤压丝锥会给薄板增加成形负荷。 |
| 外形和0.05 mm倒钝 | Ø3三刃ZrN立铣刀;Ø2四刃90°抛光硬质合金倒角刀 | 释放前程序倒角,拒绝会把金属拖入微孔口的手工刷磨。 |
分区钻孔与刀具寿命门槛
毛坯消除应力后双面各留0.04 mm,再在成品轮廓外粘接研磨陶瓷载板。A面及B、C完成后,将阵列分为21个、每组20孔的单元,按对角线交替加工,避免热量集中在一个角。微钻无停顿接近后一次进给穿过,出口由可更换背衬箔支承。
本路线在钻尖实测端跳上限0.0015 mm。第1、20、21孔组成放行门:孔位、通针、出口图像和主轴负载同时合格才继续。负载抬升、连续羽状毛刺或相邻两个入口异常都触发换刀。低黏度洁净切削液配合点式抽吸,禁止二次碾切散落铜屑。
释放后复检与常见问题
粘接状态用视觉三坐标验证B-C和入口坐标图,用标定光学针法及合格的流量关联抽查孔径,白光测入口深度与孔壁。受控脱胶清洗并恒温后,再测A面、厚度和选定孔位置,使载板支承误差与加工误差分开。
C17200钻Ø0.18孔应选什么刀?
选短槽、双刃、抛光硬质合金微钻,130°薄钻尖,并在刀尖处验证端跳;槽长仅需覆盖板厚和背衬穿透量。
为什么孔和入口不用一把阶梯钻?
分刀可保持Ø0.18微钻最短,并能单独补偿入口深度,不改变导向孔。
几百个微孔怎样判断毛刺失控?
用分区出口图像、负载趋势和通针结果建立地图,而不是只在整批结束后抽看几孔。
延伸阅读:微刀具防折断、硬质合金刀柄端跳控制。


