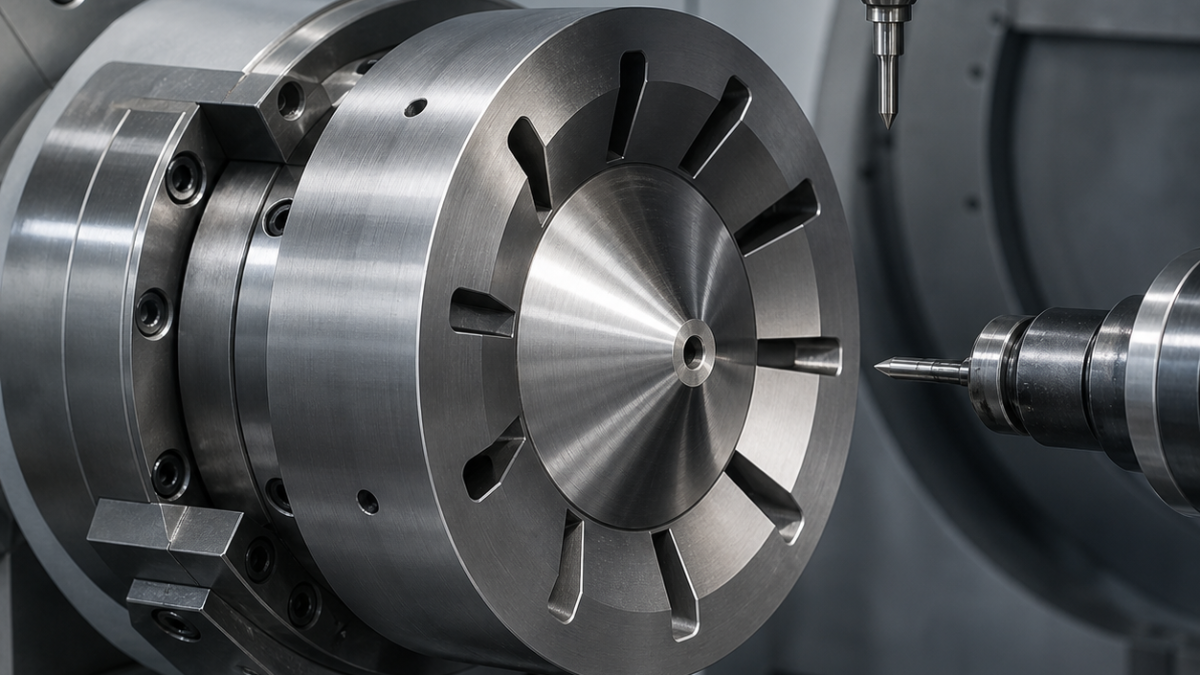
中文: ARMCO纯铁磁极件CNC配刀:气隙锥面与径向槽
ARMCO纯铁磁极件即使外径合格,只要气隙面有翻起毛刺或中心极面偏移,功能就会受影响。纯铁容易在钝刃上形成积屑瘤,因此本案例以抛光正前角硬质合金精锥面,径向槽成对对称释放,并要求夹具处于退磁状态,避免切屑吸附在完成面。
磁性功能面建立尺寸链
安装面A和Ø20 H7中心孔B定位60°夹角气隙锥面C。C对B跳动0.010 mm、Ra 0.4 µm;中心极面Ø8.00 +0.010/0 mm,高1.20 ±0.015 mm。八条线圈让位槽宽2.00 +0.030/0 mm、深12 mm、槽根R1.0,保留1.00 mm磁桥;螺栓圆位置度0.030 mm。图纸不允许毛刺倒向C面或铁屑留槽。
按功能区配刀
| 区域 | 刀具配置 | 选择理由 |
|---|---|---|
| 锻坯外圆和背腔 | Ø12五刃不等距AlCrN细晶硬质合金,38°,R0.5,刃口0.025 mm,液压刀柄 | 韧性刃承受断续氧化皮,铝用薄刃容易崩。 |
| Ø20 H7中心孔 | Ø17.5三刃内冷硬质合金钻、140°,随后R0.2抛光正角精镗片和短减振杆 | 精镗修正B轴线,铰刀跟随钻偏。 |
| 锥面开粗 | Ø10五刃不等分AlTiN圆鼻刀R0.5,悬伸18 mm,热缩柄 | 恒定吃刀法向留0.08 mm,球刀在中心接触过宽。 |
| C面精加工 | 精磨DCGT 11T302无涂层细晶硬质合金,20°抛光正前角,R0.2,刃口0.005 mm | 直接剪切纯铁,钝化涂层片会推出发亮卷边。 |
| 中心极面 | Ø16单刃正角硬质合金扫掠刀,抛光无涂层R0.4,平衡刀杆 | 一次向外切削,无多刀片接痕。 |
| 径向槽开粗 | Ø1.6三刃AlCrN,20°低螺旋,缩颈10 mm,微型液压柄 | 摆线开粗保护1 mm磁桥,拒绝满槽下压。 |
| 槽壁精加工 | Ø2.0四刃不等分AlCrN,R0.1,悬伸12 mm | 两壁分别补偿,成形下刀不能修锥度。 |
| M8孔 | Ø6.8内冷硬质合金钻+Ø5五刃AlCrN螺纹铣刀,M8×1.25 | 避免丝锥在涂抹层中咬死。 |
对称开槽与切屑管理
按假设工艺完成正火后,毛坯先确认退磁。第一序软爪只夹非功能带,建立A、B和背腔;锥面半精并探测后,不改变回转基准,连续精B、C和中心极面。避空背环支承槽根,开槽顺序为1–5、3–7、2–6、4–8,每壁留0.10 mm。
过滤冷却液把铁屑带离C面,不用压缩空气横扫完成面。热稳定后Ø2刀从槽根向出口精壁。银亮涂抹、扭矩上升或毛刺倒向锥面都表示刀具退出。
退磁后的检验与问题
三坐标建立A-B并测锥角、极面高度、螺栓圆和槽,圆度仪测B和锥跳,轮廓仪沿母线测C面。光学记录毛刺方向和槽根R;清洗、再次退磁后才做最终测量,避免吸附切屑干扰。
纯铁适合什么硬质合金刃形?
细晶基体、抛光正前角和极小刃口钝化,先剪切材料再阻止积屑瘤。
为什么径向槽要对称成对加工?
对称释放柔性,防止一侧先开后把中心极面推偏。
为什么检验前必须退磁?
残磁会吸附细小铁屑,影响气隙面接触和光学、接触测量。
参考:薄截面支承与毛刺控制、夹具刚性和振纹控制。


