Related tooling references: Hardened D2 Trim Die Stripper Plate CNC Tool Selection for Slug Windows and Guided Punch Bores and Aluminum Nitride Power Module Carrier CNC Tool Selection for Isolation Pockets and Fragile Ribs.
中文: Haynes 230点火器凸台斜密封锥面与冷却孔配刀
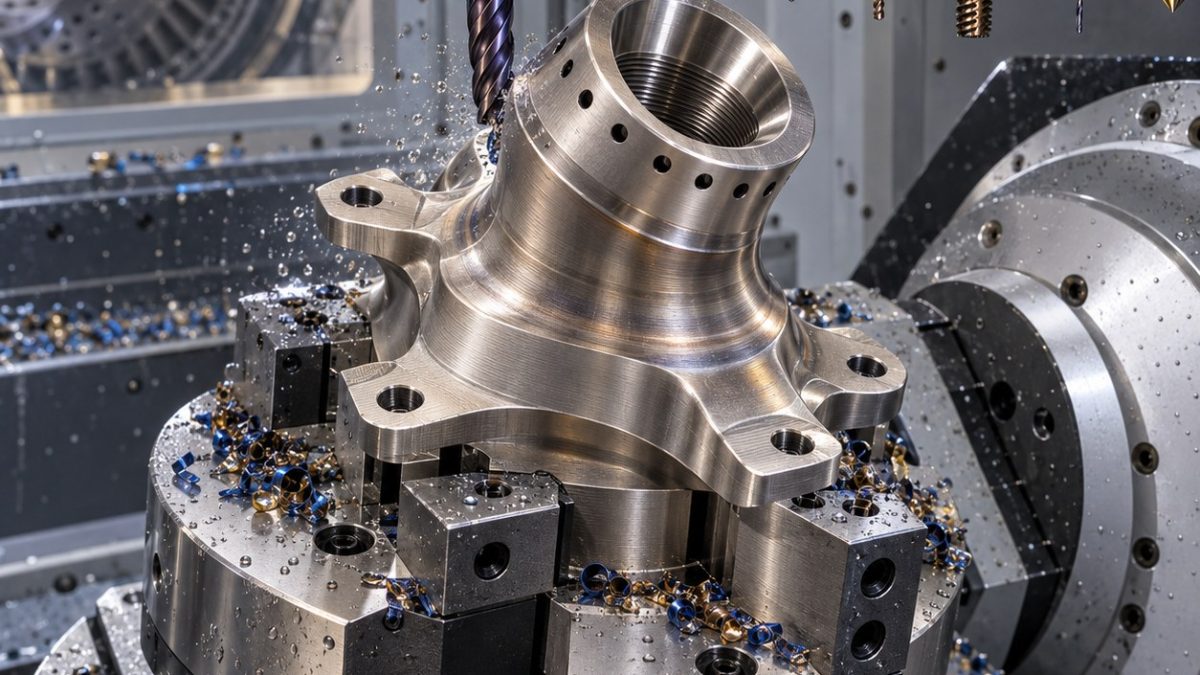
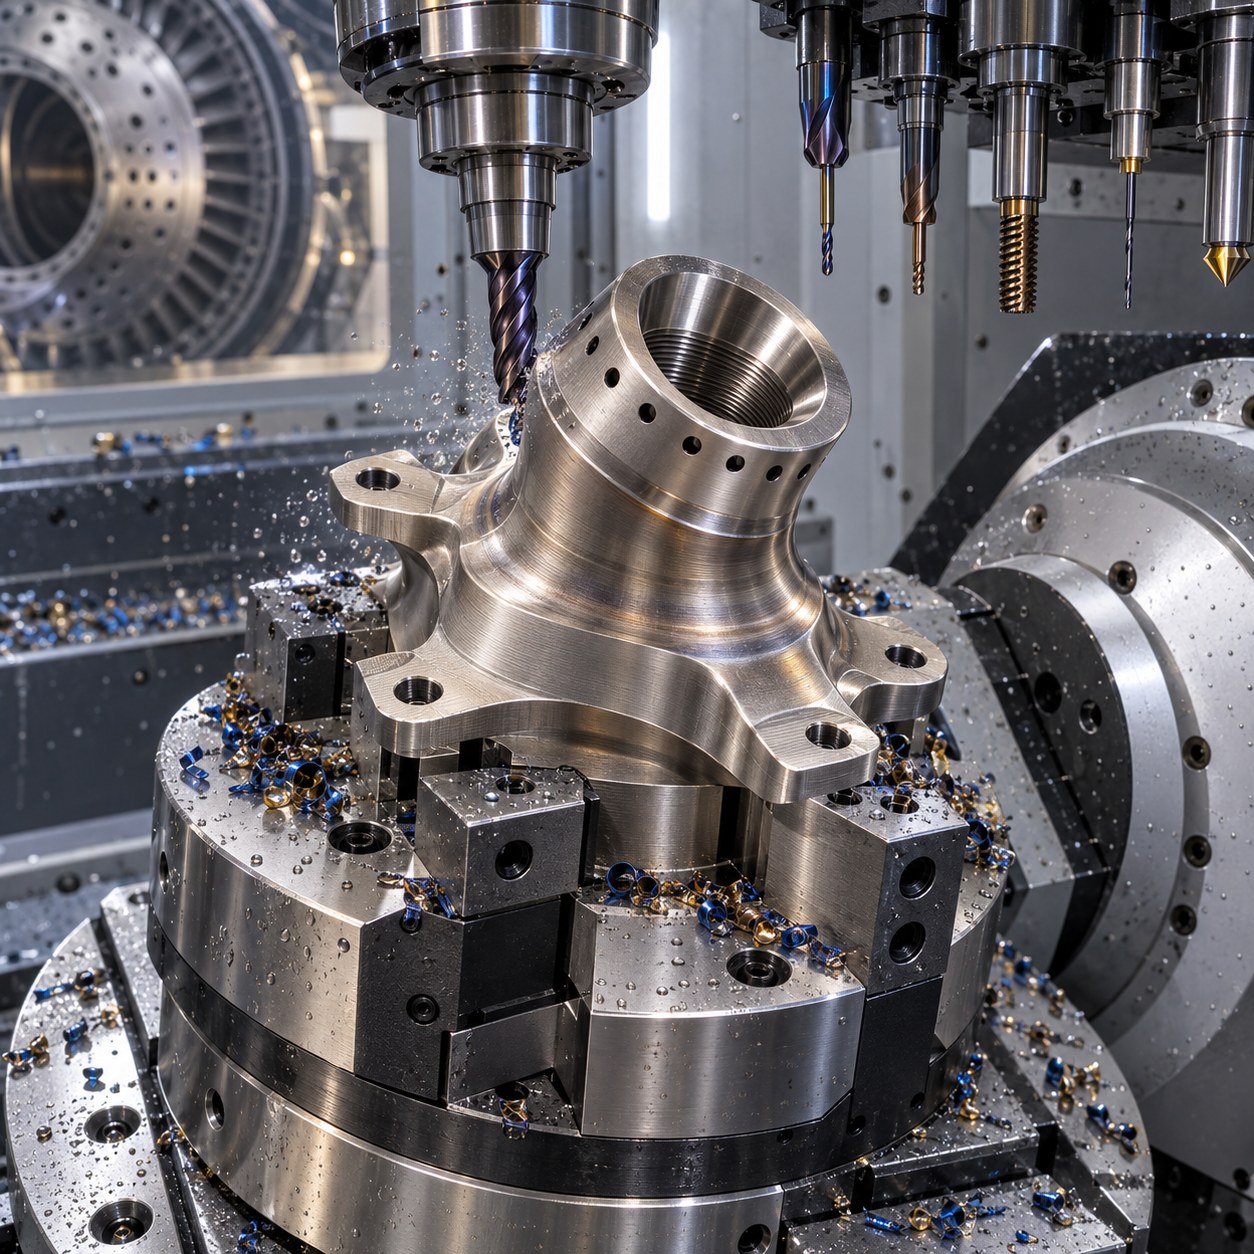
这个Haynes 230案例回答实际搜索问题:点火器凸台图纸同时有密封锥面、微小冷却孔和高温薄法兰时,硬质合金刀具如何选择。读图从气密封特征向外展开,因为口袋再漂亮,只要锥面漏气或孔口毛刺卷入端口,零件就不能用。
燃烧室凸台图纸特征到配刀
| 图纸特征 | 具体硬质合金刀具与刀柄 | 淘汰的替代方案 |
|---|---|---|
| 斜密封锥面 | 10 mm五刃AlTiN硬质合金半精刀,加60度硬质合金成形精刀,液压刀柄 | 单靠球刀精修会让残留刀纹横穿密封路径。 |
| 冷却孔 | 1.2 mm TiAlN内冷硬质合金钻,点钻后啄钻 | EDM会留下重铸层,仍需机械去边。 |
| 薄法兰垫 | 16 mm正前角高进给硬质合金刀,小圆角 | 重型面铣刀会压弯发热薄垫。 |
| 点火螺纹口 | 圆插补后用硬质合金螺纹铣刀 | 攻丝容易让镍基切屑在盲壁咬死。 |
| 隔热肩部 | 6 mm缩颈圆角精刀 | 在够到肩部的同时避免擦锥面。 |
控制镍基合金热量的顺序
先在法兰仍有支撑时粗加工外形,半精修锥面,再从稳定侧钻冷却孔,肩部确认后螺纹铣点火口。最终锥面精刀与孔加工分开,先去掉钻孔毛刺,再重新轻切密封面。
Haynes 230毛刺、切屑和刀具寿命风险
Haynes 230像高温镍基合金一样难缠:摩擦会加工硬化,切屑温度高,小钻头在冷却进不去时最容易失效。刀具寿命按毛刺颜色、锥面出口尖叫和冷却孔尺寸漂移判断,程序要用锋利刃口、短接触时间,螺纹退刀处不能停顿。
锥面与冷却孔检测
检测包括光学比较仪测锥角、通止规查螺纹、针规和内窥镜查冷却孔、高度图查法兰垫,并在放大下看毛刺。只有去毛刺后锥面仍连续,假设零件才接受。
点火器凸台配刀问答
Haynes 230密封锥面为什么不用球刀直接精修?
球刀可能留下横穿密封路径的残留纹,而成形精刀的密封线更可控。
哪个特征先决定配刀?
斜密封锥面,因为孔加工和去毛刺都不能破坏它。
小钻头什么时候换?
针规尺寸漂移、毛刺颜色变深,或冷却已不能把出口切屑带走时换刀。
要核对该特征的微钻、刀柄、出口支撑与毛刺控制,请参考 微孔配刀决策专题.


