Related tooling references: Hardened D2 Trim Die Stripper Plate CNC Tool Selection for Slug Windows and Guided Punch Bores and Aluminum Nitride Power Module Carrier CNC Tool Selection for Isolation Pockets and Fragile Ribs.
中文: Delrin AF分度星轮棘齿与弹簧定位槽配刀
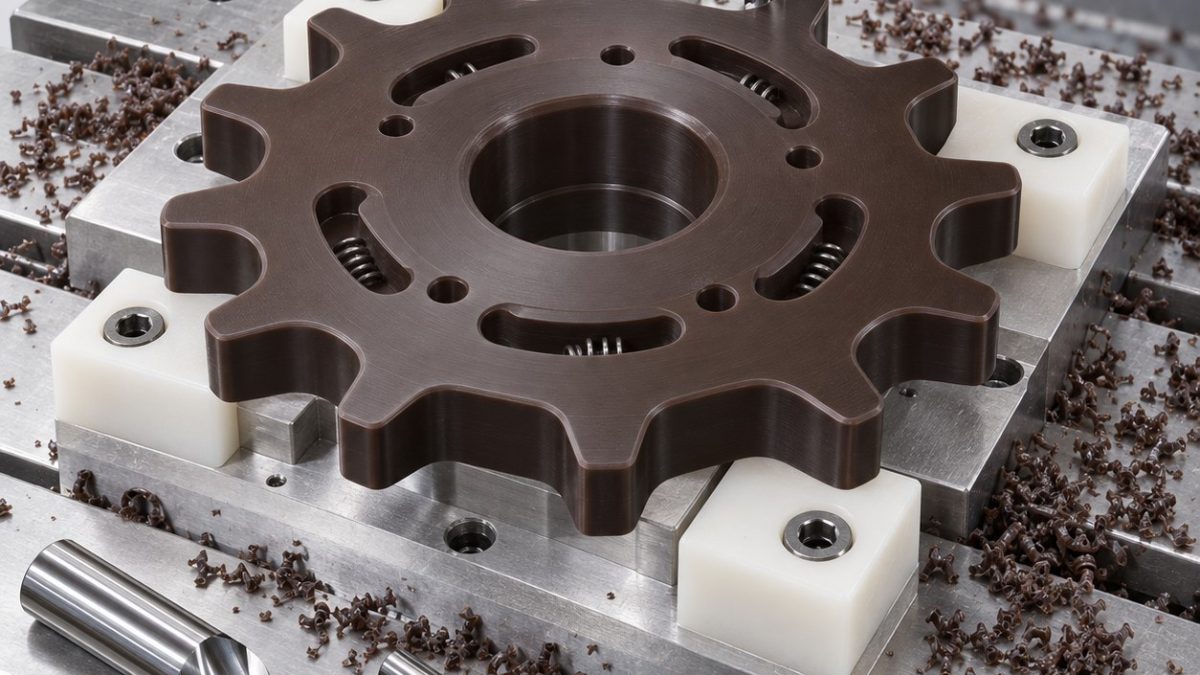
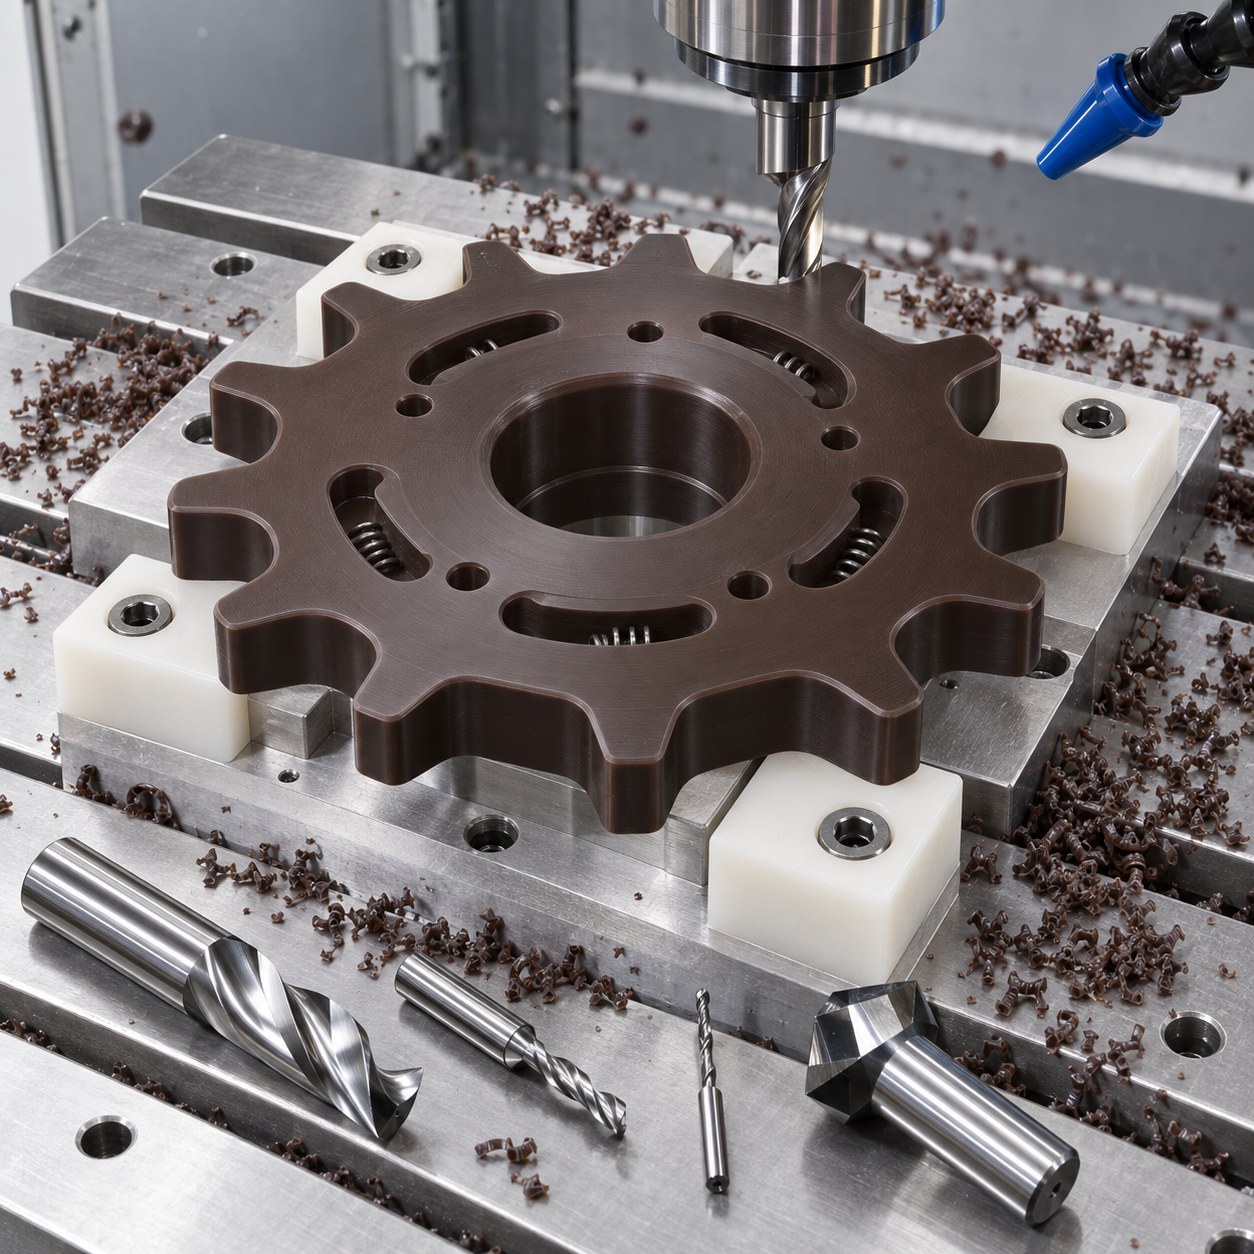
这个Delrin AF星轮案例聚焦PTFE填充缩醛的图纸配刀:棘齿、定位槽和中心轮毂孔必须同时保证。搜索意图不是泛泛塑料加工,而是如何在不发白、不起毛、不丢齿距的情况下保留清晰分度边。
星轮图纸特征到塑料配刀
| 图纸特征 | 选定抛光刀具 | 选择理由 |
|---|---|---|
| 棘齿 | 3 mm单刃抛光无涂层硬质合金刀,吹气排屑 | 金属用涂层刀刃口钝,会抹压PTFE填充缩醛。 |
| 弹簧定位槽 | 2 mm PCD球刀,小步距扫描 | 钻尖形槽会形成卡住弹簧头的缺口。 |
| 中心轮毂孔 | 螺旋粗加工后用8 mm抛光硬质合金镗杆 | 铰刀在软聚合物内积屑会形成喇叭口。 |
| 销孔 | 硬质合金尖钻配轻量倒角路径 | 普通麻花钻出口易起毛。 |
| 外缘分度释放 | 4 mm O刃精刀 | 去除连接点时保护齿距。 |
防止齿形让刀的工艺顺序
毛坯仍为圆形且支撑好时先加工中心孔和销孔关系,齿形保留余量到孔稳定后再处理,然后用轻切顺铣完成棘齿。弹簧定位槽在外缘最终释放前精修,使弹簧落在干净圆角上,而不是钻尖缺口里。
Delrin AF切屑、毛刺和热量控制
Delrin AF能承受较高速度,但怕钝刀造成局部热量。选择抛光硬质合金和PCD是为了剪切;若金属用涂层刀的刃口处理会推料,就要淘汰。排屑靠吹气和大容屑槽,不靠会遮住毛边的冷却液。
分度与边缘检测
检测齿距、中心孔跳动、销孔关系和定位槽深度;外观检查齿根是否有白化应力痕。用测试销连续跨齿分度,确认去毛刺没有改变功能节拍。
星轮配刀问答
Delrin AF棘齿为什么用无涂层抛光硬质合金?
锋利抛光刃口能剪切PTFE填充缩醛,而不是把材料抹压过去。
中心轮毂孔可以铰吗?
只有完全排屑时才可考虑;精镗对软聚合物孔更可控。
什么检测能发现齿形毛刺问题?
用测试销连续分度多齿,并放大检查齿根。


