Related tooling references: C360 Brass Microfluidic Valve Seat CNC Tool Selection for Conical Seat and Tiny Cross Holes and Maraging 300 Aerospace Latch Hook CNC Tool Selection for Thin Hook Profile and Reamed Pivot Bore.
中文: 淬硬D2卸料板漏料窗与导向冲头孔配刀
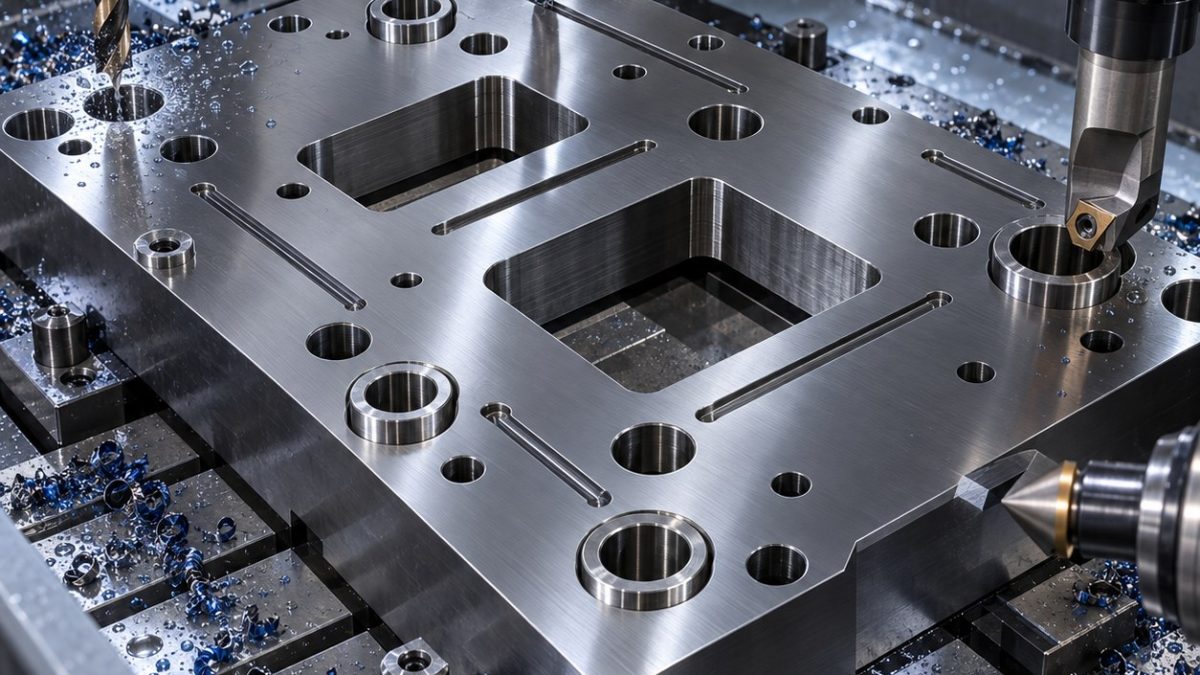
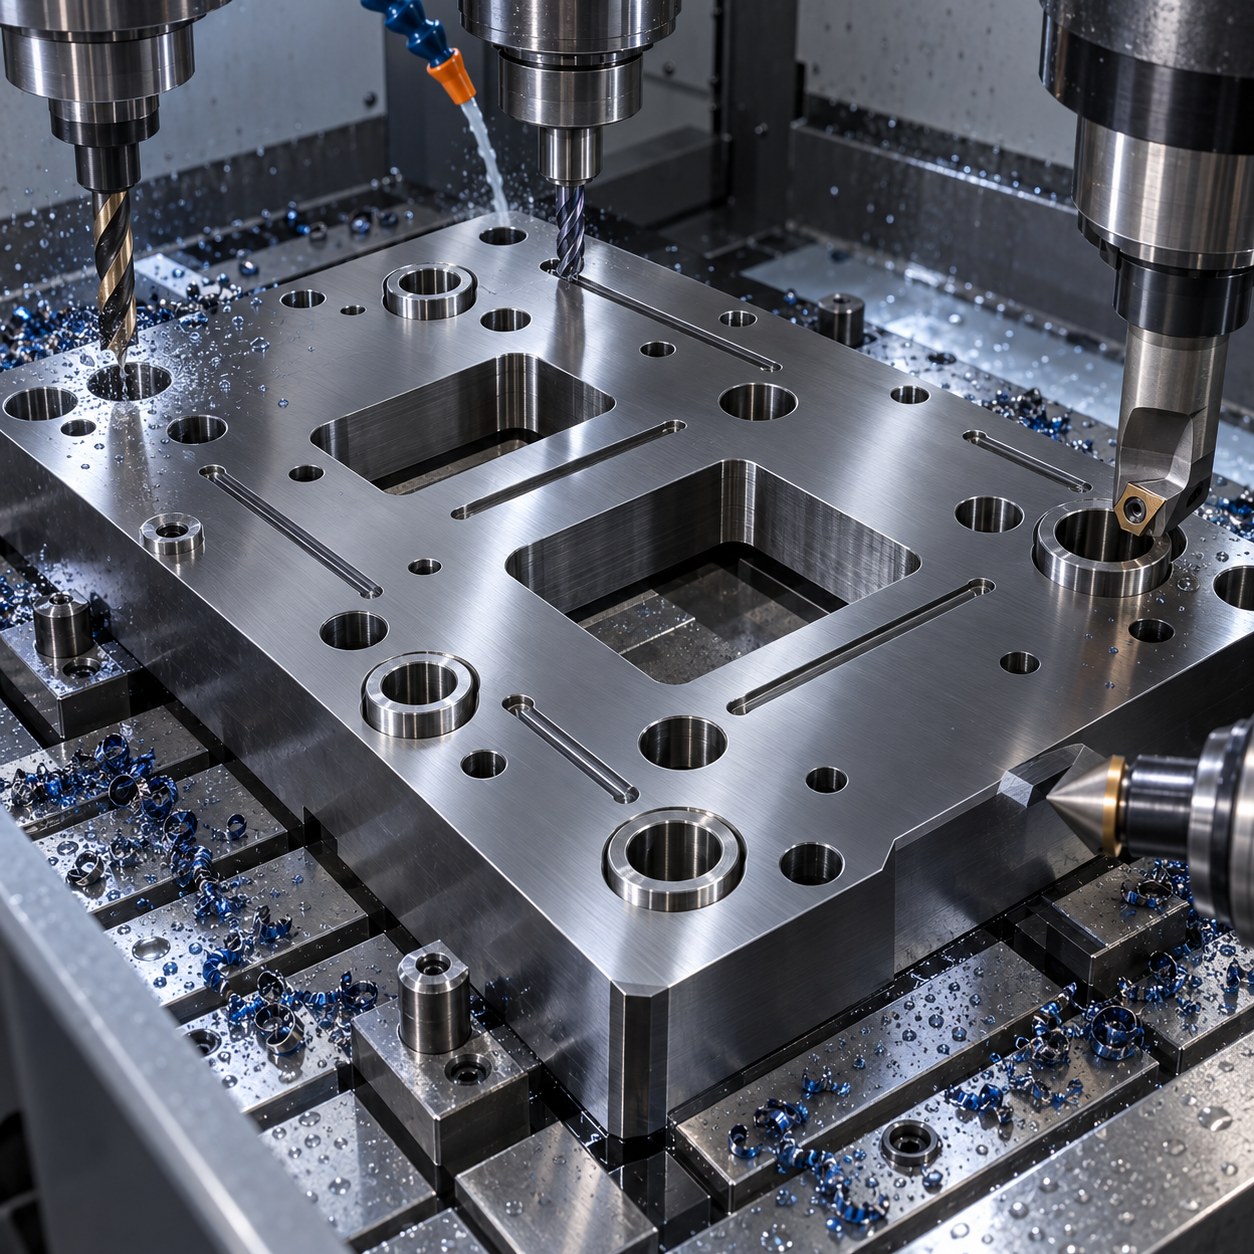
淬硬D2卸料板案例聚焦热处理后的硬铣配刀。图纸同时有漏料窗、导向孔和压入镶件口袋,刀具选择必须保护孔形和板件平面度。
淬硬模具特征到CBN和硬质合金
| 模具特征 | 刀具组合 | 控制原因 |
|---|---|---|
| 漏料窗 | 6 mm CBN立铣刀,小径向步距,油雾气冷 | 单靠硬质合金会在D2硬角处崩刃。 |
| 导向冲头孔 | 硬质合金小余量钻、CBN圆插补、精镗 | 保持孔位和表面,不依赖铰刀。 |
| 定位销孔 | 硬质合金硬钻后坐标镗精修 | 保护模座定位关系。 |
| 油槽 | 1.5 mm涂层硬质合金槽刀 | 不用EDM也能切浅润滑路径。 |
| 镶件口袋 | CBN精铣刀加弹刀复验 | 控制压配,不必每个口袋磨削。 |
保持板件稳定的硬铣顺序
先轻扫基准面,漏料窗按平衡顺序打开,再从最稳定的一侧精修冲头孔和镶件口袋。油槽后加工,避免打断孔精修路径。
热裂、毛刺和镶件配合控制
淬硬D2怕停顿和热裂。CBN采用小径向接触,硬质合金钻只用于几何受支撑区域,油雾气冷避免切屑在窗口角部二次切削。
压配与冲头孔检测
检测用孔规、CMM位置、镶件塞规和压配肩部蓝油接触。试装镶件后冲头孔仍保持圆度才接受。
硬铣问答
D2淬硬后为什么用CBN?
CBN在硬角处比硬质合金更抗月牙洼磨损。
导向冲头孔能直接铰吗?
必须先建立孔位和圆度,本方案先镗后精修。
为什么油槽后加工?
太早加工会打断孔精修并积屑。


