Related tooling references: GG25 Cast Iron Vacuum Pump End Cover CNC Tool Selection for Spiral Seal Groove and Dowel Bore Grid and Delrin AF Rotary Indexing Star Wheel CNC Tool Selection for Ratchet Teeth and Spring Detent Pockets.
中文: CuCrZr电阻焊电极座锥形水道与螺纹端座配刀
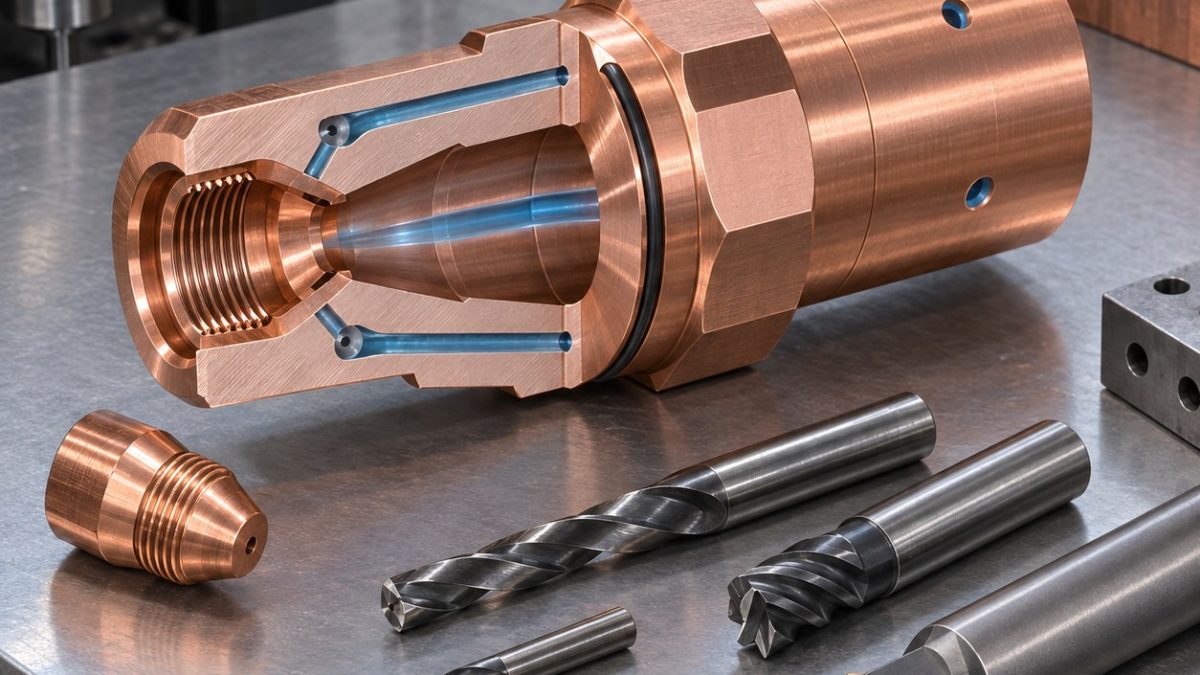
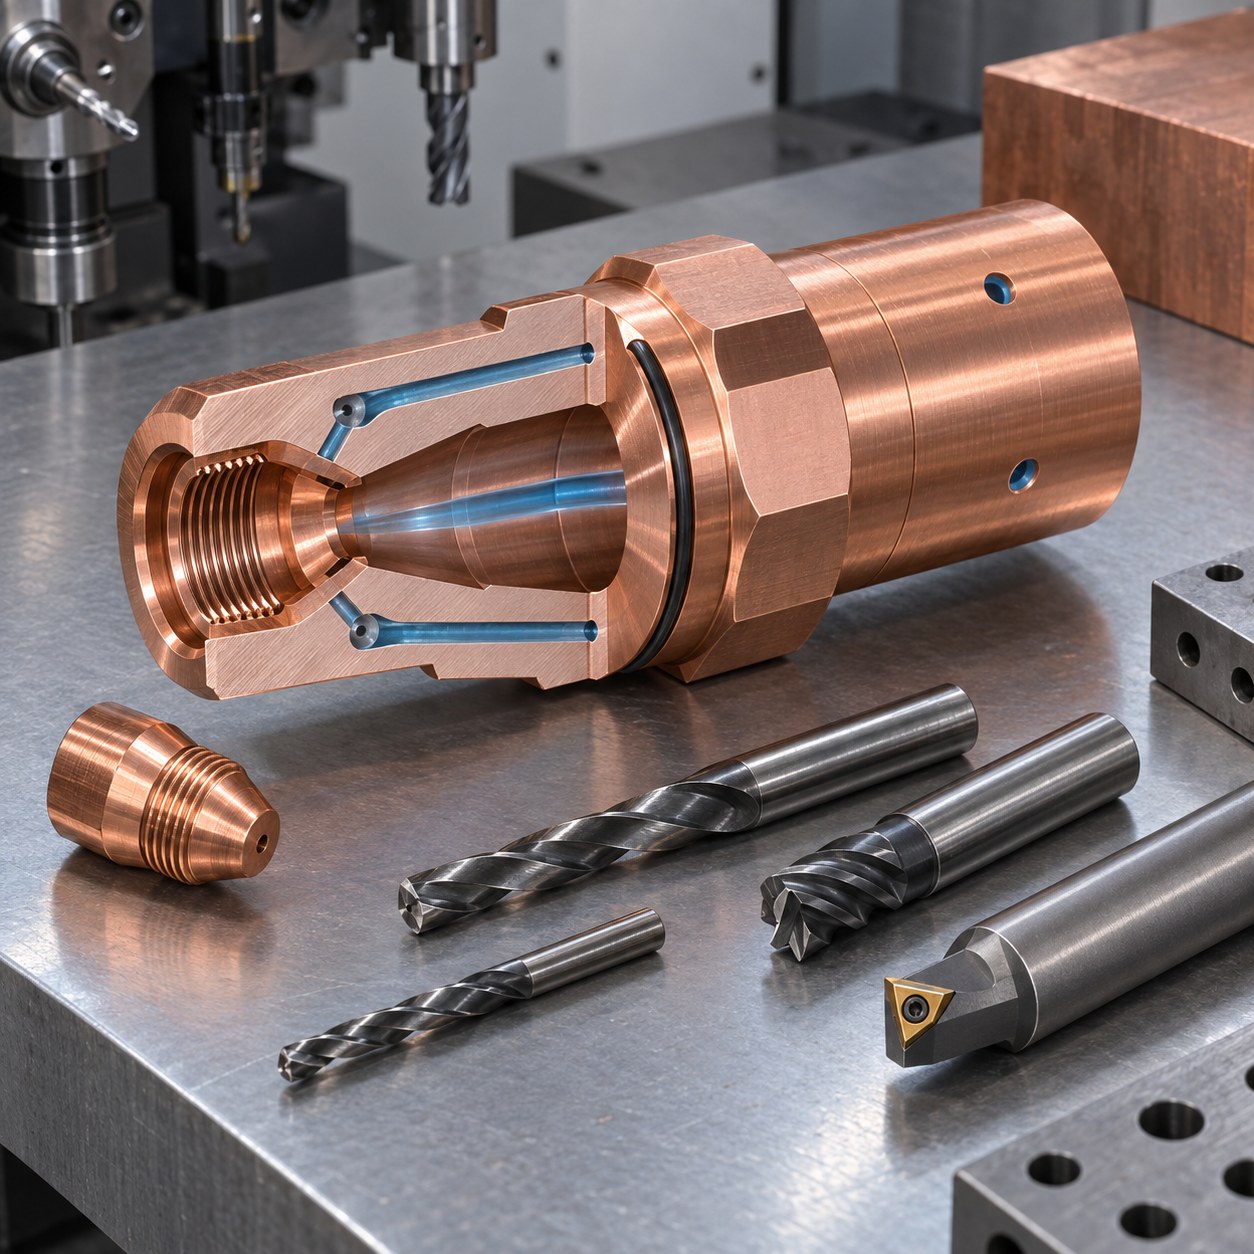
这个CuCrZr电极座案例回答一个实际长尾问题:电阻焊电极座图纸同时包含内冷水流、可换电极螺纹和密封结构时,应该怎样选硬质合金刀具。配刀核心是散热通道通畅,以及防止铜合金在螺纹端座里涂抹拉伤。
图纸特征转换为CuCrZr配刀
| 图纸特征 | 硬质合金刀具与刀柄 | 为什么这样选 |
|---|---|---|
| 锥形内冷水道 | 6 mm内冷硬质合金钻、半精镗刀、三刃锥度精刀,液压刀柄 | 水道要引导流量且不能擦伤铜;单靠麻花钻会留下锥度误差和涂抹边。 |
| 可换电极螺纹端座 | 单刃镗后用TiB2硬质合金螺纹铣刀,跳动低于0.01 mm | 螺纹铣利于排屑;攻丝因铜屑咬死和拉伤被拒绝。 |
| O形圈槽 | 1.5 mm抛光硬质合金槽刀,中性前角 | 槽角干净,不把CuCrZr翻卷到密封侧壁。 |
| 扳手平面 | 10 mm锋利三刃硬质合金立铣刀,短夹头 | 孔系完成后再铣平面,避免夹紧力扭曲水道。 |
| 交叉冷却孔 | 1.2 mm硬质合金钻加微型反倒角刀 | 突破毛刺在水道内去除,避免限制流量。 |
保证冷却精度的加工顺序
外形只加工到足够建立基准,趁零件刚性还完整时钻削并半精镗水路,然后精修锥度,再打开交叉冷却孔。螺纹端座先镗、再螺纹铣并检测,之后才铣扳手平面,因为平面加工可能释放夹持段应力。
铜合金切屑、毛刺和刀寿命控制
CuCrZr导热好但容易粘刀。锋利抛光刃口、必要时TiB2涂层、高速冷却和短排屑路径,比盲目加大进给更重要。刀寿命按毛刺颜色、螺纹侧壁粘屑和冷却孔阻塞趋势判断。
泄漏与装配检测方案
检测包括螺纹规、孔规、水道内窥镜、O形圈槽宽和低压流量检查。交叉孔反倒角只有在锥形通道内看不到残留毛刺时才接受。
CuCrZr配刀问答
CuCrZr端座螺纹为什么不攻丝?
铜合金切屑容易在丝锥槽内咬死;螺纹铣排屑更干净,也能微调中径。
哪个特征先建立基准?
内冷水道,因为流量和电极端座同轴都依赖它。
内部毛刺怎么确认?
交叉孔反倒角后用内窥镜和流量检查确认。


