Related tooling references: Hardened D2 Trim Die Stripper Plate CNC Tool Selection for Slug Windows and Guided Punch Bores and Aluminum Nitride Power Module Carrier CNC Tool Selection for Isolation Pockets and Fragile Ribs.
中文: GG25真空泵端盖螺旋密封槽与定位孔配刀
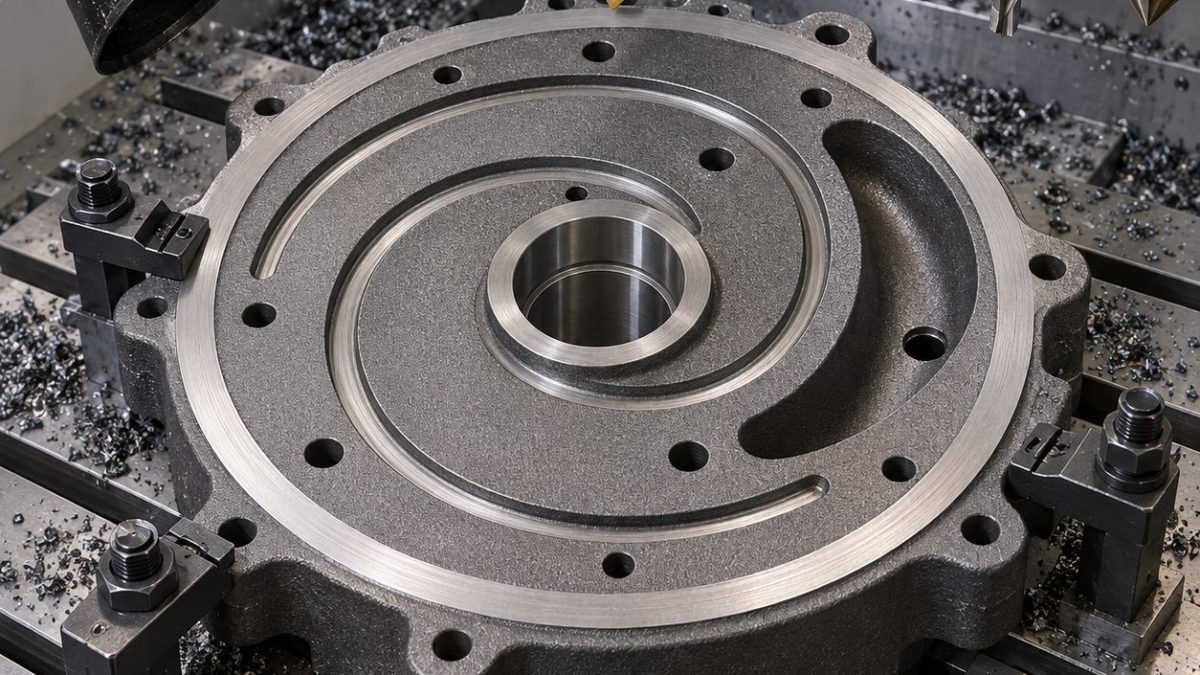
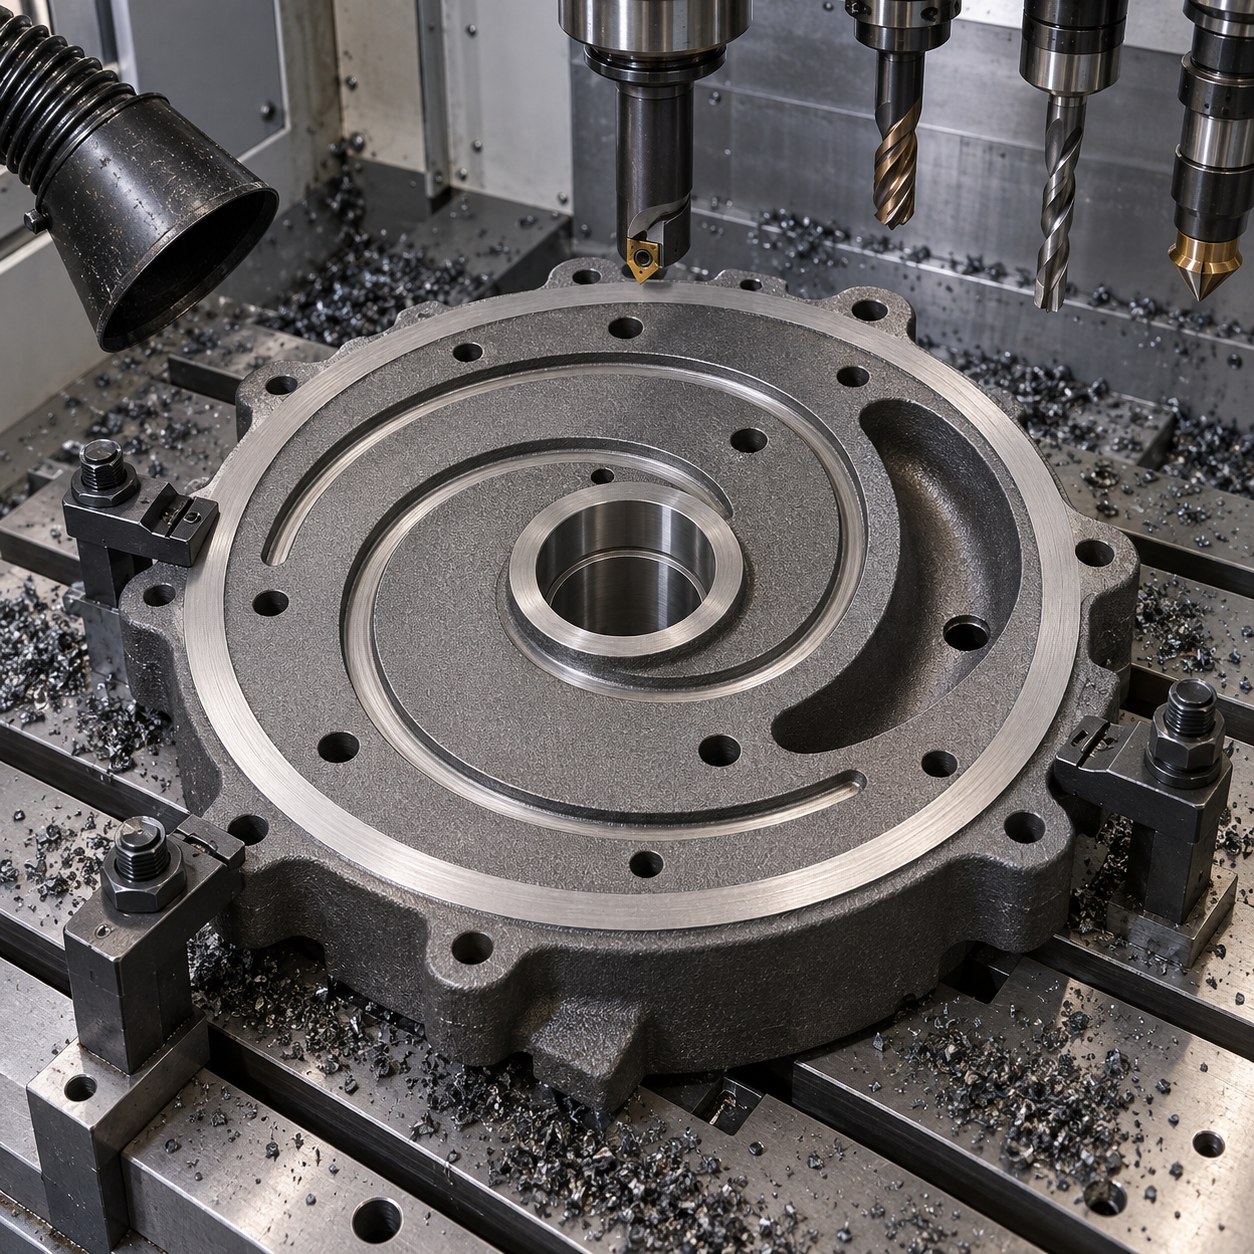
这个GG25真空泵端盖案例回答图纸同时有螺旋密封槽、定位孔阵列、轴承止口和垫片面时怎样配刀。零件看似普通,但密封路径要求加工计划保护平面度和槽的连续性。
泵盖图纸标注到硬质合金刀具
| 图纸特征 | 硬质合金刀具组合 | 控制原因 |
|---|---|---|
| 螺旋密封槽 | 2.5 mm TiCN硬质合金键槽刀,受控径向步距 | 成形刀无法适应螺旋槽宽沿路径变化。 |
| 定位孔阵列 | 硬质合金钻、铰刀,再对基准孔精镗 | 单纯插补太慢且易让石墨粉二次切削。 |
| 轴承止口 | 带修光刃精镗头和刚性镗刀柄 | 立铣圆插补在磨蚀铸铁上圆度风险高。 |
| 月牙油腔 | 6 mm硬质合金粗刀加4 mm圆角精刀 | 避免腔边撕裂到垫片面。 |
| 垫片密封面 | 正前角硬质合金面铣刀,干式吸尘 | 冷却液泥浆会遮盖划伤。 |
保持密封稳定的加工顺序
先精修垫片面,再粗加工月牙油腔且不碰垫片边,随后精镗轴承止口,最后用专用小刀加工螺旋槽。定位孔从同一基准装夹完成,让端盖在最终去毛刺前就能重复定位。
铸铁粉尘、槽形和孔刀寿命控制
GG25灰铸铁好切,但石墨粉会二次划伤槽并掩盖刮痕。流程采用干式吸尘、正前角硬质合金、短伸出,并按止口尺寸漂移换刀,而不是只听声音。密封面避免用冷却液,因为泥浆会遮住损伤。
平面度、孔位和泄漏路径检测
检测包括CMM测定位孔阵列、气动量仪或孔表测止口、平板蓝油查垫片面,以及光学检查螺旋槽。只要有崩边跨过预定泄漏屏障,就不能接受。
泵盖配刀问答
为什么轴承止口后再加工螺旋槽?
止口先稳定基准,后加工槽可避免石墨粉反复划过密封路径。
GG25密封面适合用冷却液吗?
本案例不适合;干式吸尘避免石墨泥浆遮住划伤。
端盖什么情况拒收?
槽唇崩边、止口圆度错误,或垫片面划伤跨过泄漏屏障。


