中文: 钻铣刀配刀:定心、倒角与轻载侧铣的适用边界
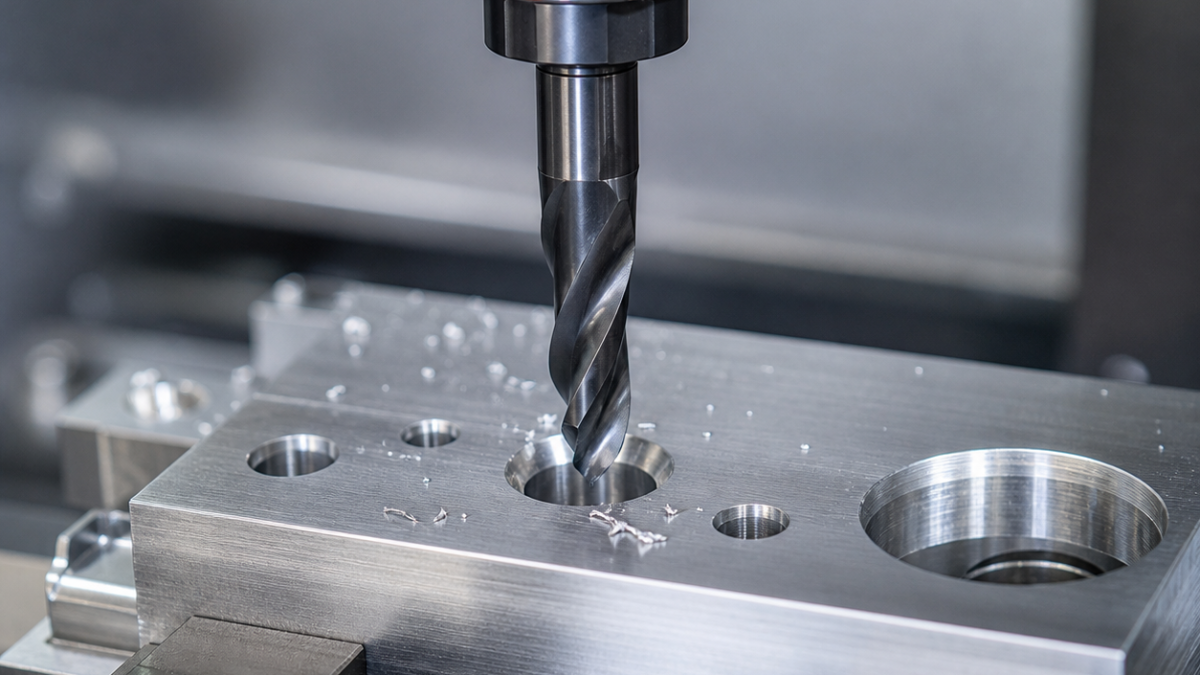
钻铣刀只有在一种几何能够覆盖多个轻载特征时才有价值。它可以定心、去孔口锐边和进行短距离圆弧铣削,但顶端不能等同平底钻,侧刃也不能等同全刃长立铣刀。
先核对角度标注方式
确认图纸标的是单边倒角角度、沉头夹角、上口直径还是简单去锐。90°钻铣刀形成45°倒角,不能加工100°沉头。刀径要覆盖倒角而不让刀杆擦碰,刃长只需满足短侧铣,避免无意义悬伸。
| 特征/风险 | 配刀决定 | 排除方案 | 检测 |
|---|---|---|---|
| 钻前定心 | 按钻尖匹配90°或120°可中心切削钻铣刀 | 长刃立铣刀 | 定心直径与位置 |
| 孔口去锐 | 角度与C标注匹配 | 夹角错误沉头刀 | 倒角宽度与跳动 |
| 短圆弧退让 | 短刚性侧刃、轻径向吃刀 | 满刀深槽 | 锥度与接痕 |
| 关键紧固件座 | 必要时用带导向专用沉头刀 | 通用钻铣刀 | 接触环与角度 |
控制跳动、进刀与验收
采用短精密筒夹、液压或热缩刀柄。定心时浅切且不停止,孔径稳定后再倒角;圆弧铣削只允许轻径向负载。检查倒角直径和圆跳动、孔口位置、毛刺方向与侧壁锥度。深孔、关键承压沉头、长槽和平底特征都应排除钻铣刀。
相关决策路径: 相关刀具与工艺参考1; 相关刀具与工艺参考2; 相关刀具与工艺参考3.
钻铣刀常见问题
能直接钻深孔吗?只有厂家明确允许对应深度时才行,通常专用钻头更可靠。能替代沉头刀吗?角度或接触带关键时不能。为什么最后倒角?最终孔径确定后,孔口宽度更一致。


