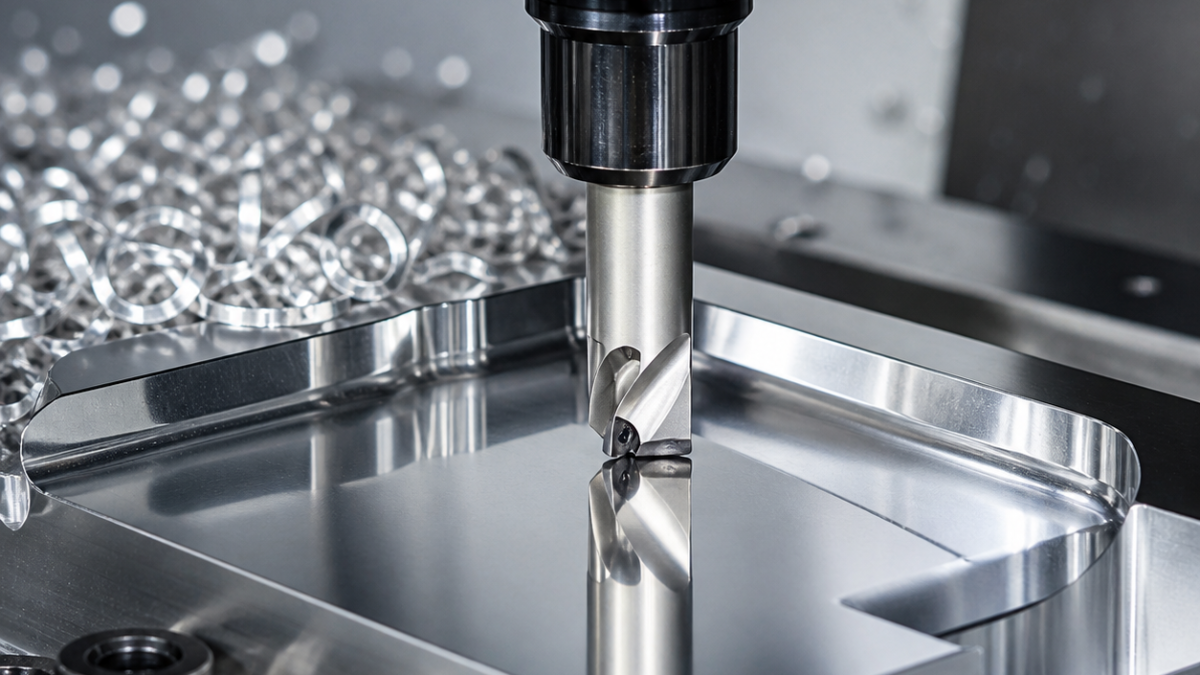
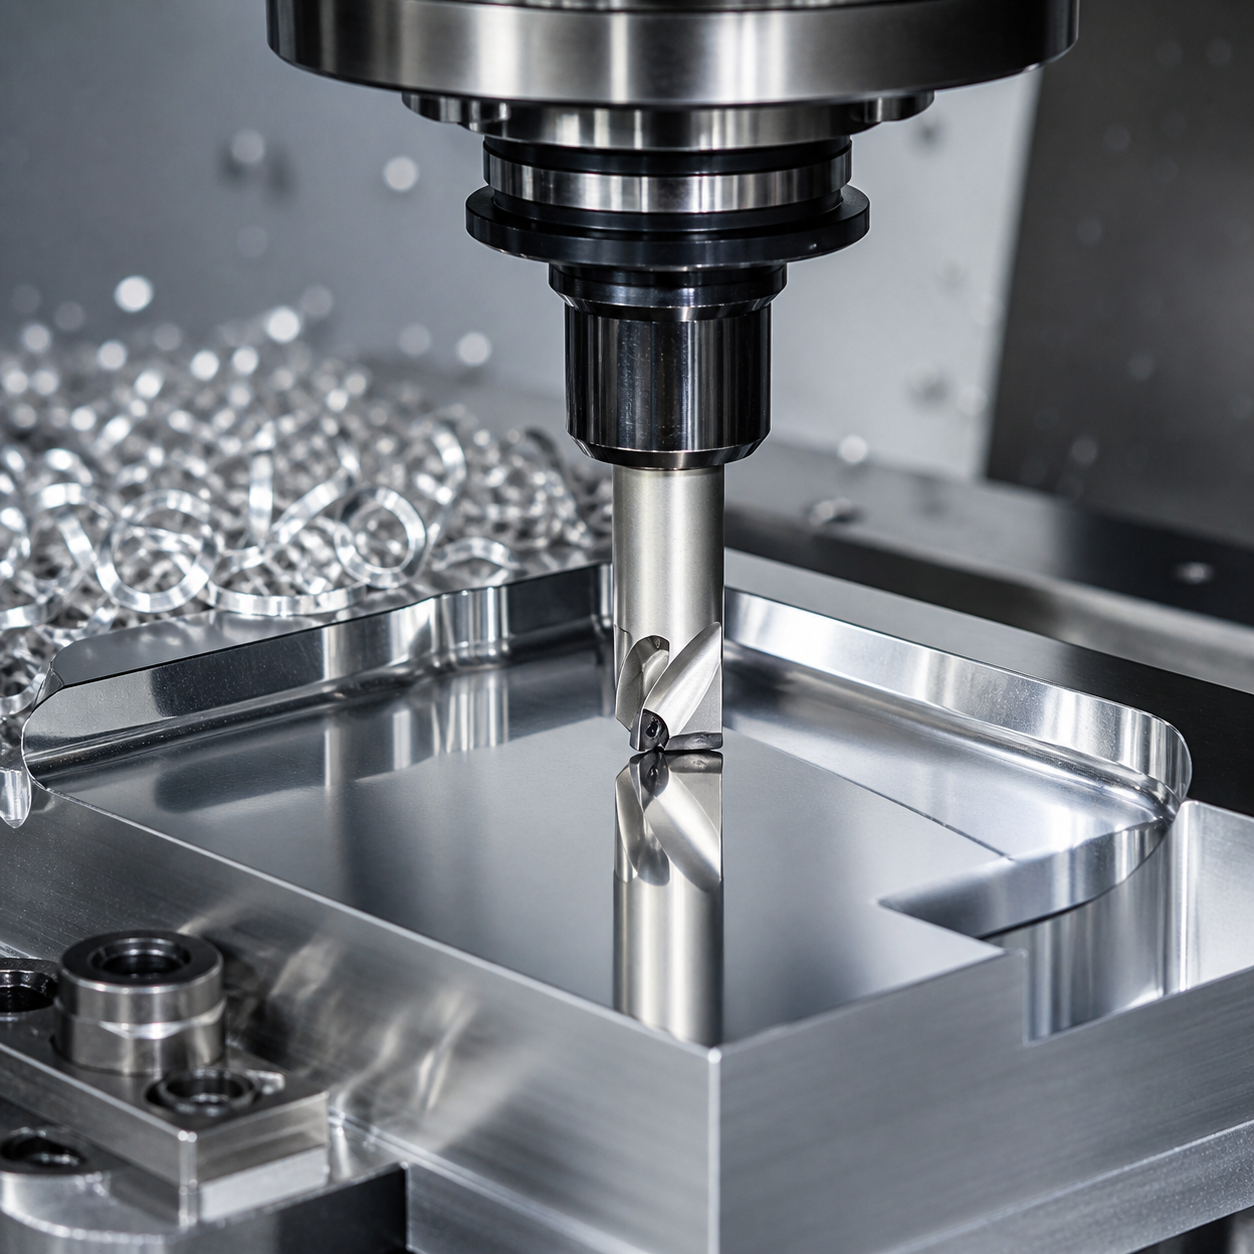
中文: 铝合金镜面精加工与高硅材料的PCD配刀方法
选择PCD是为了耐磨和长期保持锋利刃口,不代表所有铝件都必须用金刚石。高硅铝、石墨和磨蚀性非铁材料以及批量密封面更能发挥价值;小批断续切削或需要小直径柔性几何的特征,锋利无涂层硬质合金可能更合理。
如果铝件批量不大,薄筋受力比磨蚀寿命更关键,可以先比较APGT1604抛光硬质合金刀片加工薄筋的案例,再决定是否上PCD。案例重点是锋利正前角、排屑和筋部支承,试切仍要检查松夹后的厚度与毛刺,不能只看加工面亮不亮。
按表面功能匹配PCD刃形
修光面铣刀控制大平面的平面度与进给纹;焊片式立铣刀加工侧壁和台阶;PCD铰刀或镗刀控制稳定孔径。采用大正前角降低切削力,刃口钝圆只保留强度所需的最小值,并提供抛光容屑空间。常温铁系材料会发生快速化学磨损,应排除PCD。
| 特征/风险 | 配刀决定 | 排除方案 | 检测 |
|---|---|---|---|
| 大面积密封面 | PCD修光面铣刀、动平衡刀杆 | 球刀抛光刀路 | 平面度、波纹、接触斑 |
| 高硅铝孔 | 大正前角PCD镗/铰刀 | 长批量仍用普通硬质合金 | 尺寸、圆度、表面 |
| 断续铸造硬皮 | 牺牲硬质合金先去皮,再上PCD | PCD直接冲击硬皮 | 刃口微崩 |
| 跨越铁质镶件 | 分刀分刀路,PCD在铁前停止 | PCD跨钢镶件 | 材料边界与毛刺 |
保护刃口与基准面
使用动平衡刀杆或低跳动液压/热缩刀柄,测量刃口而不只测刀杆。高冲击风险的铸造硬皮和断续余量先用牺牲刀具去除。完成面不允许切屑二次划过,精加工连续走刀,功能密封面不能靠手工抛光修补。
验收功能而不是只看亮度
按图纸测量平面度、孔径、波纹度和Ra。镜面外观仍可能隐藏长波误差、铝材涂抹或刀路接缝台阶。跟踪刃口沟槽磨损、微崩、粘铝和表面趋势。泄漏、蓝油或接触斑检查前采用不划伤的清洁方法。
相关决策路径: 相关刀具与工艺参考1; 相关刀具与工艺参考2; 相关刀具与工艺参考3.
PCD常见问题
所有铝件都用PCD吗?不是,要由批量、含硅量、磨蚀性和表面功能决定。干切还是冷却?选择能稳定排屑并避免刀具系统热冲击的方法。能加工钢吗?常规铁系切削通常排除PCD,优先评估CBN或涂层硬质合金。


