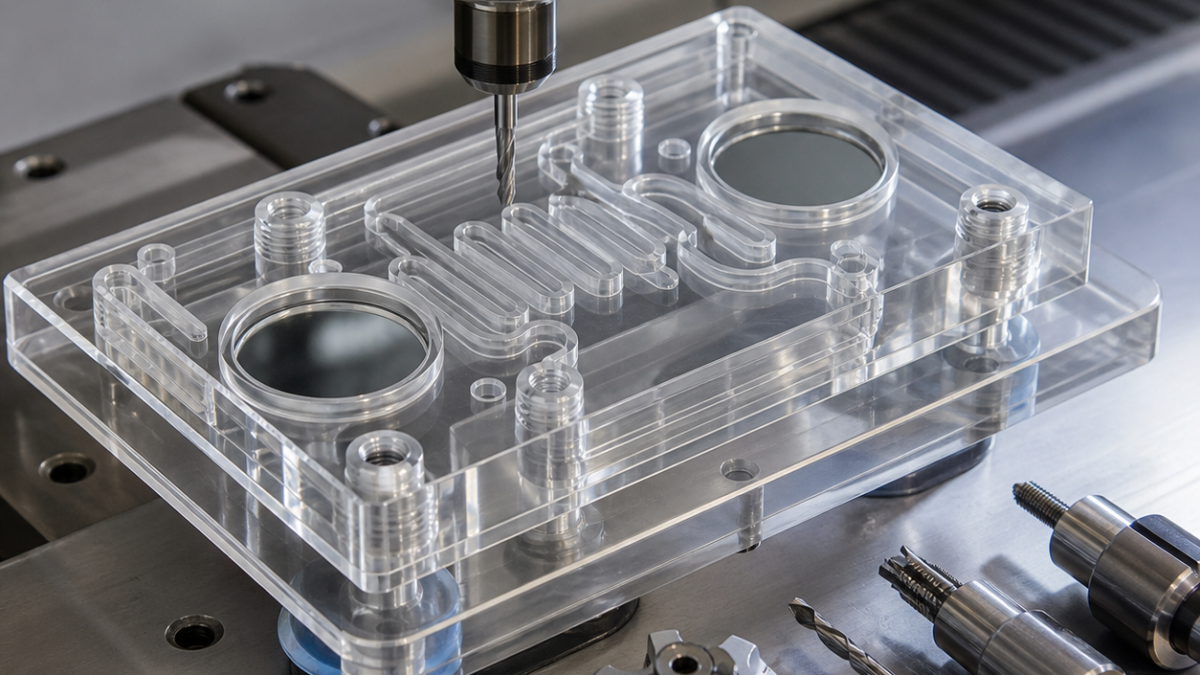
中文: PMMA光学流通池配刀:透明窗口、微流道与无裂纹螺纹
PMMA流通池应先完成有充分支承的光学窗口,再开微流道;接口和螺纹则必须避开会诱发银纹的冷却液和高扭矩刀具。配刀采用平衡PCD飞刀加工观察面、抛光单刃或双刃硬质合金加工流道,并用小径螺纹铣刀代替丝锥。
图纸的光学优先级
A为观察面,B-C定位盖板。两个32 mm窗口平面度0.015 mm、目标Ra 0.05 µm;蛇形流道宽1.20 ±0.03 mm、深0.80 ±0.02 mm,O形圈槽宽1.50 mm,四个M4接口与流道相交处不得发白或残留游离毛刺。
表面能量与排屑决定的配刀表
| 特征 | 刀具和刀柄 | 理由 |
|---|---|---|
| 光学窗口 | Ø40单点PCD飞刀,R0.5,动平衡超精刀杆 | 一次连续扫面,无小立铣刀重叠纹。 |
| 方料外形 | Ø10单刃抛光无涂层O刃刀,30°,液压刀柄 | 大抛光容屑槽排热屑;四刃钢件刀易熔屑再切。 |
| 1.2 mm微流道 | Ø1.0两刃抛光硬质合金,15°,刃长3 mm,微夹头 | 两侧可补偿且上提力低。 |
| O形圈槽 | Ø1.2单刃抛光平底刀,刃长2.5 mm | 槽底和宽度独立控制,拒绝球刀密封残峰。 |
| 接口底孔 | Ø3.3短型抛光硬质合金钻,90°–100°,双刃带 | 短钻尖降低出口楔裂。 |
| M4螺纹 | Ø2.5单排牙无涂层硬质合金螺纹铣刀,锋利刃,液压微夹头 | 低扭矩且可补偿中径;丝锥会堵屑胀裂透明凸台。 |
| 边缘 | Ø6单刃抛光90°倒角刀,预调高度 | 程序形成0.20 mm,手刮会发雾。 |
夹具与热管理
退火毛坯放在洁净牺牲亚克力板和低真空区上,三处硬挡块避开视窗。A面和对面分别轻切,中间等待热稳定;钻B-C后再定位流道,刀路从出口朝入口展开,让切屑始终有开放方向。每刀在光学区外退出。
用冷却洁净空气和吸尘排屑,只允许车间确认与PMMA兼容的冷却介质。乳白边、熔卷屑或负载上升提示温度过高或刃口钝化。接口由牺牲塞支承出口,螺纹在最终光学清洗前完成。
检验与问题
干涉或合格光学系统测窗口平面度和透射畸变,视觉系统测流道宽度、角部和毛刺,深度仪以A为基准。螺纹用限扭聚合物主件检查,B-C由三坐标测量,热稳定并揭膜后再做压力或泄漏测试。
PMMA透明窗口用什么刀?
合格设备和热流程下,单点平衡PCD飞刀可形成连续光学刀纹。
1.2 mm流道怎样控宽?
用Ø1.0抛光两刃刀分别补偿两侧,而不是满宽成形。
为何不用丝锥?
螺纹铣削扭矩低、排屑好且可补偿中径。


