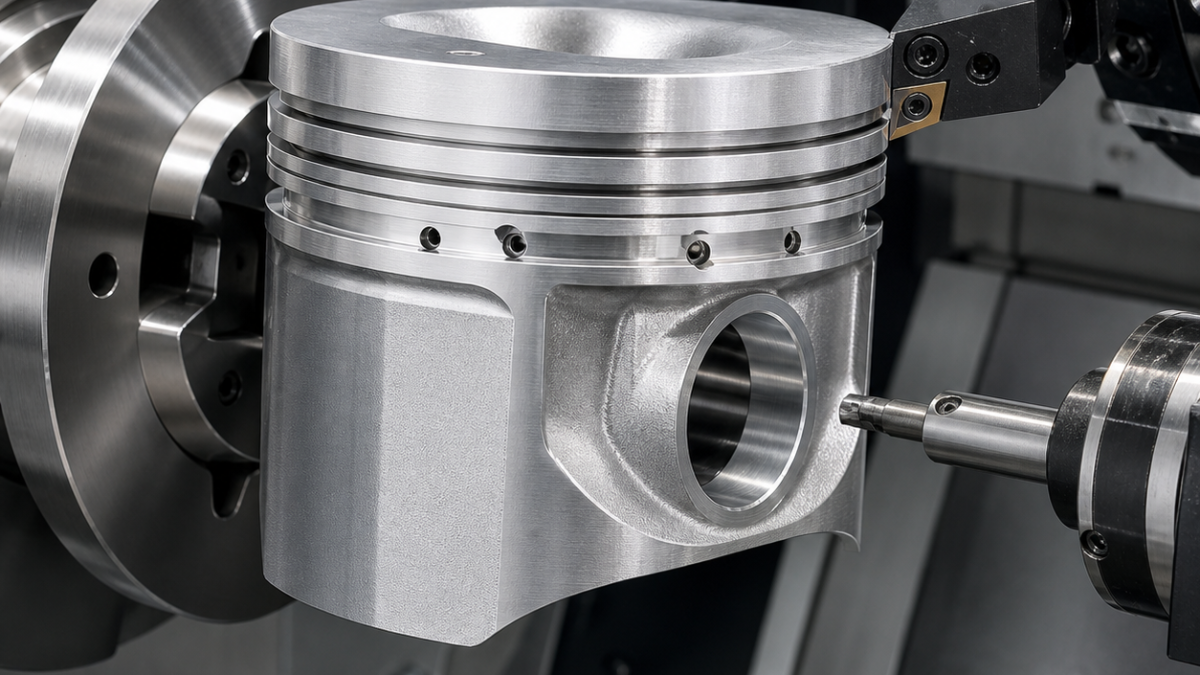
中文: A390高硅铝活塞CNC配刀:环槽、销孔与椭圆裙部
A390活塞不能照普通铝件配刀:初生硅会快速磨钝硬质合金,全宽成形槽刀会推弯环岸,普通外圆车削又无法形成图纸规定的椭圆鼓形裙部。本案例用DLC/金刚石涂层硬质合金承担开粗和孔加工,用独立PCD刃精车环槽与销孔,再由非圆车削单元生成裙部极坐标轮廓。
图纸先分“支承态、热稳定态、自由态”
顶面A和活塞销轴线B建立功能坐标。两侧Ø22 H6销孔同轴0.010 mm;第一、第二气环槽宽分别为1.20 +0.015/0 mm和1.50 +0.020/0 mm,油环槽2.80 +0.030/0 mm并带六个Ø2.0回油孔。裙部主次径差0.18 mm,指定高度的鼓形误差为±0.020 mm,槽侧Ra 0.8 µm。硅颗粒撕脱和回油孔卷边均不合格。
高硅铝特征配刀表
| 特征 | 刀具、刃形与刀柄 | 选择逻辑 |
|---|---|---|
| 铸皮与顶面开粗 | Ø12三刃DLC细晶硬质合金,45°抛光槽,R0.5,刃口0.03 mm,液压刀柄 | 先让韧性硬质合金承受断续铸皮,避免PCD崩刃。 |
| 燃烧室半精 | Ø8三刃金刚石涂层硬质合金球刀R4,悬伸24 mm,热缩刀柄 | 按法向留0.10 mm并控制残高。 |
| 顶面与环岸精车 | 20°抛光正前角PCD车刀,R0.4,0.02 mm刃口钝化,短刀座 | 普通无涂层硬质合金难以长期保持后角。 |
| 气环槽 | 1.05/1.35 mm PCD窄槽刀开粗,再用按槽宽配置的PCD侧刃刀分别精两侧,零前角刃带 | 两侧可独立补偿;全宽成形刀同时受力会让环岸偏斜。 |
| 油环槽及回油孔 | Ø2.4 PCD槽刀;Ø2.0双刃DLC硬质合金钻,130°分割刃,刃长8 mm | 探测槽底后钻入,拒绝长刃普通钻在曲面上漂移。 |
| 销孔 | Ø18三刃金刚石涂层硬质合金螺旋开粗刀+R0.2正角PCD精镗刀,短减振杆 | 一次装夹修正孔径和同轴,铰刀只会跟随偏孔。 |
| 椭圆鼓形裙部 | R0.8 PCD仿形刀,快速非圆车削单元,平衡刀座 | 按极坐标半径同步进退;普通车削只会得到圆。 |
| 孔口倒钝 | Ø6三刃DLC 90°硬质合金倒角刀,程序倒0.10 mm | 防止手工打磨伤及裙部量规带。 |
两次装夹与刀具寿命信号
第一序夹在裙部量规带以外,低径向吃刀开粗顶面、燃烧室和内腔,过滤冷却液及时带走含硅切屑。环岸先半精,待A面热稳定后才打开环槽。第二序用贴合软芯轴定位顶面止口并支承两侧销座;销孔两侧开粗后在同一轴线上贯通精镗。
窄槽刀每侧留0.05 mm,精刀分别完成槽壁。热稳定后,非圆车刀从下量规带向环岸加工。刀后面变成灰粉状、槽宽漂移或硅粒撕坑出现时立即换刀,不能靠轻擦的“光刀”补救。
尺寸验证与问题
气动量仪测Ø22 H6并用同轴探头比较两销座;极坐标扫描夹具在各指定高度测椭圆度和鼓形。轮廓仪测槽宽、侧壁角度、根部圆角和Ra,三坐标复核顶面与燃烧室。内窥镜确认回油孔出口没有残屑。
A390活塞为什么要用PCD?
初生硅磨蚀性很强,PCD在精加工中比普通硬质合金更能保持后角和槽宽。
一把全宽刀能不能精环槽?
能切出名义宽度,但同时压两侧会使薄环岸偏斜,也不能分别补偿两刃磨损。
椭圆裙部如何加工?
非圆车削执行器按主轴角度驱动PCD刀径向进退,复现图纸极坐标轮廓。
相关案例:铝件PCD刀具选择和铸铝孔系与定位止口配刀。


