Related tooling references: C360 Brass Microfluidic Valve Seat CNC Tool Selection for Conical Seat and Tiny Cross Holes and Maraging 300 Aerospace Latch Hook CNC Tool Selection for Thin Hook Profile and Reamed Pivot Bore.
中文: Ti-6Al-4V机器人腕部夹环开口孔与柔性槽配刀
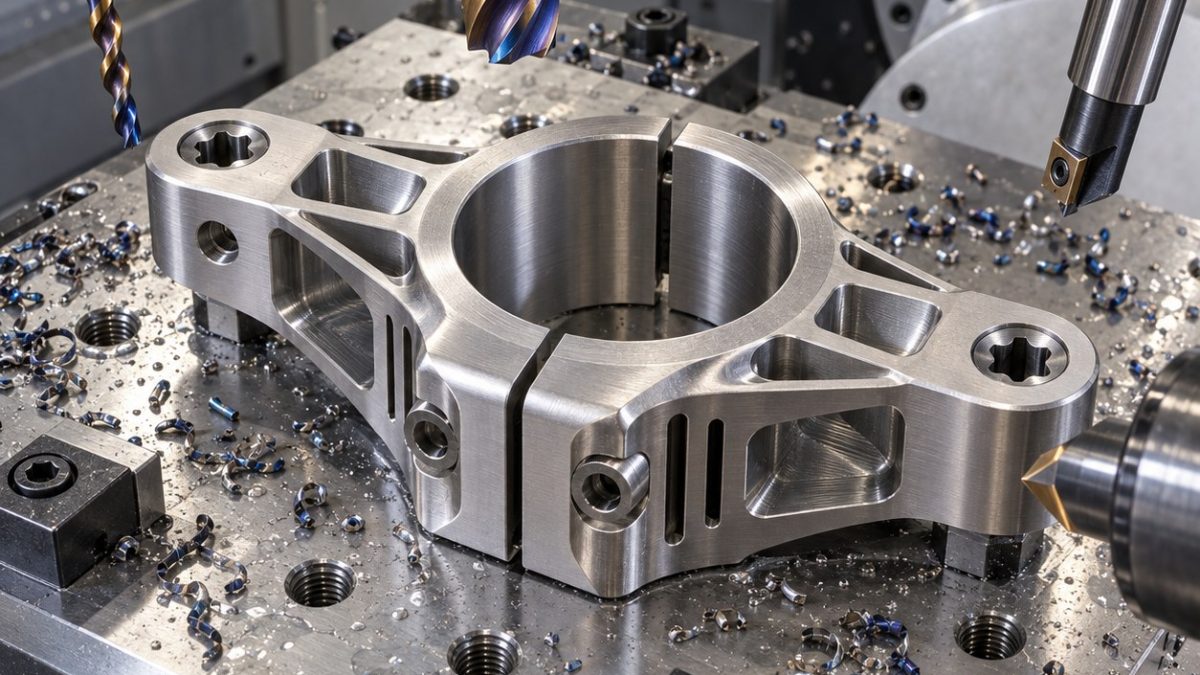
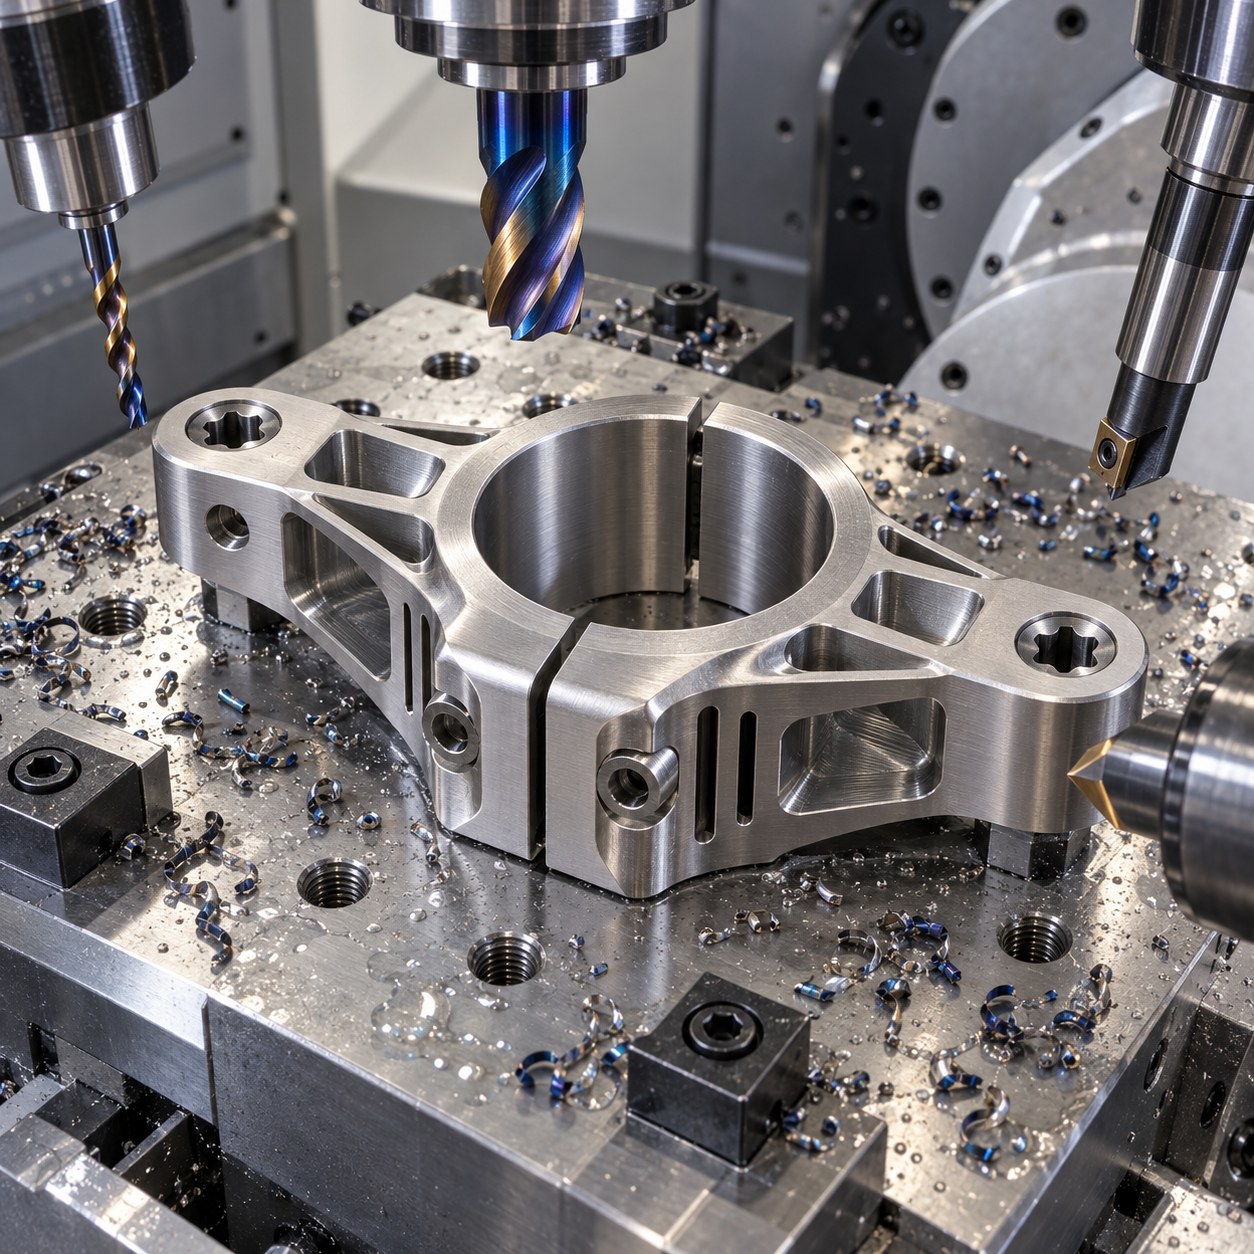
本案例回答钛合金开口夹环如何配刀:开口孔、柔性槽和螺钉沉孔都会影响最终夹紧。图纸控制的是弹性运动,不是简单开腔去料。
开口夹环特征到钛合金配刀
| 图纸特征 | 硬质合金刀具与刀柄 | 淘汰原因 |
|---|---|---|
| 开口孔 | 12 mm变螺旋硬质合金半精刀加液压刀柄精镗头 | 单纯插补会因开口缝让孔形呼吸。 |
| 柔性槽 | 2.5 mm四刃AlTiN缩颈硬质合金刀,高压冷却 | 线切割太慢,角部状态仍需铣削修正。 |
| 夹紧耳 | 6 mm圆角摆线粗铣刀 | 降低耳根热输入。 |
| Torx沉孔 | 硬质合金引导钻、导向沉孔刀、小倒角刀 | 把螺钉座面和底孔偏移分开。 |
| 减应力圆角 | 3 mm短刃球刀 | 避免槽端尖角成为裂纹源。 |
保护孔圆度的加工顺序
外形加工时先保留开口桥,孔半精加工后切减应力圆角,再对称打开柔性槽。最终精镗在静置释放后完成,使检测到的孔径符合实际夹紧状态。
钛合金热量、毛刺和槽刀寿命控制
钛合金热量靠真实切屑厚度、锋利AlTiN刃口和指向窄槽的冷却控制。换刀依据是毛刺颜色和槽壁摩擦趋势,不只看后刀面磨损。
夹紧功能检测
检测自由孔径、模拟扭矩夹紧后的孔径、槽宽、夹紧耳平行度和沉孔座面。三次夹紧循环后孔径仍重复才算合格。
配刀问答
为什么不开槽前就精修开口孔?
开槽会改变夹环刚性,最终镗孔必须等开口结构成形后再做。
钛合金槽面最先被什么破坏?
通常是出口摩擦和冷却不足,不一定是明显后刀面磨损。
夹紧重复性怎么查?
测自由孔径,并在模拟螺钉扭矩下重复测孔径。


