Case basis: This is a realistic hypothetical CNC tooling case for process-planning education, not a verified medical-device manufacturing instruction.
中文: Ti-6Al-4V 骨板 CNC 案例:开槽、球头刀精加工与热量控制
钛合金弧形板件的热控制刀具方案
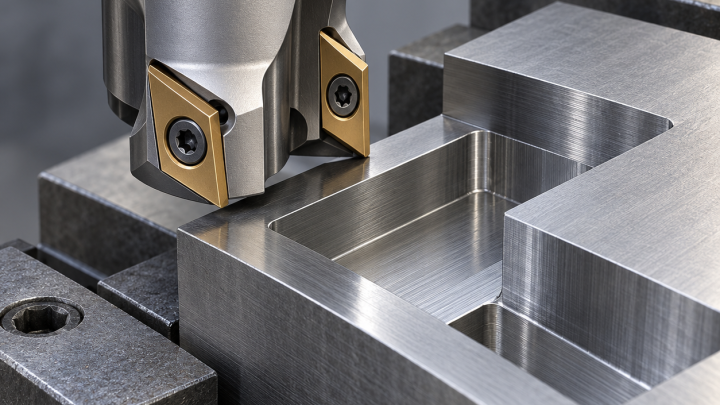
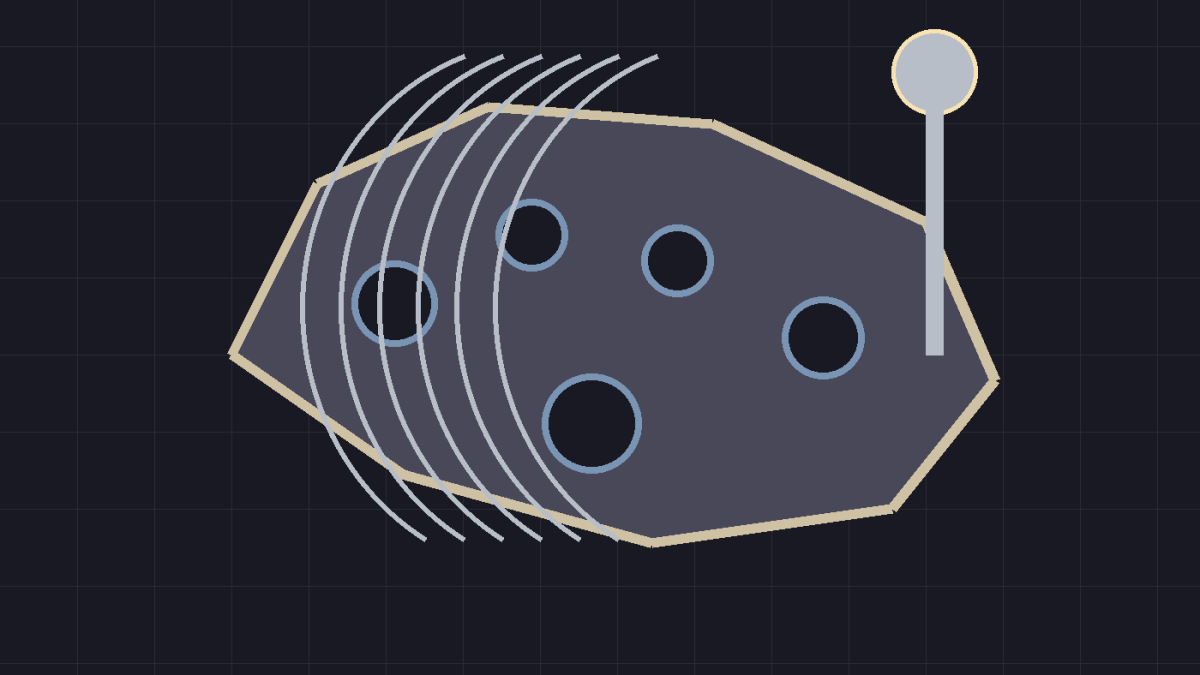
Ti-6Al-4V 钛合金板件常见窄槽、薄边、曲面过渡和边缘孔。图纸看的是轮廓和表面,工艺要额外关注热量。钛合金一旦刀口发钝或局部摩擦,尺寸和表面都会迅速恶化。
图纸特征如何影响刀具选择
- 长窄槽排屑空间有限,满刀切削风险高。
- 曲面过渡适合球刀稳定小步距精加工。
- 薄边粗加工后可能释放变形。
- 靠边小孔容易产生出口毛刺和崩边。
刀具与工艺方案
- 粗加工选锋利变螺旋硬质合金立铣刀,控制径向吃刀。
- 窄槽采用摆线或分段开槽,避免一次重切满槽。
- 曲面使用涂层硬质合金球刀,小步距均匀精加工。
- 冷却和路径衔接要避免停顿摩擦生热。
量产前的风险控制
- 刀口变亮发钝前就要监控寿命。
- 薄弱区域不要过早加工成孤岛。
- 排好去毛刺路径,避免槽底不可处理。
- 夹紧要稳定,但不能压弯薄板。
常见问题
- 钛合金是不是越快越不热?不是,进给要和刀具负载匹配,过载会崩刃。
- 涂层是不是关键?涂层有帮助,但几何角度、冷却和路径更重要。
- 球刀能不能消掉粗加工刀纹?可以,但前提是余量和步距受控。