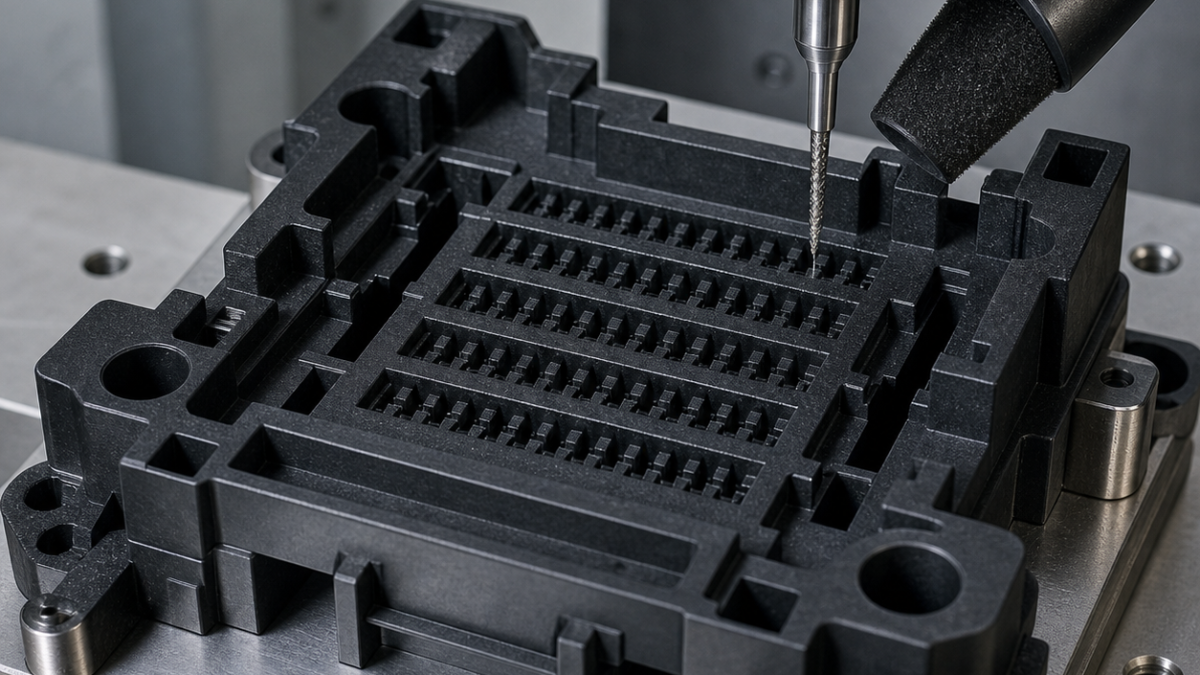
中文: PBT-GF30连接器检具配刀:0.60 mm针位腔
PBT-GF30连接器检具最常见的失效,是0.60 mm针位腔内残留玻纤毛边,或卡扣壁在夹紧时看似合格、释放后却弯曲。配刀应使用金刚石涂层硬质合金切磨蚀侧壁、抛光低螺旋刀轻精针位底面,并在每条功能支承轨下设置夹具支承。本案例把每个图纸特征同时对应到刀具和验证信号。
由连接器功能确定关键尺寸
底面A落在检验设备上,Ø6 H7孔B与6 mm长槽C确定方向。中央有48个矩形针位腔,宽0.600 +0.020/0 mm、长1.20 ±0.02 mm、深6.00 ±0.03 mm,相对A|B|C位置度0.025 mm。两个卡扣窗宽1.50 ±0.03 mm,四条支承轨高出腔底0.70 ±0.025 mm;外形对合格主连接器保留0.10–0.20 mm装配间隙。连续玻纤、熔亮层和底面翻边均不合格。
30%玻纤PBT只是材料族名称,纤维长度、成型方向、湿度状态和退火都会影响突破边。来料需要方向标识,首件在顺纤和逆纤边分别验证。
带质量信号的特征配刀表
| 特征 | 硬质合金刀具与刀柄 | 切削质量信号 |
|---|---|---|
| A面和外包络 | Ø10双刃金刚石涂层压缩刃硬质合金,20°、刃圆0.02 mm,短液压柄 | 上下剪切平衡抑制起毛;出现明亮熔亮带说明擦削或温度过高。 |
| 大让位腔 | Ø4三刃金刚石涂层硬质合金,30°变齿、R0.2、有效长10 mm,通气热缩柄 | 负载稳定和短颗粒屑表示切厚合适;长软丝屑触发进给与抽屑检查。 |
| 0.60 mm针位腔 | Ø0.50双刃金刚石涂层微立铣刀,15°低螺旋、缩颈有效长6.5 mm、刃口4 µm,超精热缩筒夹 | 通过两侧补偿形成宽度而非满槽切;宽度锥度或出口起毛图像增加即换刀。 |
| 针位腔底 | Ø0.45单刃无涂层抛光O刃硬质合金,R0.03、刃长1.0 mm、缩颈6.2 mm | 只轻扫0.015 mm底面,不拖纤维;禁止参与磨蚀侧壁开粗。 |
| 1.50 mm卡扣窗 | Ø1.2双刃金刚石涂层压缩刃硬质合金,18°、刃长5 mm,HSK-E25热缩柄 | 交替剪切支承窗两侧;高螺旋通用刀会向上拉薄卡扣壁。 |
| Ø6 H7基准B | Ø5.7双刃金刚石涂层硬质合金钻,130°、出口背衬;再用Ø6四刃PCD直槽铰刀 | 铰刀建立稳定坐标孔,不让磨损的针位刀影响基准尺寸。 |
| 长槽基准C | Ø3四刃金刚石涂层硬质合金,25°、刃长5 mm,对置两次精侧 | 用两个方向暴露纤维方向导致的破边差异。 |
| 0.08 mm倒钝 | Ø2三刃PCD倒角刀,60°夹角,程序宽0.08 mm | 受控切除毛丝;火焰抛光和刷磨会使针位变形并污染底面。 |
用主连接器验证工艺
夹具为铝制承座,在A面、四条支承轨和两处卡扣区下放可更换聚合物支承钮。两侧键只定位不挤压,宽顶板仅压工艺边。先轻铣A,再完成并探测B、C;大让位腔从中心向外开粗,此时针位区仍保持实心。
48个针位不按热量棋盘处理,而按连接器功能顺序:先地线针、再信号针、最后卡扣邻近针。每组完成后用合格主件试装。Ø0.50刀小螺旋进入、恒定吃刀开粗、每侧留0.012 mm,再分别顺铣一次精侧;O刃刀只接触腔底。
点式抽吸贴近切削区,防止玻纤屑二次碾切。冷空气只有在干燥、洁净并验证静电控制后使用,避免无控制高压吹屑。刀具寿命由同一参考角显微图、宽度趋势、负载和主件插入力共同决定,不能照搬其他PBT牌号的固定件数。
尺寸与功能共同检验
视觉三坐标测B-C、针位中心、宽度和卡扣边;低力共聚焦或白光测腔深与0.70 mm支承轨,不压弯薄结构。释放后用三点支承测A和轨高,再按实际装配支承复测。合格主件以受控速度插入,记录插入力和到位位置,但功能试装不能替代尺寸测量。
PBT-GF30加工0.60 mm针位腔用多大刀?
Ø0.50低螺旋金刚石涂层硬质合金微刀可给两侧留出补偿,并抵抗玻纤磨蚀。
为什么腔底单独用无涂层O刃?
它只承担极轻底面精扫,锋利抛光刃防止涂抹;若参加侧壁开粗会很快被玻纤磨损。
针位腔玻纤毛边怎样处理?
优先用压缩刃或低螺旋锋刃和程序倒角预防;刷磨或热抛光会把材料推入公差区。
延伸阅读:复合材料粉尘与边缘控制、微径立铣刀防折断。


