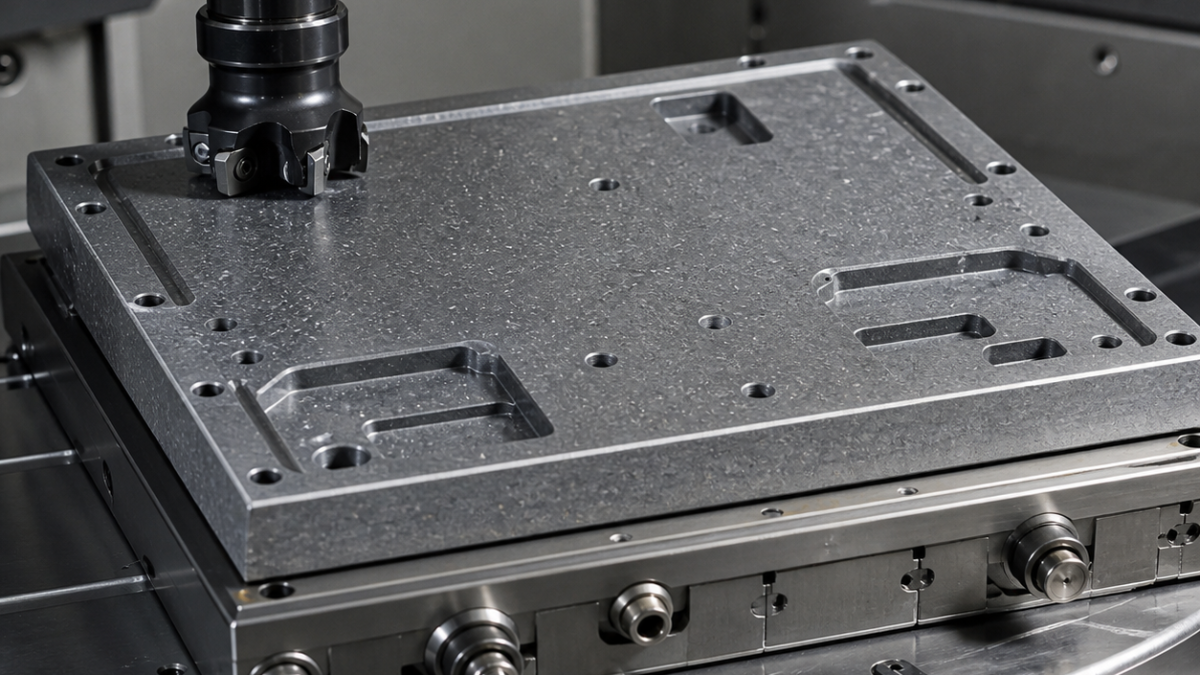
中文: AlSiC功率模块底板配刀:热界面平面度与镶件孔
AlSiC功率模块底板必须把高磨蚀开粗和热界面精加工分开配刀。可执行方案是用金刚石涂层硬质合金开腔、低跳动PCD面铣刀完成大基准,再以专用PCD定径刀加工镶件孔,同时让板件落在图纸定义的支承区。这样0.025 mm平面度不会被夹具坐标掩盖,碳化硅颗粒也不会在成品面上二次划削。
图纸控制的是功能表面
下热界面A为160 × 120 mm,释放后平面度0.025 mm、Ra 0.8 µm,局部颗粒脱落不得超过图纸认可样板。两处销孔B、C确定模块方向。另一面有四个2.00 ±0.03 mm隔离腔、1.20 mm周边密封台、十二个Ø5 H7压入螺纹镶件孔及四个Ø6 H8冷却歧管位置。腔底最小余厚3.00 ±0.05 mm,腔底对A平行度0.030 mm。
AlSiC由铝基体和硬质碳化硅颗粒组成。实际体积分数、粒径及状态必须以材料证书为准,因为它们会改变磨损和颗粒拔出。本路线按来料批次验证,不把所有AlSiC假定为相同切削性能。
按表面类别建立刀具卡
| 表面类别 | 刀具、刃口与刀柄 | 使用理由和排除方案 |
|---|---|---|
| 毛坯面与外形 | Ø12双刃金刚石涂层细晶硬质合金,30°螺旋、R0.3、刃长18 mm,动平衡热缩柄 | 涂层抵抗SiC磨蚀,大容屑槽排混合切屑;无涂层铝用刀直径损失过快。 |
| 隔离腔开粗 | Ø8三刃金刚石涂层硬质合金,变齿距、R0.5、有效长12 mm,通气液压柄 | 螺旋进入配恒定吃刀;高进给刀圆角过大,无法保护1.20 mm密封台。 |
| 腔壁和1.5 mm内角 | Ø3四刃金刚石涂层硬质合金,25°、R0.15、刃长7 mm,超短热缩接长 | 四个有支承刃完成磨蚀侧壁,拒绝为无用伸出量牺牲跳动的长刀。 |
| 热界面A | Ø63五齿PCD面铣刀,轴向跳动调至0.003 mm以下,0.05 mm修光刃,HSK-A63端面接触刀杆 | 单次轻载顺铣形成一致纹路;硬质合金面刀磨损变化会在160 mm表面印出台阶。 |
| Ø5 H7镶件孔 | Ø4.7金刚石涂层内冷硬质合金钻,140°;随后Ø5六刃PCD直槽铰刀,6 µm刃口,液压柄 | 磨蚀钻孔后由铰刀定压配尺寸;插补会使十二孔随刀径磨损逐个变化。 |
| Ø6 H8歧管孔 | Ø5.6 PCD刃硬质合金钻+可调PCD精镗刀夹,R0.1,短模块头 | 精镗可修正颗粒引起的底孔偏移,固定铰刀只会跟孔走。 |
| 沉孔和0.15 mm倒钝 | Ø9三刃金刚石涂层带导向沉孔刀;Ø6双刃90°PCD倒角刀 | 带导向保证镶件座垂直,手工砂磨会圆化密封台并污染A面。 |
两种支承回答两种问题
腔体开粗时,毛坯落在三处厚壁下方的淬硬垫块上,周边低力限位。腔底留0.08 mm、侧壁留0.05 mm,从中央最深容积向外加工,让余下筋位持续支承。随后完全释放、清洁并在检验温度恒温,先测自然翘曲。
精A面时翻到真空夹具,真空台只在刚性区域设密封支承;真空值由挠度试验确定,不追求最大。PCD先在边缘切验证带,确认修光刃高差和颗粒拔出,再走完整一刀。A建立Z后完成镶件孔,但所有加工及清洁检验结束前不压装镶件。
无论点式干抽还是验证过的湿式捕集,都必须阻止磨粒返回主轴和导轨。负载斜率上升、圆角损失、PCD刃带发灰或钻孔推力增加都结束刀具寿命,不能等崩刃后才换刀。
把检验与温度、支承绑定
在规定温度下用校准平台和扫描测头检查A自由状态;白光对照认可样板测Ra和颗粒拔出。三坐标建立A-B-C并测腔深、底厚和孔位,气动或合格塞规测镶件孔。再用接近装配支承的低力夹具复测A,区分真实形状与安装响应。报告记录材料批号和PCD刃号。
AlSiC热界面用什么刀最容易保证平面度?
用修光刃匹配、低跳动PCD面铣刀完成最终大面,但必须在实际材料批次上先验证。
为什么镶件孔不直接用立铣刀插补?
磨蚀材料会持续缩小刀径,导致各孔尺寸顺序漂移;PCD铰刀或精镗头更容易测量和补偿。
AlSiC应该干切还是湿切?
取决于机床、材料和暴露控制评估;两者都必须有效捕集磨粒并防止循环,不能开放扬尘。
相关内容:铝基材料PCD刀具选择、精密刀具跳动控制。


