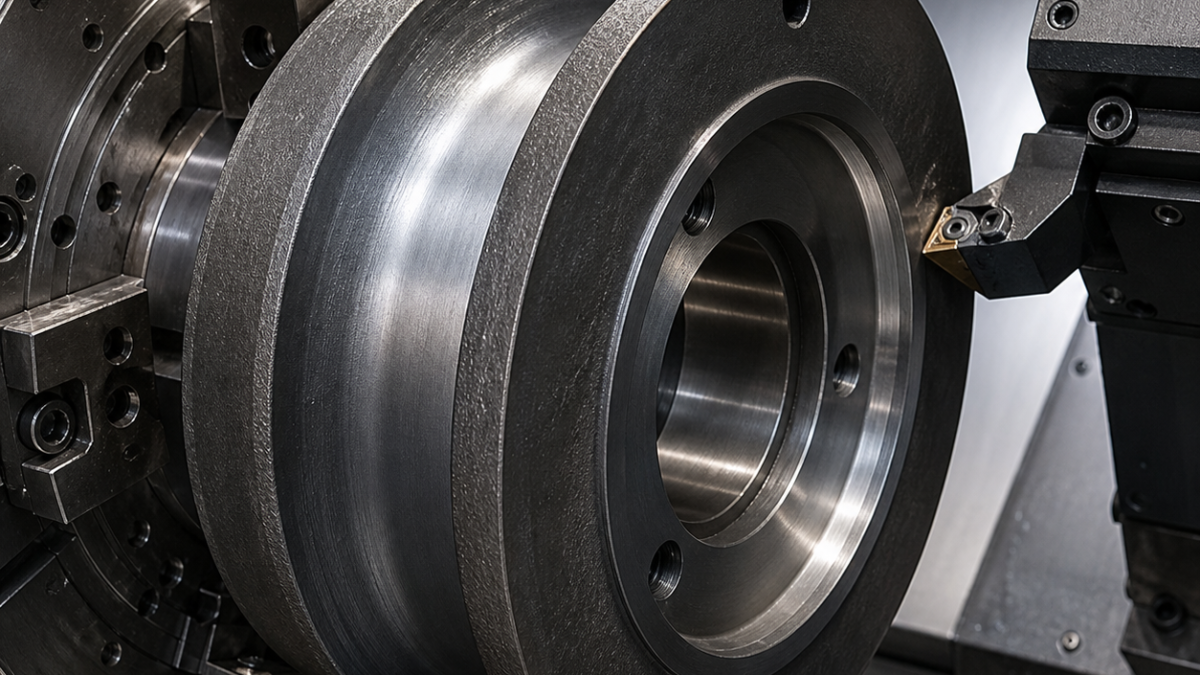
中文: AISI 4340钢丝绳滑轮配刀:U形绳槽与轴承孔
AISI 4340钢丝绳滑轮的关键不是单纯车一个大槽,而是让U形绳槽中心、两个轴承座和侧面跳动在调质锻件释放后仍共用一条轴线。本假想案例先建立半精轴承孔,再以胀芯转移基准,用有支承的圆刀片分段成形绳槽,最后用独立精镗头校正孔系。
围绕绳索轨迹读图
滑轮外径Ø420 mm、总宽58 mm。基准孔A为Ø100 H7,两侧有Ø118 H8×12 mm轴承沉座;侧面B控制轴向,润滑横孔为角向C。绳槽根圆弧R13.0 ±0.05 mm,开口25.8 ±0.08 mm,深22.0 ±0.10 mm,Ra 1.6 µm。槽中心距B为29.00 ±0.04 mm,槽对A径跳0.040 mm,两个侧面对轴承轴线端跳0.030 mm。
本路线假定AISI 4340已调质至32–36 HRC后精加工。投入精刀前检查硬度均匀性和锻造皮;磁粉或其他安全检验必须按产品规范执行,本案例不擅自编造验收要求。
按径向负载安排的配刀表
| 工序 | 刀具组合 | 负载管理理由 |
|---|---|---|
| 锻件端面和轮缘粗车 | CNMG 120412 ISO-P25 CVD TiCN/Al2O3硬质合金,强断屑、R1.2,Capto C8刀柄 | 强刃在稳定切深下去锻造皮;锋利PVD精刀在均匀材料出现前会崩。 |
| A孔预加工 | Ø80四刀片ISO-P30可转位硬质合金钻,2×D;随后双刀夹粗镗头,R0.8 | 平衡切削并留0.35 mm径向余量;此时单刃深镗会放大锻件偏心。 |
| B面及对侧面 | WNMG 080408 ISO-P15 CVD硬质合金,1.5 mm修光刃,中性主偏,刚性端车柄 | 修光刃在有效进给下保持Ra 1.6 µm,两侧交替轻切平衡残余应力。 |
| U槽体积开粗 | RCMT 1204圆形ISO-P25 PVD-AlTiN硬质合金,正角断屑,R6圆刃,增强上压刀柄 | 仿形车让接触点沿圆片移动;25.8 mm满宽成形刀径向力过大且夹屑。 |
| 绳槽半精 | RCGT 1003精磨正角细晶P20硬质合金,AlTiN、刃钝6 µm、R5,减振模块柄 | 较小接触弧在两侧和槽底均留0.15 mm;负前角圆刀会推开轮缘。 |
| 绳槽精车 | 两片配对RCGT 0803 PVD-AlCrN硬质合金,R4、抛光前刀面、刃钝4 µm;分别负责左侧/槽底和右侧/槽底 | 分刀减少包络接触,并可补偿R13.0;拒绝径向力大、易颤的宽成形刀。 |
| Ø100 H7和Ø118 H8 | 可调双刃精镗头,ISO-P10金属陶瓷级硬质合金刀夹,R0.2修光刃,短HSK-A100柄 | 在同轴上分别补偿孔和两个座,长铰刀不能独立修正各直径。 |
| Ø6润滑横孔 | Ø6三刃AlTiN内冷整体硬质合金钻,140°、5×D;Ø8四刃90°倒角刀 | 内冷排出径向长孔屑,HSS啄钻会在32–36 HRC孔壁反复擦削。 |
| 横孔内侧突破 | Ø10四齿PVD硬质合金45°反倒角头,细模块杆 | 不在轴承孔附近手工砂磨。 |
从软爪向成品孔转移基准
第一装夹用三软爪夹合格锻造带,两个侧面交替轻切,粗轮缘并将A预留0.35 mm。完全松夹恒温和释放后,第二装夹用长胀芯定位半精A,B靠三处轴向垫块。通过释放前后圆度差限定胀紧压力。
RCMT按径向层打开U槽,每条路径从侧壁进入并离开槽底,避免最低点夹屑。半精按法向均留0.15 mm。左右精刀交替完成两侧,只有开口和侧角合格后才融合槽底;恒线速在根部设转速上限,保留扭矩裕量。
两侧冷却喷嘴对准切削点,下喷嘴清槽底。与滑轮固有频率一致的波纹、最大接触线缺口磨损、开口缩小或槽底负载尖峰都结束刀具寿命。不能用精刀强行抹掉粗车颤纹,否则未知轮廓误差会被带入R13。
沿轴承轴线检验
内径表和圆度仪验证Ø100 H7及两个沉座。滑轮装在校准检验芯轴上,扫描测头测槽半径、开口和中心偏置,指示表连续记录360°径跳;两侧端跳也对同一芯轴测量。内窥镜检查横孔突破边,两侧槽壁和槽底分别测粗糙度。
为什么先建立轴承孔再加工绳槽?
胀芯把轴承轴线直接变成加工轴线,槽径跳不再继承毛坯外圆偏心。
U槽是否适合用满轮廓成形刀一次精车?
本路线不采用。将左侧、槽底和右侧分给有支承的圆刀片,可减径向力并补偿轮廓。
大型4340滑轮怎样识别颤振?
把主轴负载、振动趋势和轮廓扫描结合;周期波纹或槽底负载峰是稳定性信号,不能靠抛光掩盖。
参考:夹具与颤振控制、硬质合金磨损特征判断。


