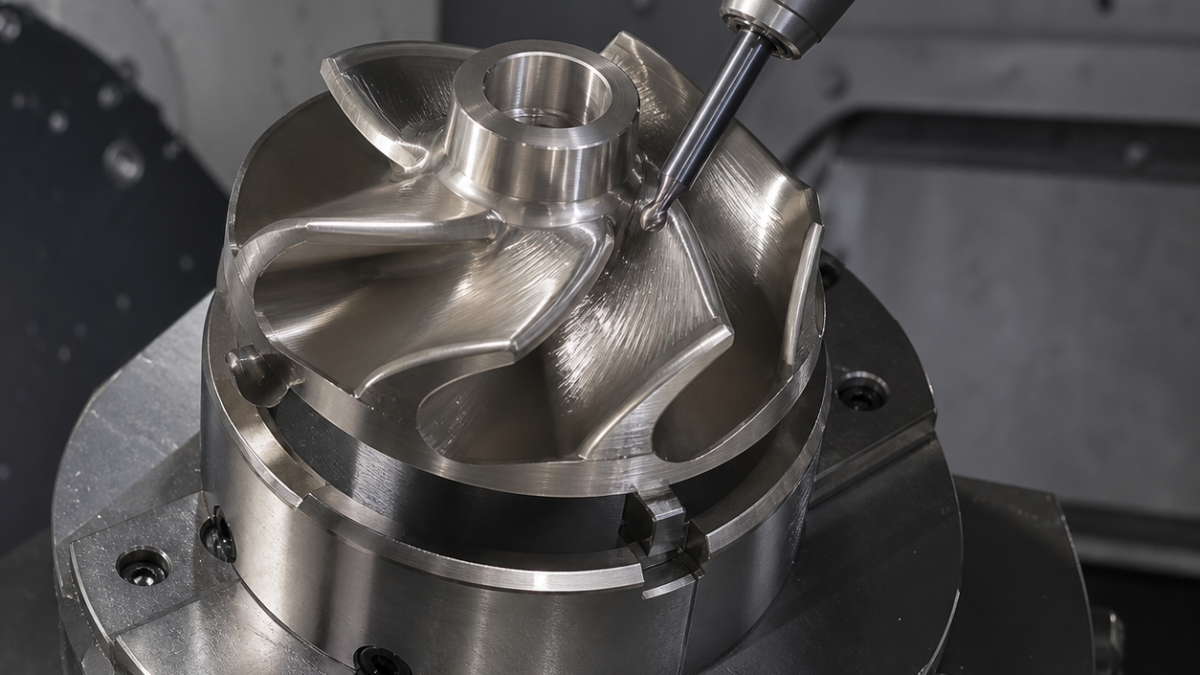
中文: Monel K-500闭式叶轮加工:五轴叶道与刀寿命控制
先给结论:Monel K-500闭式叶轮应以内孔和后端面建立功能基准,先验证五轴刀具与刀柄可达性,再用恒定切屑厚度分阶段加工叶片;停顿和擦削会加工硬化,迅速恶化刀寿命与接刀纹。本案例为独立假设。
先验证图纸可加工性
叶轮Ø148 mm、七条弯曲叶道、内孔Ø32 H6、尾缘0.8 mm;孔轴对盖板跳动0.04 mm,叶型轮廓度0.08 mm,过流面Ra 1.6 µm。A为孔轴,B为后端面,C为平衡索引。截面需核对最小刀径、刀柄避让和测头视线,实际瓶颈是盖板开口。
刀具负载和夹具共同设计
韧性PVD涂层硬质合金刀片先去锻皮,正前角变螺旋整体硬质合金桶形刀和锥形球刀精叶道;内冷高压切削液必须到达盲侧。软爪先加工B和半精孔,再用双接触胀轴以内孔定位、端面承托轮毂,避免夹紧盖板。
交错开粗和无痕精加工
先开每隔一条的叶道,再加工其余叶道,叶片留0.7 mm、轮毂和盖板留0.4 mm。五轴渐变刀路保持接触负载并把冷却液导向出口。半精后测回弹;桶形刀精大面,锥球刀清根,重叠区避开高流速区。旋转轴平滑化避免换向停痕,尾缘在两侧稳定后才做到0.8 mm。
加工硬化与检验
扭矩上升、蓝灰擦痕或接刀带变宽都要求检查刀刃。转角保持有效进给,重新切入使用预设引入。转台三坐标从A-B-C扫描叶型、喉部面积和跳动;内孔在三处气测,粗糙度沿流向取样。低速平衡只确定修正区,最终高速验收遵循后续规范。
常见问题
Monel K-500为何伤刀?
韧性、积热和加工硬化会放大擦削,需正前角、稳定切屑和有效内冷。
闭式叶轮适合什么刀路?
本案例采用经防碰撞验证、刀轴平滑且吃刀稳定的五轴渐变刀路。
叶道怎么检测?
以内孔功能基准扫描叶型和喉部面积,再关联跳动、粗糙度和平衡数据。


