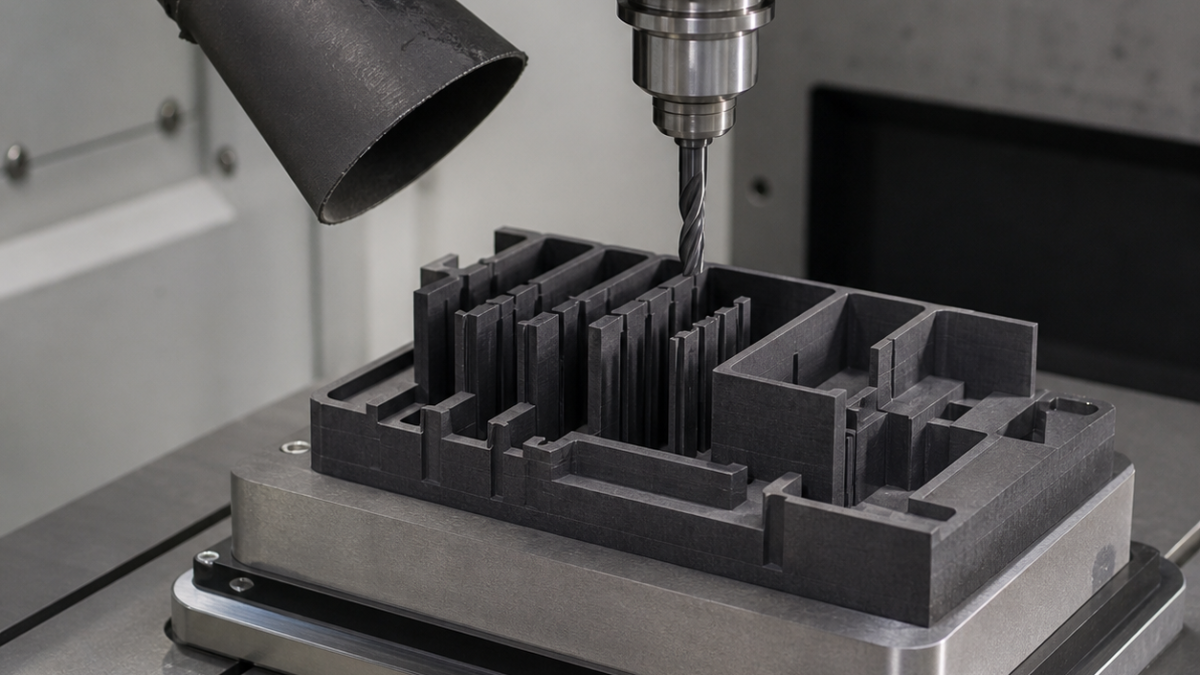
中文: 石墨EDM电极加工:薄筋、清角与粉尘控制
搜索问题先回答:细颗粒石墨薄筋电极必须先在图纸与CAM中明确粗放电、精放电缩放量和摇动量,再以大基准面支撑,从开放区域逐步进入窄槽,并用锋利金刚石涂层硬质合金刀具配合源头抽尘。本案例为假设工艺,不涉及真实客户。
先核对“反形”尺寸
电极为82 × 64 mm,筋高28 mm、筋厚1.2 mm、根部R0.4;粗放电单边缩小0.18 mm,精放电缩小0.06 mm。A为夹持面,B、C为正交找正面。图纸需说明尺寸属于电极还是最终型腔,并注明CAM是否已包含摇动量;薄筋厚度和根圆角比非功能外表更优先。
刀具、装夹和走刀
6 mm金刚石涂层硬质合金刀开粗开放区,2 mm避空颈刀半精窄槽,0.8 mm两刃刀清根。刀柄低跳动、刃长只覆盖必要深度。工件用均匀薄胶层粘接在重复定位托盘,并设侧向止挡;多孔石墨不能只靠真空。自适应开粗侧留0.25 mm、底留0.15 mm,半精后只留0.04 mm。相邻槽交错加工,清根只顺铣一次,进刀点放在开放区。
粉尘、崩边与刀寿命
本路线采用干切和石墨专用源头抽尘,开机前实测吸口流量。石墨重切会表现为亮带、圆角变大和微崩口,因此用主轴负载趋势与10倍影像决定换刀,不设虚构寿命件数。精电极使用保留的新刀,禁止砂纸修筋。
检验与放电交接
光学三坐标建立A-B-C,测筋厚、高度、根R和缩放量;释放前后复查夹持面平面度。关键角用校准轮廓图比对,粗、精电极报告分开编号,并确认安装面无粉尘。
常见问题
石墨电极用什么硬质合金涂层?
本案例选金刚石涂层细晶硬质合金,以降低磨粒磨损造成的刃口圆化。
薄筋怎样防崩?
控制跳动和悬伸、交错去料、保留很小且均匀的精加工余量,并从开放区进刀。
石墨必须干切吗?
不是绝对;本路线采用经过确认的干式抽尘系统,湿加工则需另行解决泥浆与计量污染。


