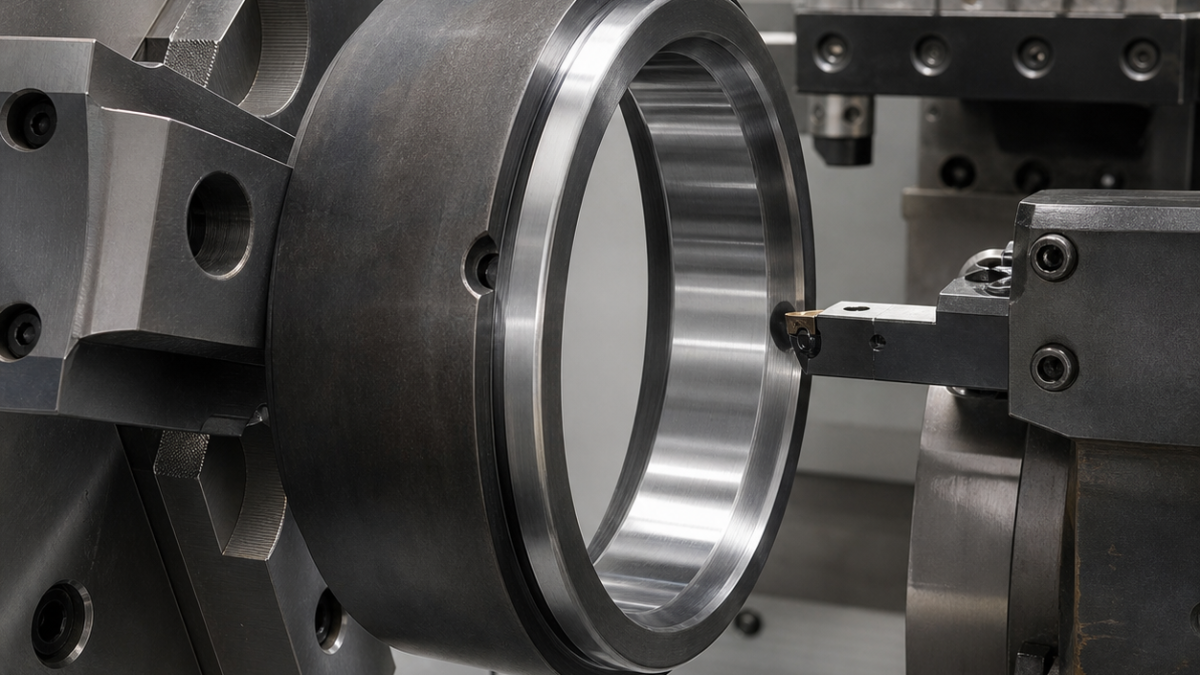
中文: 淬硬52100轴承外圈加工:滚道圆度与精整交接
直接回答:淬硬52100外圈要稳定达到滚道圆度,必须在热处理前均匀留量、用低压力装夹并验证释放变形、硬车时连续切除余量,并把夹持状态与自由状态数据分开。退火态由硬质合金预加工,60–62 HRC滚道由CBN精加工。
尺寸链跨越热处理
外圈Ø126 × 24 mm,内滚道带冠形,释放态圆度0.012 mm,滚道对外圆跳动0.015 mm,Ra 0.2 µm,并有浅润滑槽。A为滚道轴,B为端面,C为外圆标记。淬火前滚道留直径0.35 mm、端面每侧0.20 mm;淬火后实测余量,不能按理论膨胀假定。
退火态先创造均匀余量
正前角涂层硬质合金刀片车端面和孔,硬质合金切槽刀把润滑槽预留。软爪宽带夹外圆,两面交替加工,保证孔、外圆和端面有足够同心度,使热变形后仍为连续可切余量。标记避开功能面,回火硬度按图达到60–62 HRC。
淬硬后只施加可验证的夹紧力
加工前绘制三截面圆度和余量图。六段精镗软爪宽带接触外圆,通过夹紧、释放对比确认液压压力。刮光型CBN刀片恒线速硬车,不得停顿;冠形由生成刀路形成,不使用高力成形刀。两次半精去除不均匀硬皮,终刀连续切0.06 mm径向余量。
表面完整性和检验
刃口磨损、低进给和积热会增加白层风险,以声学、切削力和表面趋势分度刀片。若规范要求更严格的残余应力或亚表层条件,仍移交磨削或超精,不宣称硬车万能替代。圆度仪在释放态三截面测量并分离谐波棱圆;三坐标关联滚道、B面和外圆,气动量仪恒温测径,轮廓仪顺、横滚道测Ra和纹理。清洗消磁后终检。
常见问题
52100滚道能用硬车代替磨削吗?
只有在圆度、粗糙度和表面完整性验证均通过时;高要求场合仍可能需要磨削或超精。
为何必须松夹测圆度?
薄环在爪内可能看似圆,释放后却恢复成多棱变形。
60–62 HRC用什么刀?
本路线用CBN连续精滚道,硬质合金负责退火态预加工。
延伸阅读:薄环自由状态检验和尺寸与位置的检验逻辑。


