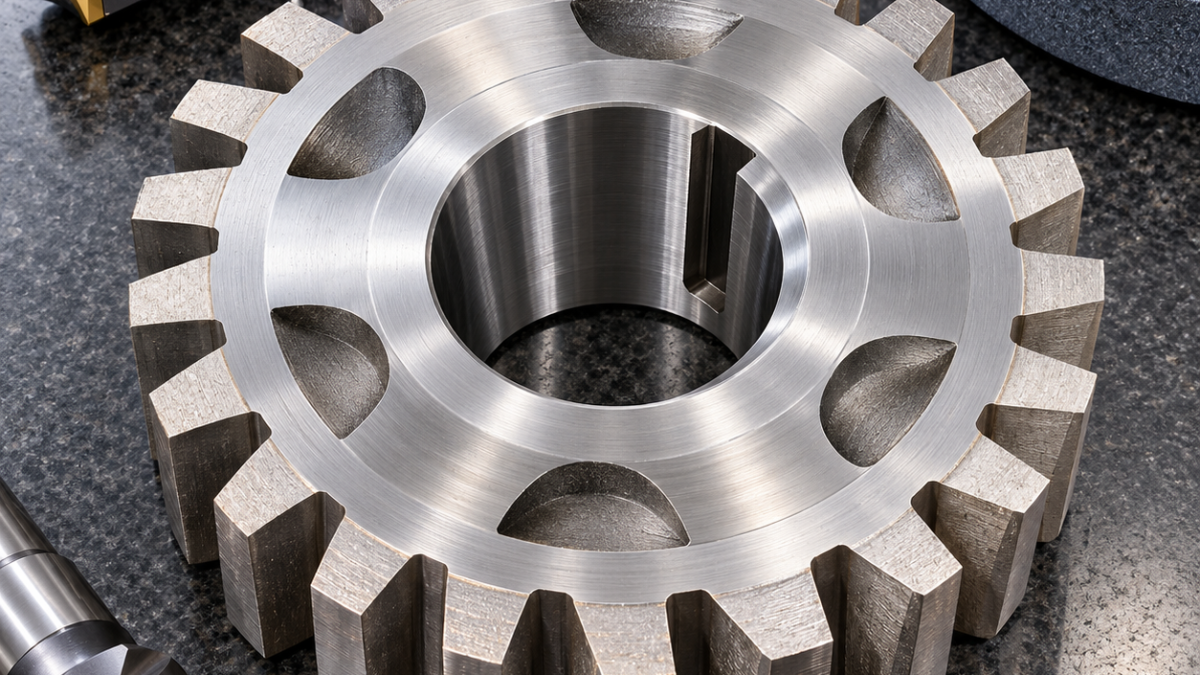
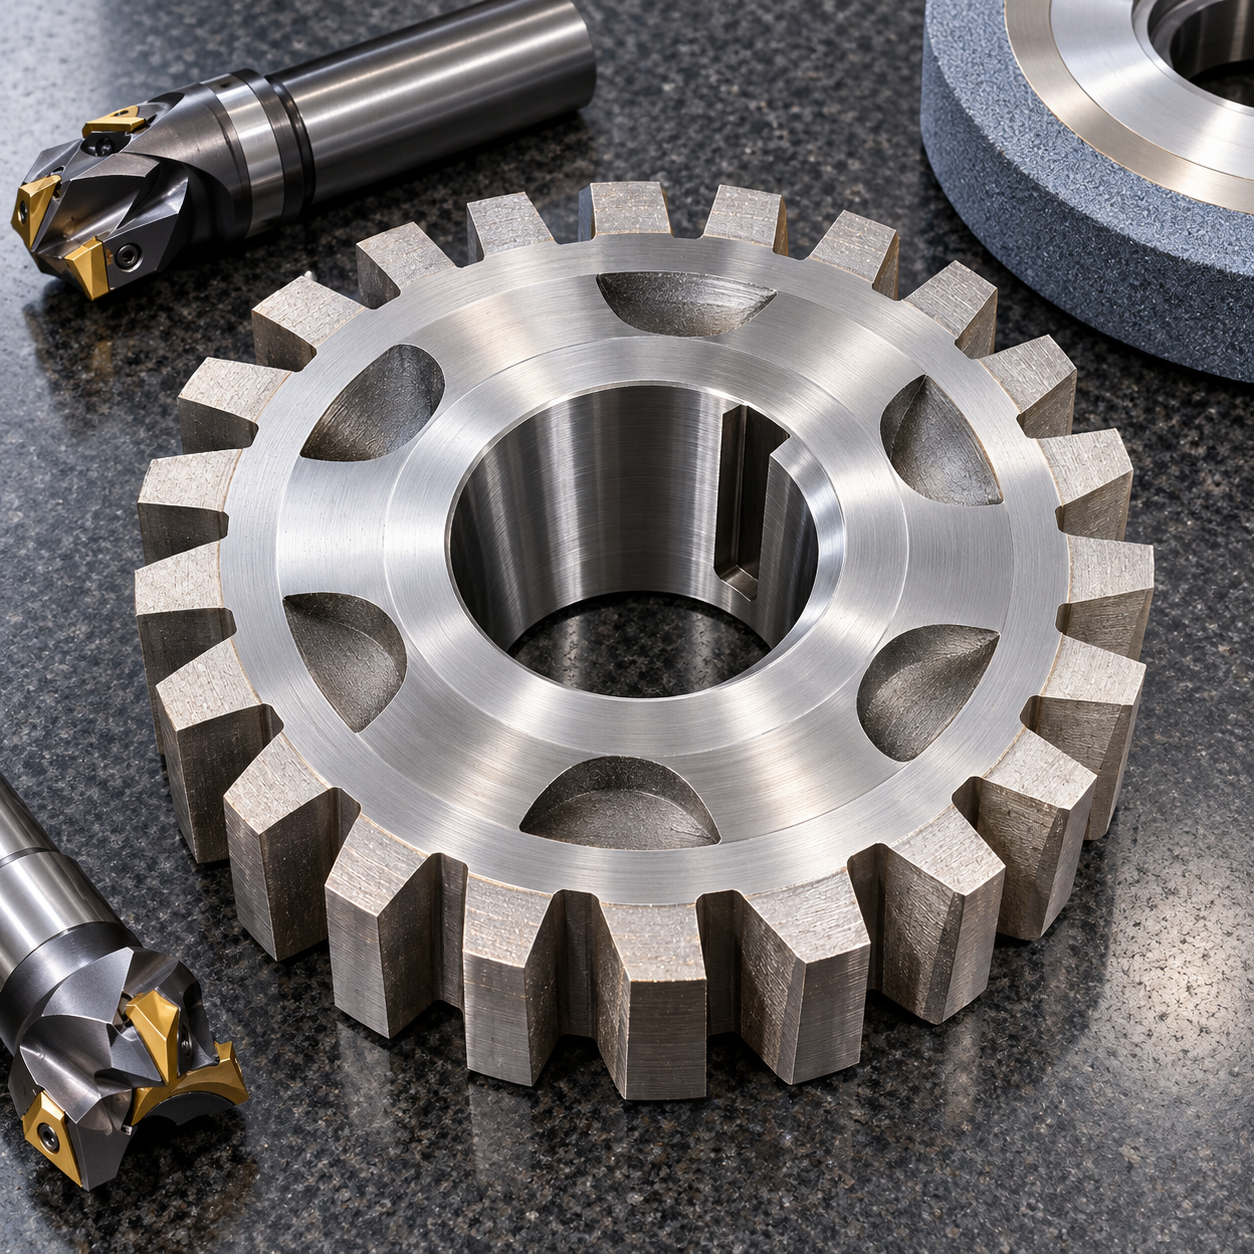
中文: M42 插齿刀坯锥孔、键槽与磨削余量配刀
本案例由成品刀具基准控制,而不是由可见齿圈控制。刀杆锥孔决定旋转,键槽传递扭矩,齿形预制还必须为热处理变形和最终齿面磨削保留均匀修正量。淬火前全部做到名义尺寸,反而会失去纠偏空间。
让成品锥孔控制齿圈跳动
退火 M42 以耐磨 PVD 硬质合金刀片稳定进给车端面和外圆。12 mm 可转位硬质合金钻开中心孔,减振镗杆加工刀杆锥孔并留内圆磨余量。4 mm AlCrN 硬质合金刀以摆线刀路粗铣内键槽,不用窄拉刀强推,以免软态锥孔扩口。
M42 插齿刀坯特征—刀具表
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 端面与外圆 | 受控钝化 PVD 硬质合金车刀 | 稳定切削退火 M42;铝用抛光刃易崩。 |
| 刀杆锥孔 | 12 mm 硬质合金钻+减振镗杆 | 轴线可修正;锥铰刀会跟随入口误差。 |
| 内传动键槽 | 4 mm AlCrN 硬质合金刀,热缩加长柄 | 摆线控制受力;窄拉刀会撑大孔口。 |
| 排屑凹口与齿槽 | 10 mm 五刃 AlTiN 刀+可转位槽铣刀 | 对称切削平衡应力和磨量。 |
| 硬化锥孔与端面 | 陶瓷结合剂 CBN 内圆和端面砂轮 | 热处理后恢复基准;硬车断续面跳动风险高。 |
在软态建立可测的预制形状
10 mm 五刃 AlTiN 刀按对称顺序加工径向排屑凹口。齿圈用可转位硬质合金槽铣刀开齿,齿根和两侧保留等量磨量。真空淬火和三次回火后,先用陶瓷结合剂 CBN 完成锥孔与两端面,再以它们作为齿形磨削基准。
按表面功能分配磨削余量
标准刀杆蓝油检查锥面接触,按实际夹紧力检测端面跳动。进入昂贵齿形磨削前,CMM 先映射齿槽分度和剩余齿侧余量,并完成磁粉与硬度梯度检查。换刀依据锥孔振纹、齿槽宽度漂移和刀角磨损。
相关配刀案例: hardened plate allowance planning; carburized profile allowance.
插齿刀坯配刀问答
为何不在硬化后加工键槽? 只能采用受限 EDM 或磨削,并可能扰动成品锥孔。为何先磨端面? 它们建立齿形磨削轴向座面。开齿刀能否形成最终齿形? 不能,它只建立均衡磨量。


