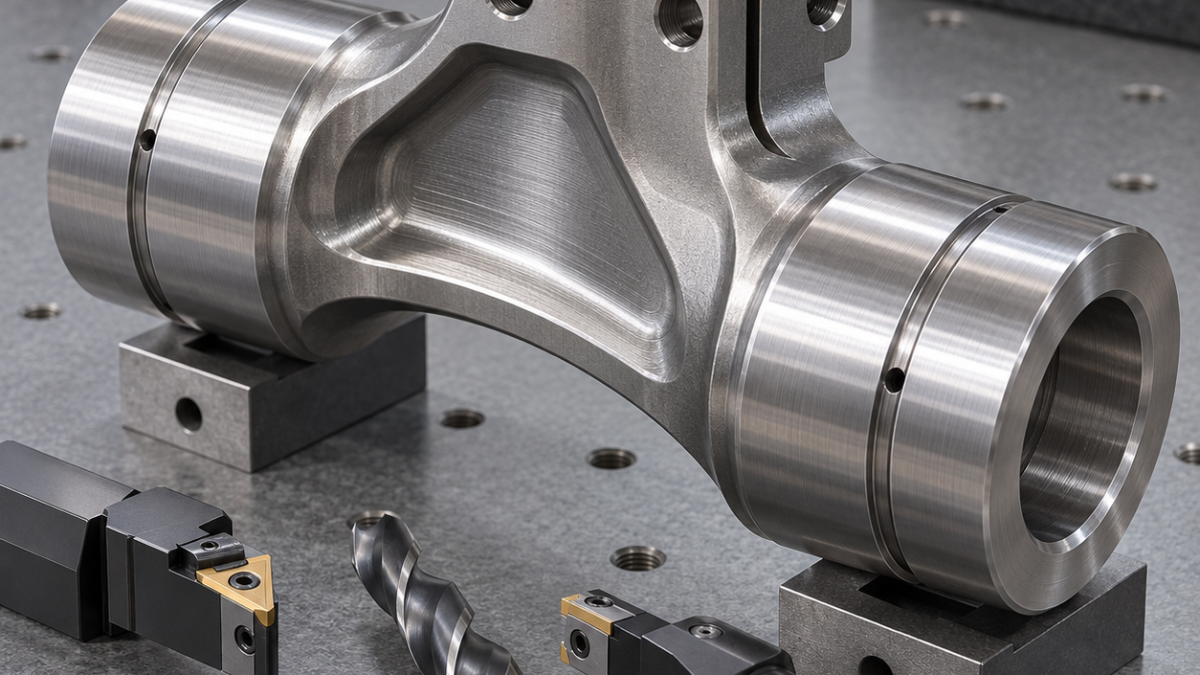
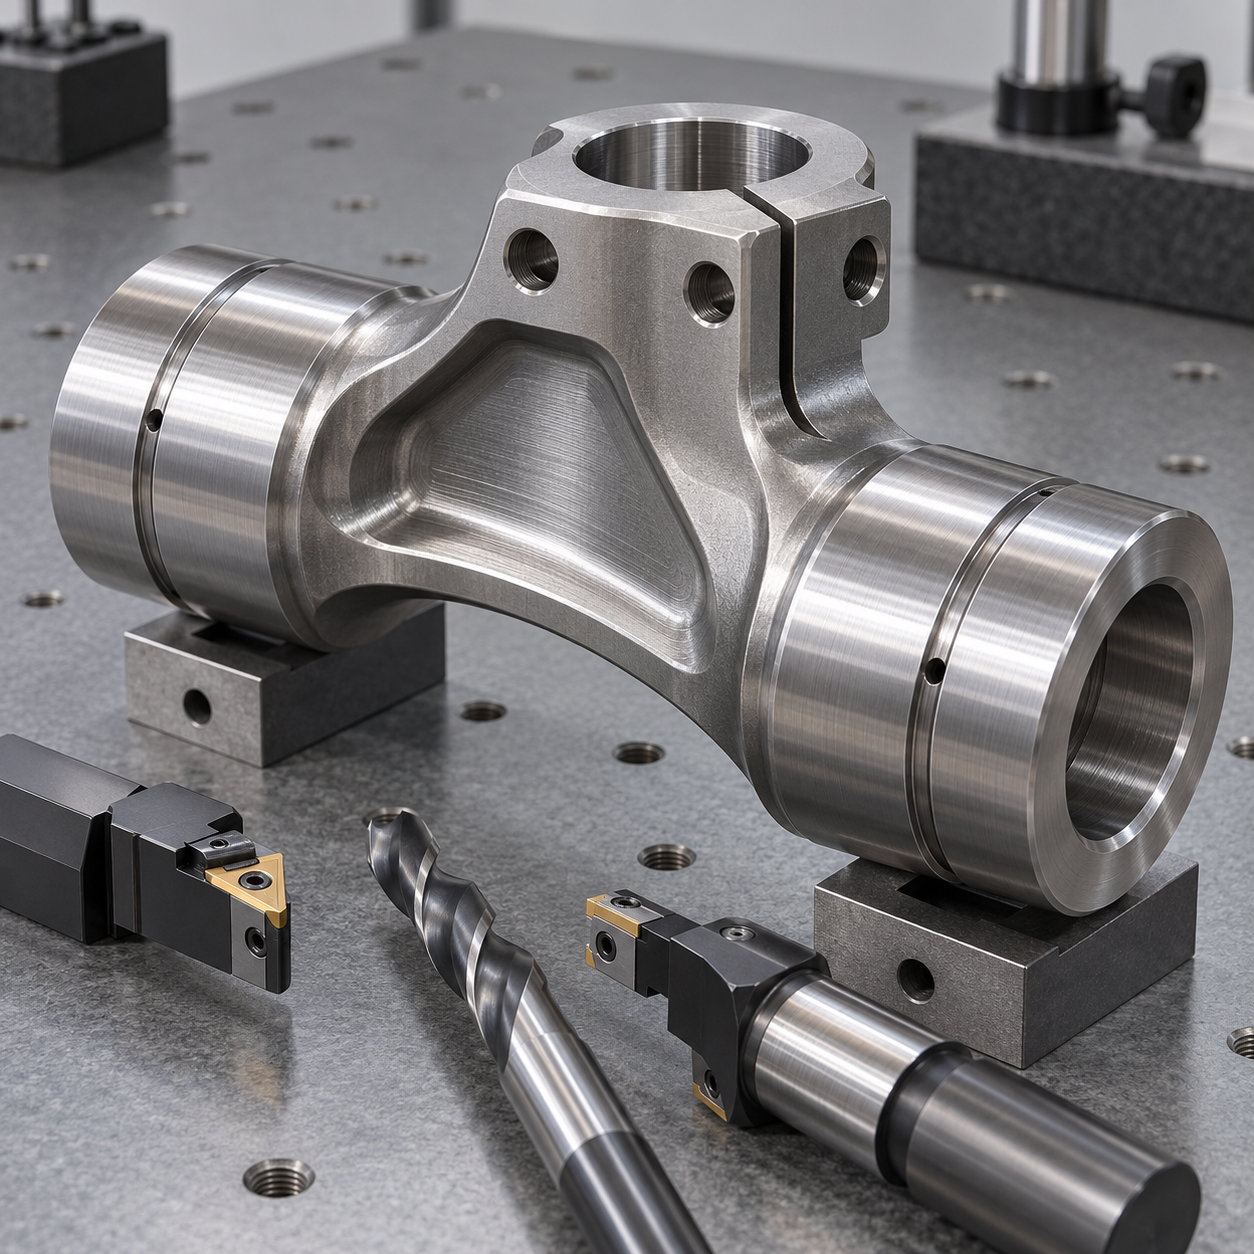
中文: 300M 旋翼耳轴对置轴颈、夹紧缝与油槽配刀
这张图纸的核心是热处理后哪些部位会移动。两端轴颈跨越减重腹板共用一条轴线,而夹紧缝闭合时不能把任一轴颈拉成椭圆。工艺要给硬化后磨削保留正确余量,并在主轴线得到证明后再释放柔性结构。
围绕轴颈中心线建立热处理误差预算
锻件正火后探测毛坯,两端面和轴颈包络从共同中心加工。可转位高进给铣刀分层交替开中部减重区,16 mm 变螺旋立铣刀顺接腹板。韧性 CVD 车刀半精轴颈,两端保留相等磨量,并保护后续热处理定位中心孔。
从锻件到硬化耳轴的刀具决策
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 锻件基准与端面 | 80 mm 可转位面铣刀、韧性 CVD 刀片+硬质合金中心钻 | 建立均衡中心;单夹毛坯端会偏置余量。 |
| 中部减重腹板 | 高进给粗铣刀+16 mm 五刃变螺旋刀 | 交替分层平衡应力;满槽深切会弯腹板。 |
| 对置轴颈 | CVD 半精车刀+陶瓷结合剂 CBN 砂轮 | 磨量跨越热处理;单纯硬车易产生多棱和氧化层损伤。 |
| 夹紧缝与螺栓孔 | 1.2 mm PVD 锯片+8 mm AlTiN 插补刀+硬质合金铰刀 | 低力开缝并稳定孔径;拉削会楔开夹口。 |
| 润滑槽与交叉口 | 2 mm 全圆弧槽刀+反倒角刀 | 圆角和内口可测;手工去毛刺不可追溯。 |
开夹紧缝前保持对称粗加工
淬回火后修复中心孔,顶尖定位磨削对置轴颈。装入全长支撑芯轴,以 1.2 mm PVD 硬质合金锯片开夹紧缝;横向螺栓孔先用 8 mm AlTiN 刀圆插补校正位置,再用硬质合金铰刀定尺寸。若在淬火前开缝,开口变形难以预测。
释放开口但不牺牲圆度
2 mm 全圆弧硬质合金槽刀加工润滑槽,反倒角刀处理供油孔交叉口。顶尖间测同轴度,随后分别在螺栓松开和按图纸扭矩夹紧状态测圆度。全部磨削后做磁粉检查,质量计划需要时增加磨削烧伤检测。
相关配刀案例: landing-gear axle tooling; fork and pin-bore tooling.
300M 耳轴配刀问答
为何轴颈采用磨削? 圆度和热处理氧化层余量更适合受控磨削。为何先插补再铰? 插补校位置,铰刀稳尺寸。锯片何时换? 槽宽、侧毛刺或主轴负载趋势越界时。


