中文: 高进给铣削配刀:浅切深粗加工与深型腔余量控制
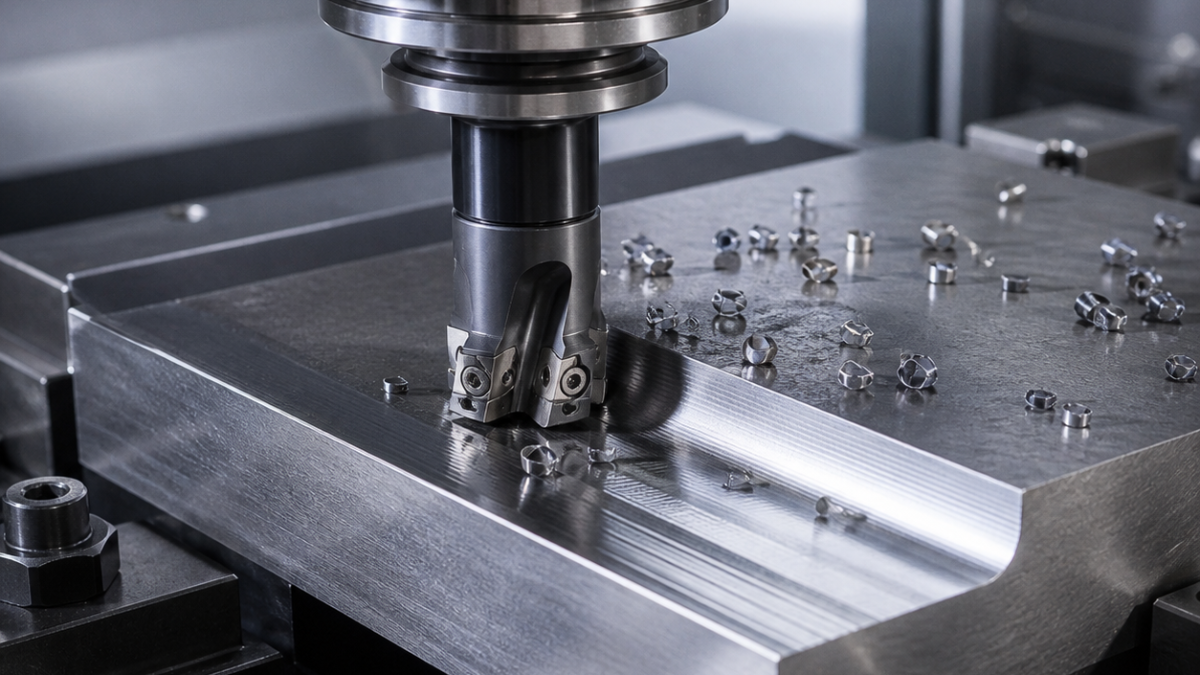
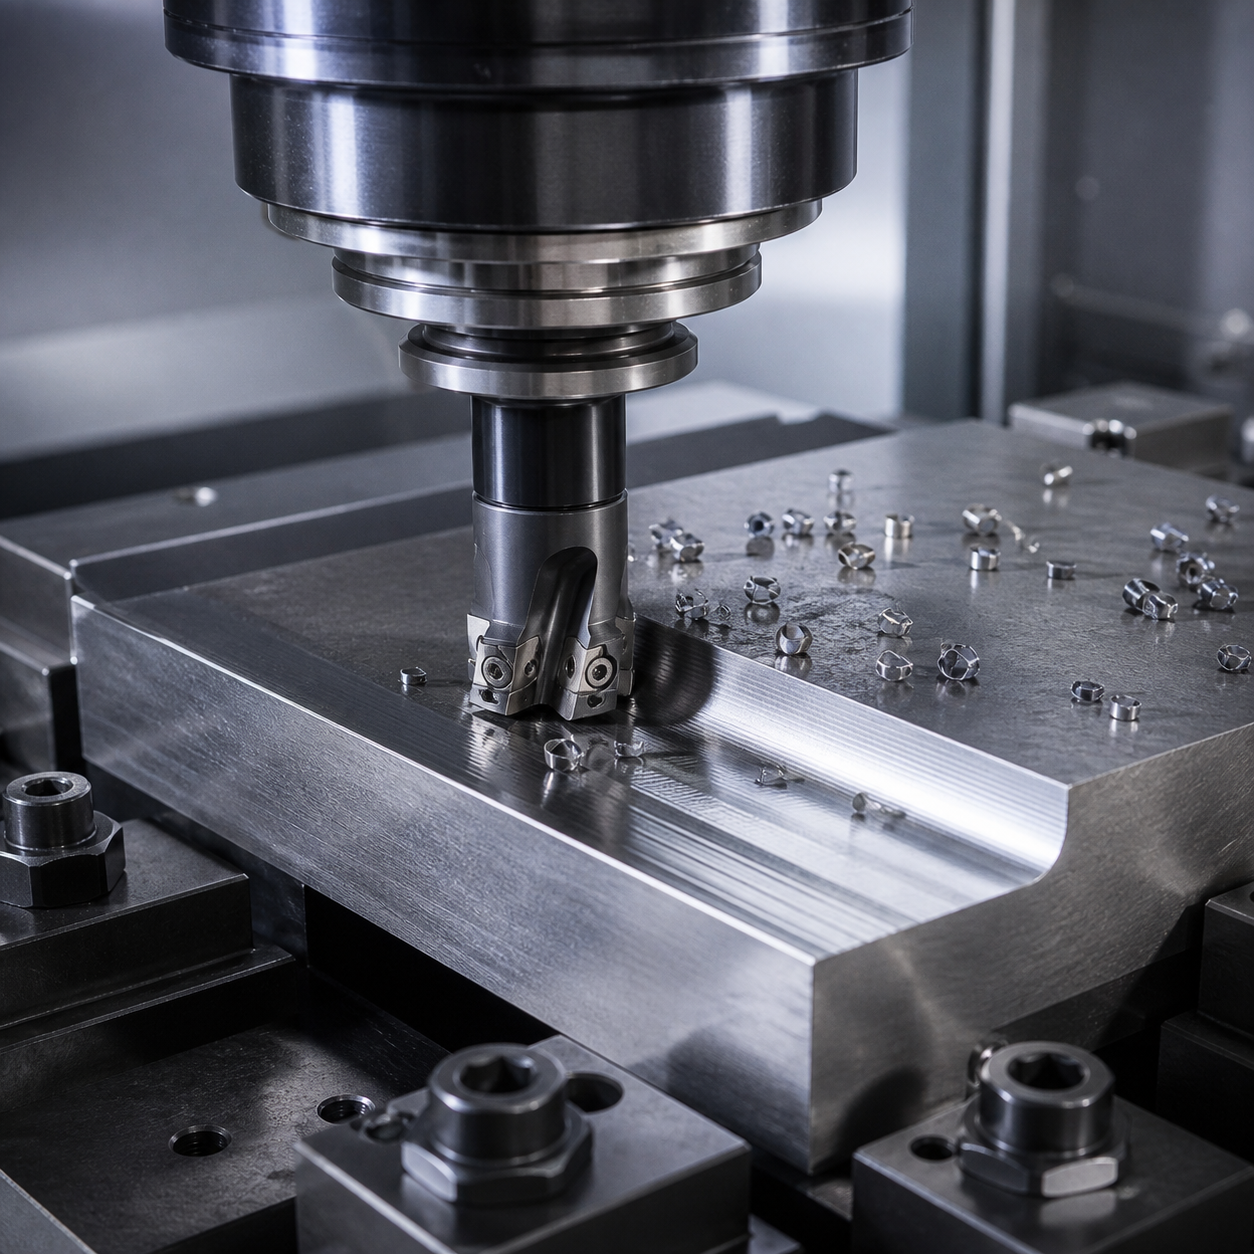
高进给铣削利用小主偏角把较大的编程每齿进给转化为较薄的轴向切屑,但并不等于所有粗加工都能高速完成。图纸必须给刀体留出通道,还要预留小刀清角和底面精加工余量。
先按图纸限制刀体尺寸
标出型腔开口、最小圆角、侧壁斜度、底面余量、断续区域以及刀柄端面到加工面的距离。优先选择能够安全进入的最大刀体,同时确认刀片扫掠后留下的余量可被后续刀具切除。开放型腔可用Ø32可转位高进给刀,窄窗口更适合Ø12整体硬质合金高进给刀;两者都不应承担直壁最终尺寸。
| 图纸条件 | 刀具与刀柄 | 刀路和余量 | 排除或检查 |
|---|---|---|---|
| 开放型腔,深度小于2D | Ø25–40可转位高进给刀,韧性PVD刀片,短刀杆 | 小ap、圆弧恒定吃刀,保留壁面和底面余量 | 刀体间隙不足即排除;检查底面波纹 |
| 入口狭窄 | Ø8–16整体硬质合金高进给刀,4–6刃,AlTiN/AlCrN | 确认可中心切削后螺旋进刀,由大到小清残料 | 核对缩颈间隙与容屑 |
| 氧化皮或断续硬层 | 加强刃口、韧性牌号,按材料选择气冷或冷却液 | 条件允许时首刀切到硬层下方,进刀不停止 | 观察切深线微崩刃 |
| 型腔旁薄筋 | 小直径低切削力刀具,最短悬伸 | 两侧交替去料,薄筋释放前停止粗铣 | 松夹后测筋厚和变形 |
主偏角同时改变切厚与受力方向
参数必须来自对应刀片、材料和主偏角的厂家数据。切屑减薄允许提高编程每齿进给,但真正上限由刀尖载荷、机床加速度与刀路曲率决定。保持径向吃刀可预测,内拐角用平滑过渡或小刀清角,不能把15°刀片的高进给直接套到另一种几何。
粗铣、清残料和精加工分开配刀
高进给粗加工会留下底面波纹和转角余量。先仿真或测量残料,再用小圆角刀清残料;半精侧壁形成均匀余量,最后由锋利精刀控制尺寸和Ra。这样不会让粗加工磨损和变化的径向负载决定成品精度。
需要具体检查余量模型时,可参考LNMU0303的CAM包络与精加工余量案例:先区分刀片真实扫掠轮廓和便于编程的等效半径,再确认侧壁、底面仍留有后续刀具所需的余量。没有厂家几何依据,直接套用熟悉的圆角值,可能漏算残料或提前切掉精加工余量。
相关决策路径: 相关刀具与工艺参考1; 相关刀具与工艺参考2; 相关刀具与工艺参考3.
高进给铣削常见问题
能精加工直壁吗?通常不能,小主偏角和刀体结构更适合浅层粗铣。为什么底面要留余量?刀片扫掠会留下特征波纹。目标是最高进给吗?不是,稳定去除、可预测余量和保护刀座更重要。


