Related tooling references: 410 Stainless Pump Impeller CNC Tool Selection for Thin Blades, Shroud Lip and Balance Pads and G10 Epoxy Glass Manifold Plate CNC Tool Selection for Sealed Channels and Counterbored Holes.
中文: Invar 36光学间隔框柔性槽与运动学基准垫配刀
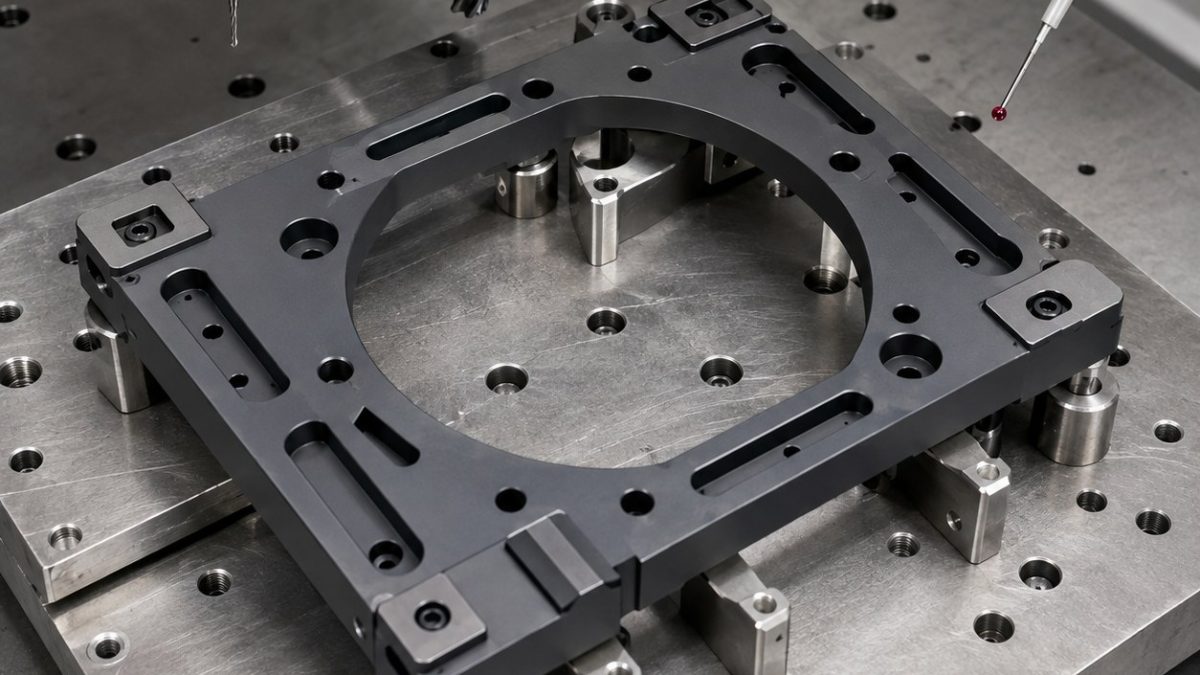
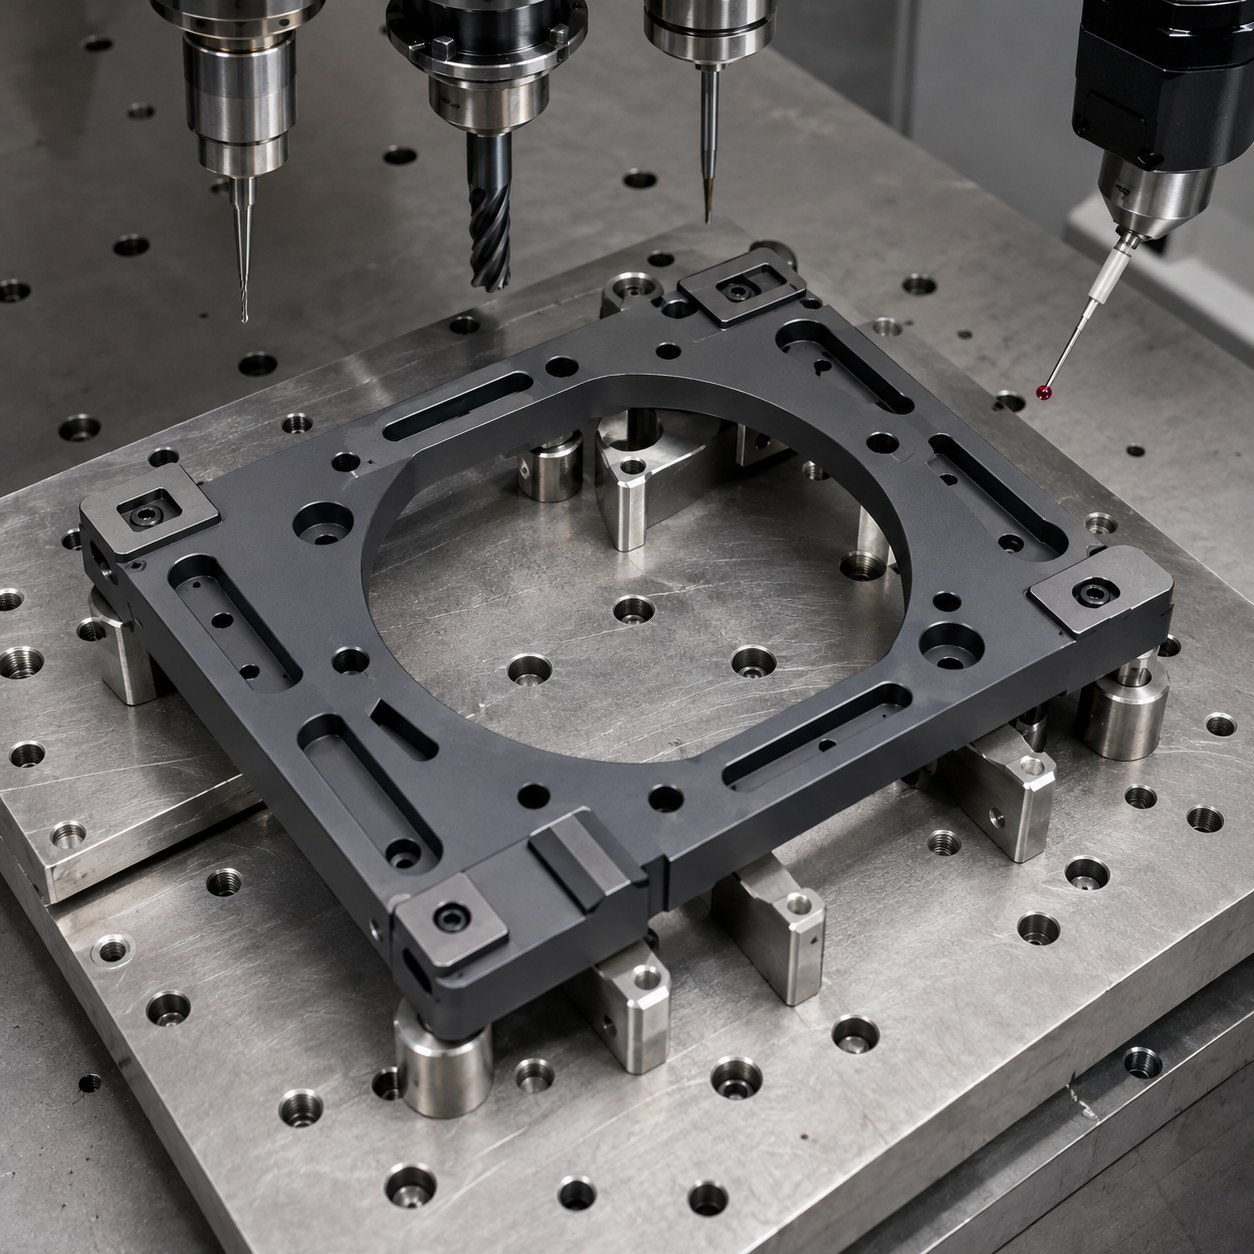
本案例回答一个具体长尾问题:Invar 36光学间隔框怎样配刀,才能在松夹后不拉弯柔性槽。图纸重点不是最大去除率,而是基准垫高度、销孔位置和释放后平面度保持在同一基准链。
图纸区域与配刀决策
| 图纸特征 | 选定刀具组合 | 选择理由与淘汰方案 |
|---|---|---|
| 去应力基准面 | 50 mm正前角TiAlN硬质合金面铣刀,动平衡刀杆 | 降低Invar切削热输入;不选大负前角重切刀片。 |
| 柔性槽 | 2 mm三刃圆角硬质合金刀,抛光排屑槽,小径向步距 | 保持槽壁直线度并降低柔性臂受力。 |
| 运动学基准垫 | 8 mm研磨刃硬质合金刀,液压刀柄 | 保证垫高一致;粗铣后手工研磨会破坏相互关系。 |
| 销孔 | 引导钻、半精孔、精镗头 | 应力释放后用镗削修正位置;铰刀只会跟随底孔。 |
| 微倒角 | 60度小径倒角刀,测量跳动 | 去边不削弱柔性槽根部。 |
加工顺序与夹具逻辑
夹具只支撑厚框和实心区域,不压柔性空隙。先粗加工窗口和外形,进行应力稳定,再在温度稳定窗口内精修基准垫、柔性槽和销孔。微倒角等CMM漂移确认后再做。
材料相关排屑、毛刺和寿命控制
Invar擦削时容易加工硬化,必须保持真实切屑厚度和稳定冷却。2 mm槽刀负载上升就换刀,不能用刀补掩盖槽壁弹性变形。
对应公差链的检测方案
CMM检测基准垫共面、销孔位置度、柔性槽两端宽度和松夹30分钟后的框架平面度;槽根还要做光学毛刺检查。
常见问题
为什么不等槽全部加工完再统一精修垫面?
槽加工会释放框架应力,基准垫需要独立温度稳定精修和松夹复测。
槽刀换刀看什么?
看负载上升和槽根毛刺趋势,不只看件数。
低应力怎么验证?
比较夹紧状态和松夹静置后的CMM数据。


