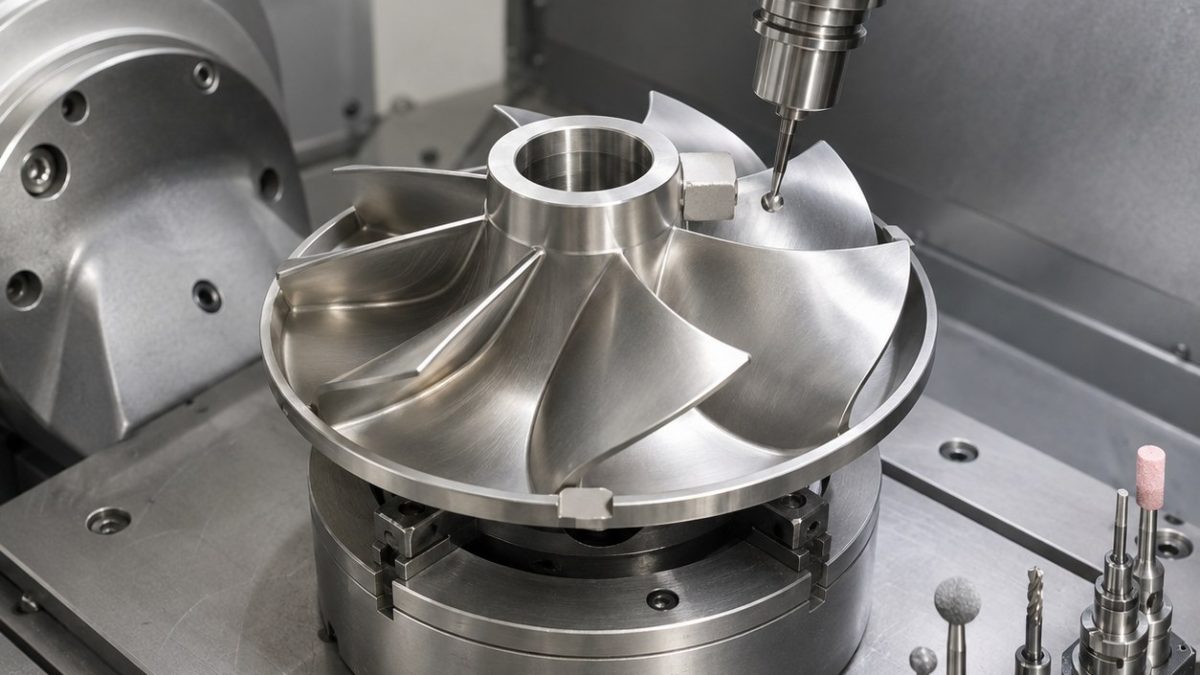
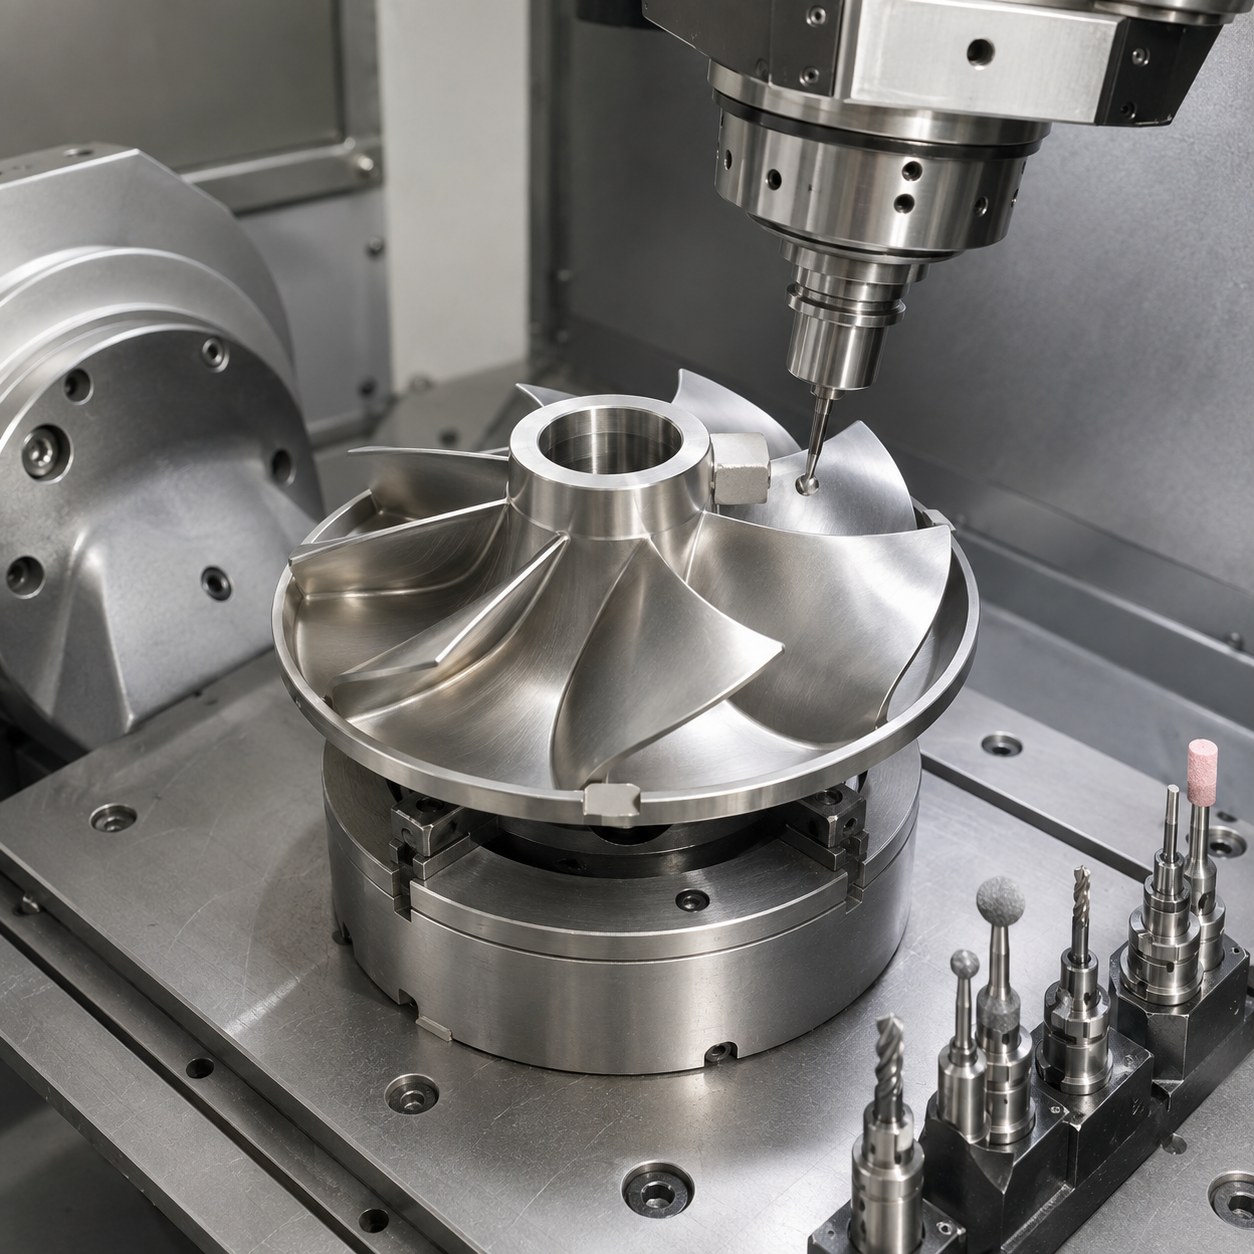
Related drawing references: ETFE Diaphragm Support CNC Tool Selection for Spiral Flexure and Raised Sealing Bead and Rene 41 Turbine Seal Segment CNC Tool Selection for Honeycomb Pocket and Feather Edges.
中文: 410不锈钢泵叶轮薄叶片与平衡台配刀
这个叶轮案例解决的是五轴配刀问题:410不锈钢薄叶片、轮毂孔、护圈薄唇和平衡台必须落在同一可测基准链内,刀具压力、伸出和隐藏毛刺决定工艺。
图纸特征到刀具的配刀表
| 图纸特征 | 选用刀具与刀柄 | 配刀理由与淘汰方案 |
|---|---|---|
| 轮毂孔与基准 | 精镗头配TiAlN硬质合金刀片和液压刀柄 | 先锁定旋转轴线;只靠插补易产生多边形误差。 |
| 叶片开粗 | 8 mm五刃变螺旋高螺旋硬质合金刀,摆线进刀 | 控制热和振动,并保留均匀叶片余量。 |
| 叶片精修 | 10 mm桶形刀加4 mm球刀处理根部 | 能用桶刀减少刀路,紧小圆角才用球刀。 |
| 护圈薄唇 | 3 mm圆角硬质合金刀,热缩长柄,交替轻切 | 降低径向拉力;重槽铣会弹开薄唇。 |
| 平衡台与去毛刺 | 小径硬质合金刀加棒棒糖去毛刺刀 | 加工可去除平衡台,并处理隐藏出口。 |
加工顺序、粗加工与精加工
先粗加工轮毂和背面,精镗中心孔后再按五轴分度开粗叶间通道,两侧保留等量余量。桶形刀精修叶片中段,球刀处理根部圆角,平衡台等尺寸检测后再修。
材料风险、排屑与刀具寿命
410不锈钢薄叶片振动时会啸叫并局部硬化。保持恒定切屑厚度,护圈薄唇处避免停顿;负载趋势变化就换精刀,不等毛刺出现。气吹加定向冷却清理根部切屑。
公差、粗糙度与检测计划
CMM检测中心孔轴线、三段叶片厚度、护圈跳动和平衡台余量;内窥镜检查隐藏出口,动平衡前先做低速旋转确认无擦碰。
本案例常见问题
为什么桶形刀和球刀组合?
桶形刀减少开放叶面刀路,球刀只处理根部小圆角。
薄叶片怎么控振?
靠等量余量、恒定切屑厚度、交替走刀和分区刀柄伸出控制。
平衡台什么时候加工?
孔和叶片检测后再修,保留动平衡修正余量。


