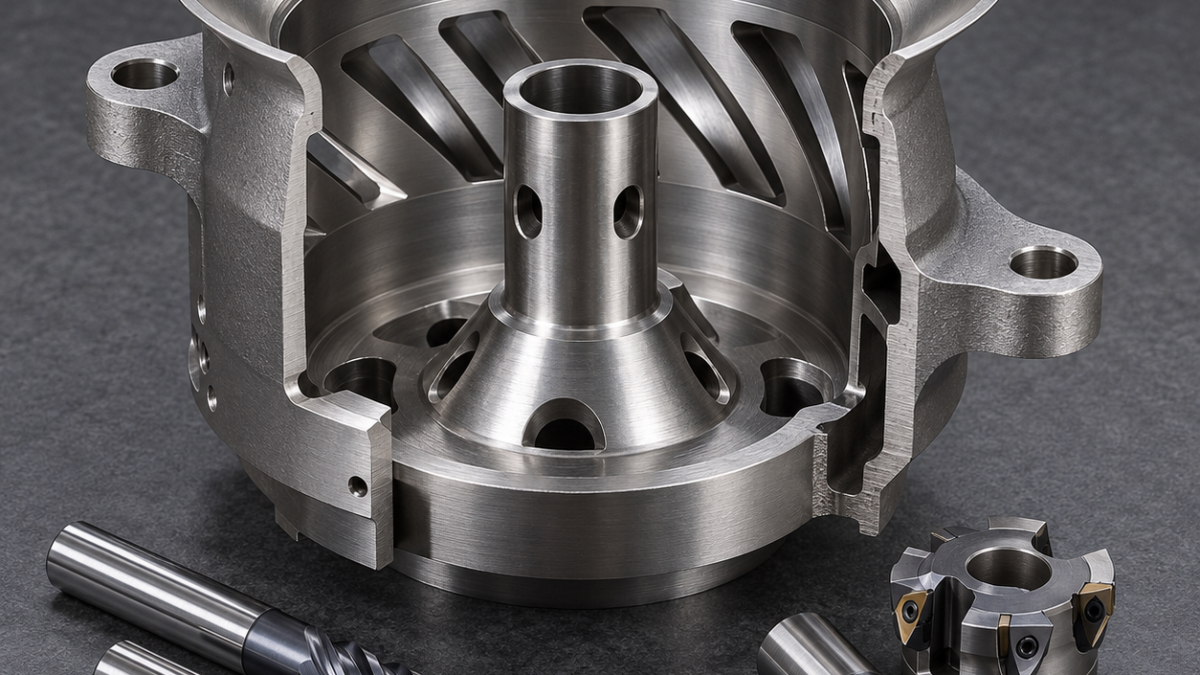
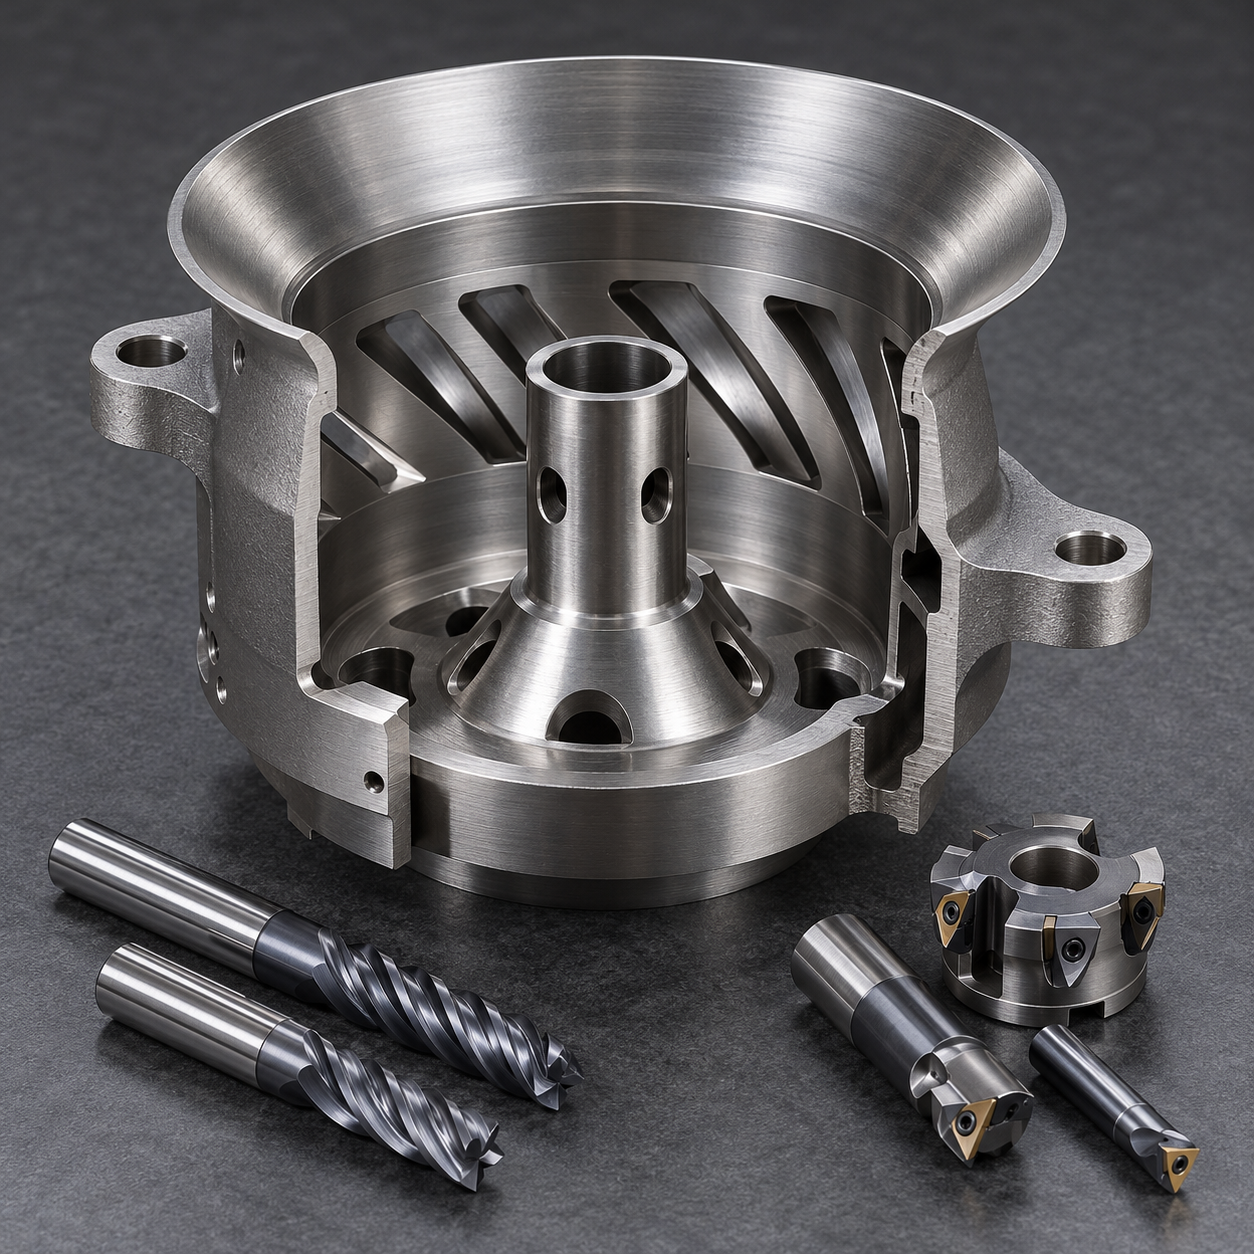
中文: Hastelloy X 旋流杯斜叶窗与薄出口唇配刀
长尾问题是:怎样加工 Hastelloy X 旋流杯而不改变叶窗喉口,也不把薄出口唇卷边。图纸中的气流几何由窗口角度、最小桥宽以及孔—唇同轴度共同决定,因此配刀应先看进入方向和刃口状态,不能只按槽宽选刀。
先保护气流喉口,再追求表面光洁度
同一次装夹精车定位外圆、燃油孔和基准端面,采用锋利 PVD 涂层正前角刀片,并暂时保留加厚喇叭口。五轴夹具由定位外圆找正,6 mm 四刃 AlTiN 圆角铣刀以恒定啮合短弧粗开窗口,再用 4 mm 锥颈刀半精喉口。长直柄刀会先发生刀柄干涉,不能作为替代。
旋流杯图纸特征—刀具对应表
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由/排除方案 |
|---|---|---|
| 定位外圆、端面与燃油孔 | 锋利 PVD 车刀+8 mm 减振镗杆 | 同装夹保持旋转基准;铰刀无法修正孔跳动。 |
| 窗口粗加工 | 6 mm 四刃 AlTiN 圆角铣刀,液压刀柄 | 恒定啮合控热;多刃刀易堵镍基合金切屑。 |
| 斜喉口半精 | 4 mm 三刃锥颈硬质合金刀 | 兼顾避碰和刚性;长直柄刀易干涉。 |
| 叶面精加工 | 3 mm 五刃变螺旋刀,热缩刀柄 | 侧刃贴面减小波纹;球刀中心会改变喉口。 |
| 薄出口唇 | 0.2 mm 圆角锋利正前角刀片+内支撑环 | 低径向力保护薄边;宽修光刃会卷边。 |
在轮缘有支撑时打开斜叶窗
窗口按相对位置交替加工,避免热量和切削力集中在一侧。叶面用 3 mm 五刃变螺旋硬质合金刀、热缩刀柄和侧刃贴面刀路精修。出口唇最后车削,内部放置牺牲支撑环,刀片圆角为 0.2 mm。宽修光刃或手工砂磨会卷起薄边并改变有效流通面积。
把热控制与毛刺控制分开
卸夹前先测定位外圆和中心孔,再以转台 CMM 扫描窗口入口与出口曲线。光学测量按叶距记录唇厚,针规或复制胶确认最小喉口。槽角缺口磨损、主轴负载漂移或喉口尺寸趋势任一超限,就结束刀具寿命。
相关配刀案例: combustor igniter-boss tooling; turbine seal-segment tooling.
旋流杯配刀常见问题
为何不用线切割? 三维封闭出口、再铸层验证和进入方向均不同。为何先留厚出口唇? 它在断续铣削时支撑窗口环。精加工用什么刀柄? 经仿真确认避碰的短热缩刀柄。
要横向对比型腔、孔、密封座、槽与薄壁的配刀,可查看镍基合金 CNC 配刀决策专题。


