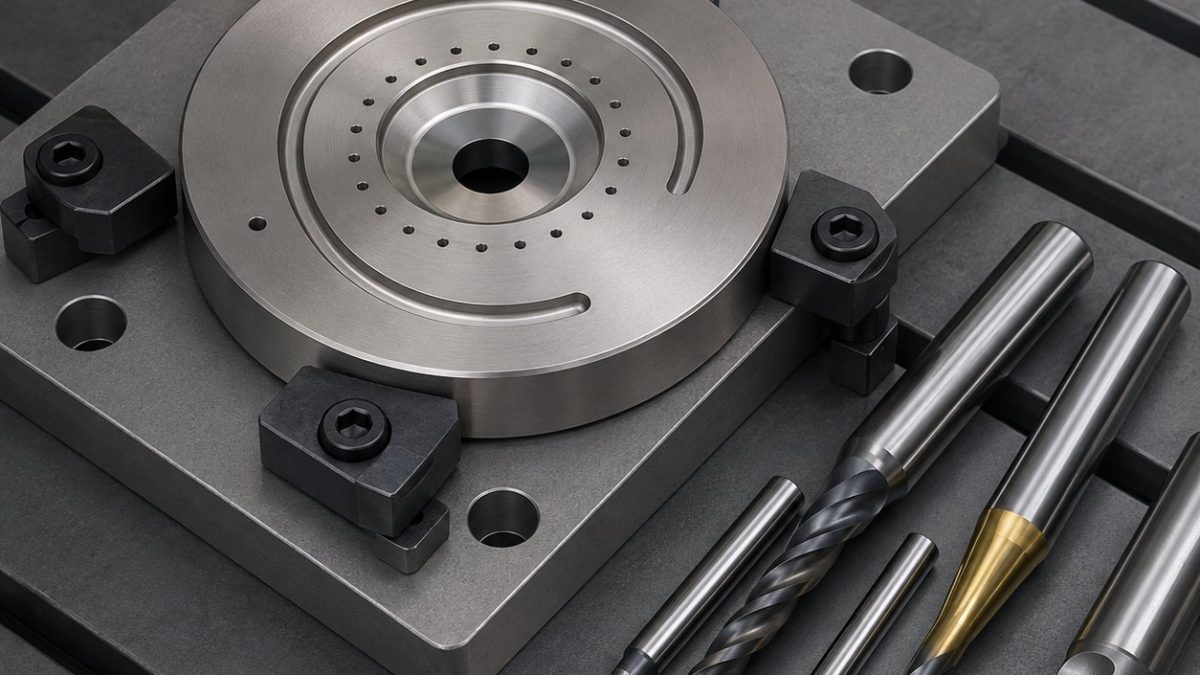
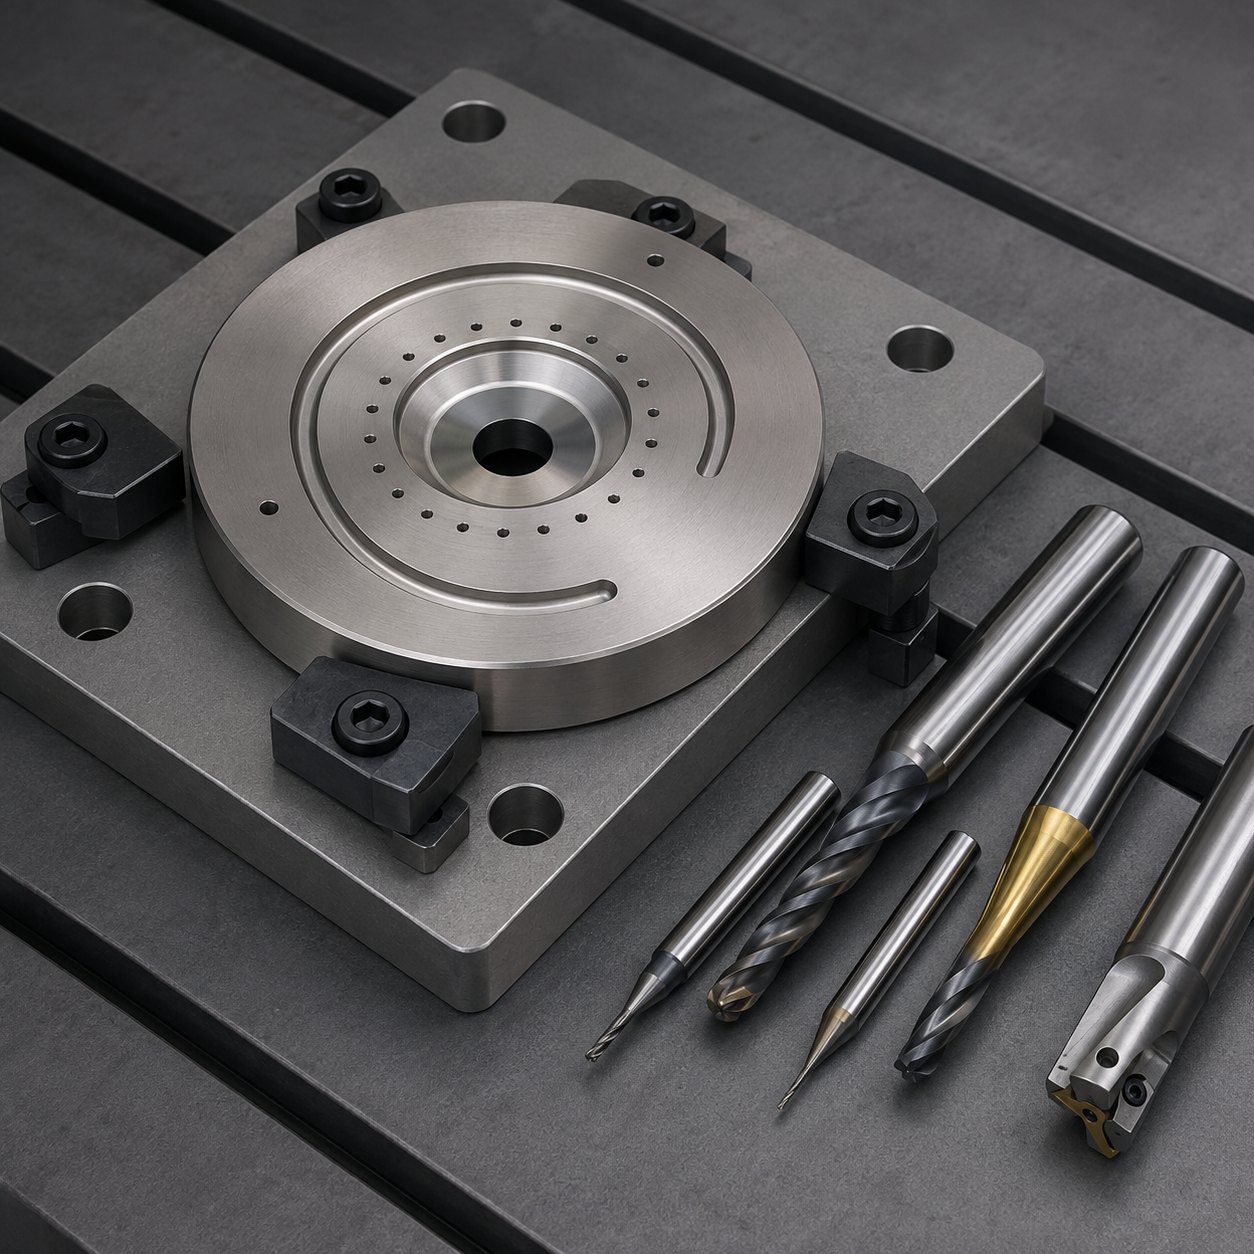
中文: Hastelloy C-276隔膜泵阀板螺旋槽与刀口密封配刀
这篇案例对应的搜索需求很明确:Hastelloy C-276 隔膜泵阀板上既有刀口密封面,又有浅螺旋排液槽和小排气孔,应该怎样按图纸特征选刀。关键不是多走几刀,而是先保护密封基准,让镍基合金始终处在真实切削状态,避免摩擦硬化。
图纸特征判断
假设图纸以背面为 A 基准,中心孔为 B 基准,定位缺口为 C 基准。刀口密封宽度决定泄漏风险,螺旋槽决定介质排出,Ø0.8 mm 小孔的出口必须落在槽内且不能翻毛刺。
特征到刀具对应
| 图纸特征 | 推荐刀具 | 选择理由与排除项 |
|---|---|---|
| 外圆与端面找正余量 | 正前角 45° 面铣刀,PVD AlTiN 涂层硬质合金刀片 | 切入轻,抗冲击;不用负前角重切刀片,避免擦削硬化。 |
| 刀口锥面密封 | 小直径硬质合金锥度精刀,抛光槽、轻微刃口钝化 | 压力小,角度稳定;不选成形刀片,因为尖端线速度低时容易挤压。 |
| 螺旋排液槽 | Ø2.0 mm 四刃变螺旋立铣刀,热缩刀柄 | 插补稳定;不选铝用两刃刀,刃口强度和寿命不足。 |
| 小排气孔 | 短硬质合金定心钻加微钻,TiAlN 涂层 | 控制孔位和出口毛刺;不用长麻花钻,防止偏向槽壁。 |
| 背面倒角 | 90° 硬质合金倒角刀,低跳动夹头 | 只断毛刺,不碰密封刀口;不在密封区手工刮毛刺。 |
加工与检验
先两面均匀开粗,精背面基准,再用软爪或磨制压板装夹,中心孔完成后加工螺旋槽。刀路采用恒定接触,槽端不驻留,冷却重点是排屑。检验包括 CMM 角向位置、密封带宽度、孔规抽检、表面粗糙度和着色接触印。


